


Почему после пробивки токопроводящей шины появляются заусенцы и как их предотвратить
Заусенцы после пробивки шин — это не просто косметический дефект. На медных и алюминиевых проводниках приподнятая или рваная кромка может уменьшить изоляционный зазор, помешать укладке в пакет или болтовым соединениям, создать опасность при обращении и внести нестабильность в последующую гибку или сборку. Небольшой равномерный завал кромки может быть допустим, если он удаляется на контролируемом этапе финишной обработки. Острые, неравномерные или быстро увеличивающиеся заусенцы обычно указывают на необходимость проверки оснастки, зазора, поддержки материала или настройки оборудования.
Для специалистов по качеству и безопасности важен не только сам факт наличия заусенца на пробитом отверстии. Важно, соответствует ли состояние кромки требованиям к детали, воспроизводится ли оно во всей партии и может ли контролироваться до того, как операторы начнут компенсировать проблему ручным удалением заусенцев. Когда ручная финишная обработка становится обычной практикой, она может скрыть ухудшение процесса, одновременно увеличивая трудозатраты, вызывая нестабильное качество кромки и создавая новые риски порезов.
Как должна формироваться чистая пробитая кромка
При пробивке материал разделяется поэтапно. Сначала пуансон вдавливает шину в отверстие матрицы, материал пластически деформируется, от кромок пуансона и матрицы возникают трещины, и эти трещины соединяются, завершая разделение. Чистый результат зависит от того, встречаются ли трещины в предусмотренной зоне.
Если зазор между пуансоном и матрицей неподходящий, режущие кромки изношены или шина перемещается во время хода, материал вытягивается и рвется вместо чистого разрушения. Оставшаяся на выходной стороне кромка образует заусенец. Вид кромки может помочь сузить круг причин: тонкий и равномерный заусенец может указывать на проблему с зазором или материалом, тогда как рваный заусенец, сосредоточенный с одной стороны, часто свидетельствует о смещении, неравномерном износе или недостаточном зажиме.
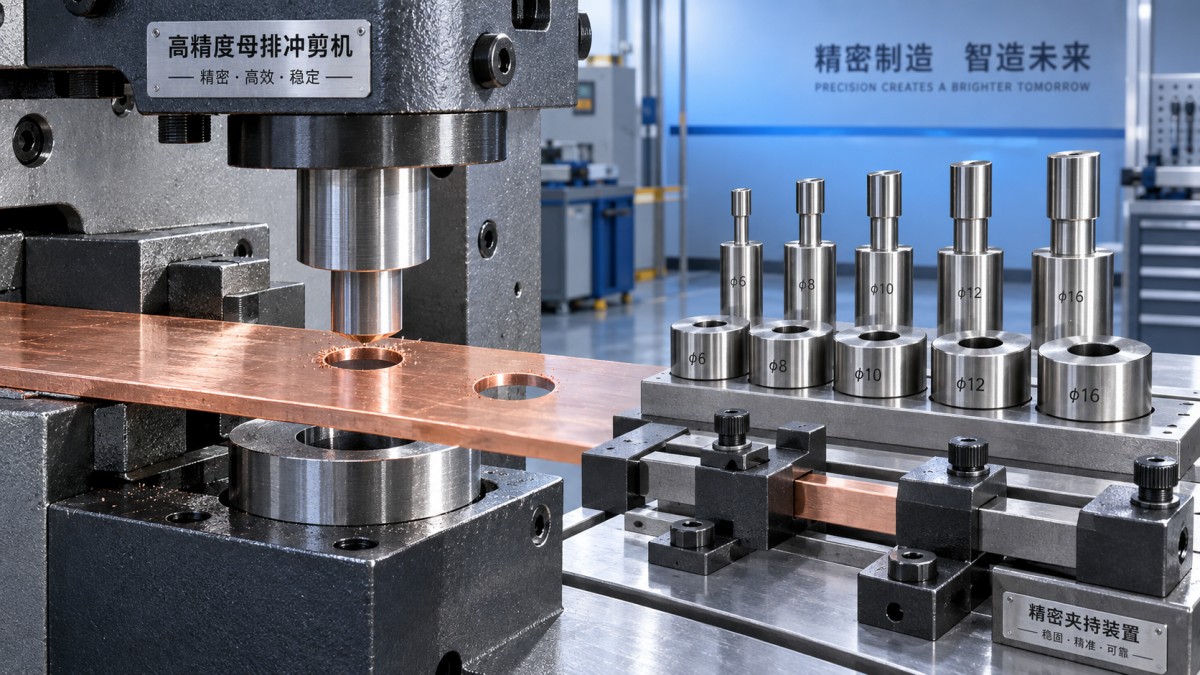
Пробивку отверстий и профильную резку следует проверять отдельно. Станок для пробивки и резки шин может использовать разные станции и инструменты для каждой операции, однако недостаточная поддержка материала, изношенные кромки и смещение могут влиять на обе операции. Чистое пробитое отверстие не доказывает правильность настройки станции резки, а качественная срезанная кромка не подтверждает наличие надлежащего зазора у пары пуансон-матрица.
Состояние оснастки обычно следует проверять в первую очередь
Затупленные кончики пуансонов и закругленные кромки матриц увеличивают усилие, необходимое для разделения шины. Вместо контролируемого разрушения инструмент сжимает и протягивает материал. Результатом может стать более крупный заусенец, более широкая зона деформации или поверхность вокруг отверстия с рваным видом. На меди это также может оставлять яркую размазанную кромку; на алюминии разрыв кромки может быть особенно заметным в зависимости от сплава и состояния материала.
Износ инструмента не следует оценивать только по количеству ходов. Его необходимо контролировать по готовой детали. Полезная процедура контроля включает сравнение высоты и расположения заусенцев, размера и положения отверстий, а также внешнего вида кромки между первыми деталями после наладки и образцами, взятыми позднее в ходе обработки. Тенденция к увеличению заусенцев часто информативнее отдельного измерения.
Повреждения не ограничиваются обычным затуплением. Небольшие сколы, задиры или налипание материала на пуансон могут вызывать локальные заусенцы, даже если большая часть кромки выглядит приемлемо. Налипание материала особенно важно при обработке более мягкого материала шин. Оно изменяет фактическую геометрию пуансона и может создавать нестабильные результаты от одного хода к другому.
Если инструмент необходимо заменить, подбирайте пуансон и матрицу как рабочую пару. Замена одного компонента без подтверждения его размеров, режущего профиля и предусмотренного зазора может превратить устранение износа в проблему настройки. Для задач, требующих сменной оснастки, правильно подобраннуюрежущую матрицу следует оценивать по посадке, выравниванию и качеству получаемой кромки, а не рассматривать как обычный расходный материал.
Зазор должен соответствовать материалу, а не только номинальному размеру
Зазор матрицы — это расстояние между режущими кромками пуансона и матрицы. Слишком малый зазор может вызывать чрезмерное выглаживание, высокое усилие пробивки, ускоренный износ и возможное повреждение инструмента. Слишком большой зазор позволяет материалу сильнее деформироваться до разрушения, что обычно увеличивает завал кромки и образование заусенцев. Ни одно из этих состояний нельзя надежно устранить повышением гидравлического давления.
Для установки зазора недостаточно учитывать только номинальную толщину шины. Значение имеют также марка материала, состояние материала, допуск по толщине и выполняемая операция. Мягкая отожженная медная шина и более твердый медный сплав одинаковой толщины могут вести себя по-разному. Алюминий также существенно различается в зависимости от сплава и состояния материала. Когда производственная линия чередует шины с разными характеристиками, использование одной неизменной настройки оснастки может давать приемлемые кромки на одной работе и неудовлетворительные — на следующей.
Для контролируемого производства утвержденная настройка должна указывать фактическую спецификацию материала и диапазон толщин, на который она распространяется. Записи по качеству, содержащие только обозначение «медная шина» или «алюминиевая шина», оставляют слишком много возможностей для нераспознанных вариаций процесса.
Смещение и недостаточная поддержка создают асимметричные дефекты
Пуансон и матрица могут быть по отдельности острыми, но все равно создавать заусенцы, если их осевые линии не совпадают. Износ направляющих, ослабленные крепежные элементы, неправильная установка инструмента, поврежденный держатель или внецентренная нагрузка ползуна могут изменить взаимное положение режущих кромок. В результате зазор становится меньше с одной стороны и больше с другой. Это часто создает односторонний рисунок заусенцев, а также может влиять на диаметр или круглость отверстия.
Перемещение шины во время хода вызывает связанную с этим проблему. Заготовка должна быть плоской, иметь опору и быть зажата достаточно близко к зоне обработки. Длинный участок без опоры может приподняться или сместиться под усилием. Тонкий материал, узкие полосы и детали, пробиваемые близко к кромке, более чувствительны, поскольку вокруг них меньше материала, способного противостоять деформации.
Руководители по безопасности должны рассматривать нестабильное закрепление заготовки не только как проблему качества. Операторы могут попытаться удерживать смещающуюся шину рукой, удалять обрезки до полного возврата ползуна или проникать в зону оснастки для устранения заклинивания. Корректирующее действие заключается в восстановлении надлежащего позиционирования, поддержки, ограждений и процедур очистки, а не в расчете на более осторожное ручное удержание.
Материал и последовательность операций могут изменить результат
Заготовки для шин могут поступать с отклонениями толщины, остаточными напряжениями, загрязнением поверхности или деформацией от предыдущего обращения. Неплоская шина может неравномерно соприкасаться с оснасткой. Защитная пленка, окисление или загрязнения возле отверстия матрицы также могут препятствовать стабильной посадке. Эти условия легко упустить, если контроль сосредоточен только на готовом отверстии.
Последовательность операций важна, когда пробивка совмещается с резкой и гибкой. Пробивка слишком близко к недавно срезанной кромке или обработка детали, уже деформированной предыдущей операцией, может изменить поддержку материала. Если заусенцы появляются только в определенных положениях отверстий, перед изменением всех настроек оснастки сравните эти места с расположенными рядом изгибами, кромками, пазами и зажимами.
Идентификация материала должна сопровождать заказ. При появлении несоответствующих кромок для расследования необходимы тип шины, фактическая толщина, комплект инструмента, использованная станция, настройка оператора и последовательность операций. Без такой прослеживаемости повторяющийся дефект может быть ошибочно отнесен к оборудованию, даже если он связан с определенным состоянием заготовки.
Включите контроль заусенцев в процесс инспекции
Визуальный контроль остается полезным, однако он должен быть определен. Формулировка «нет явных заусенцев» субъективна и приводит к разным решениям о приемке между сменами. Установите критические места кромок, метод контроля, частоту отбора образцов и критерий приемки для конкретной сборки. Детали, используемые рядом с изоляционными барьерами, втулками, пакетами пластин или в условиях малых зазоров, могут требовать более строгого контроля, чем детали с большими зазорами и проверенным процессом удаления заусенцев.
- Проверяйте первые детали после каждой замены инструмента, смены материала и существенной корректировки настройки.
- Проверяйте как сторону входа пуансона, так и сторону выхода матрицы, особенно на отверстиях возле кромок или изгибов.
- Фиксируйте направление и расположение заусенцев, а не только их наличие.
- Удаляйте стружку и высечки с использованием утвержденной процедуры изоляции и очистки до того, как они повлияют на посадку или повредят матрицу.
- Устанавливайте триггер технического обслуживания на основе ухудшения состояния кромки, а не только поломки или видимого отказа инструмента.
Ручное удаление заусенцев может быть уместным, если оно предусмотрено, контролируется и сопровождается инспекцией. Оно не должно становиться стандартной реакцией на процесс, создающий опасные или нестабильные кромки. Агрессивная ручная обработка напильником может изменить геометрию отверстия, утончить локальную кромку, оставить незакрепленные частицы и подвергнуть операторов риску контакта с острым материалом.
Наиболее надежная последовательность профилактических действий практична: подтвердите материал, осмотрите пару пуансон-матрица, проверьте зазор и выравнивание, надежно закрепите шину, затем контролируйте получаемую кромку в ходе обработки. Заусенцы часто являются ранним предупреждением о том, что один из этих параметров выходит из-под контроля. Устранение этого предупреждения до поступления деталей на сборку защищает как качество кромок, так и людей, работающих с шинами.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.