


Когда станок с ЧПУ для обработки шин 3 в 1 лучше отдельного оборудования
Станок для обработки шин CNC 3 в 1 обычно является более подходящим выбором, когда пробивка отверстий, гибка и резка регулярно выполняются в рамках одного производственного процесса, а номенклатура изделий меняется достаточно часто, чтобы ручное перемещение становилось причиной задержек или нестабильности. Преимущество заключается не просто в объединении трех функций в одном корпусе. Оно связано с контролем базовых положений, сокращением перемещений материала и поддержанием последовательности операций в соответствии с запрограммированной геометрией детали.
Отдельное оборудование может быть более эффективным решением, если каждый процесс имеет стабильно высокую и независимую загрузку. Специализированный пресс для пробивки, участок резки и гибочный станок могут работать одновременно с отдельными потоками материалов. Для смешанных партий, частых изменений чертежей, работ с распределительными шкафами или комплектов шин, каждая из которых требует нескольких операций, интегрированная система CNC часто обеспечивает более четкий и предсказуемый путь от заготовки до готового компонента.
Где отдельные рабочие станции теряют время
Очевидная задержка возникает при перемещении медной или алюминиевой шины от одного станка к другому. Более существенные потери менее заметны: заготовку приходится заново позиционировать на каждой рабочей станции. Шина, которую сначала режут, затем перемещают, пробивают, укладывают и позднее сгибают, может накапливать небольшие погрешности позиционирования. Каждая рабочая станция по отдельности может быть точной, однако взаимное положение отверстий и гибов все равно может смещаться, если исходная базовая кромка не используется единообразно.
Это особенно важно, когда пробитое отверстие должно совпадать с выводом автоматического выключателя, опорным изолятором, проемом корпуса или сопрягаемой токоведущей шиной. Повторная обработка не всегда вызвана неточным инструментом. Причиной может стать правильный чертеж, интерпретированный с разных концов шины, измерение длины резки от заусенца или разметка гиба после того, как шина уже была повернута при перемещении.
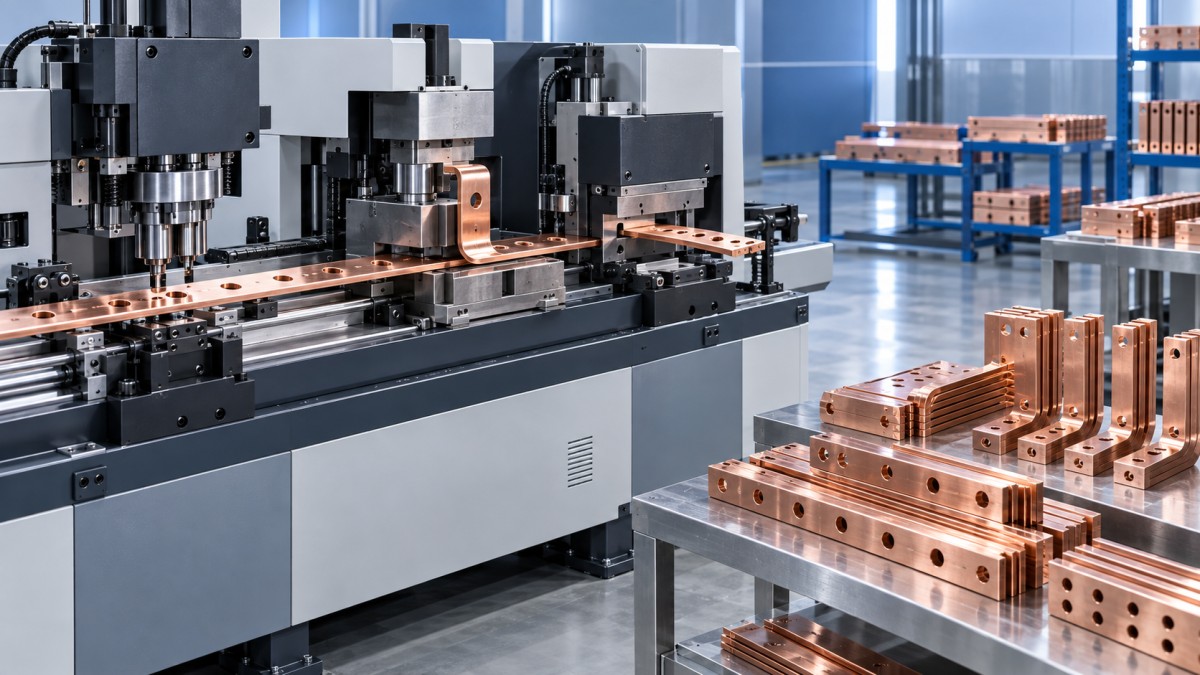
На станке для обработки шин CNC 3 в 1 программа детали может задать последовательность операций и систему отсчета до начала обработки. Оператору по-прежнему необходимо правильно загрузить материал и подтвердить выбор нужной программы, однако процесс больше не зависит от повторного определения размеров на каждой рабочей станции. Это особенно ценно для деталей с несколькими отверстиями, смещенными гибами и небольшой готовой длиной, когда небольшая ошибка настройки занимает значительную часть заготовки.
Условия, благоприятные для интегрированного станка CNC
Интегрированный станок, как правило, оправдывает себя, когда производство характеризуется разнообразием, а не одной непрерывно выпускаемой моделью. Комплекты распределительных устройств, распределительные шкафы, соединения трансформаторов и электрические системы управления часто включают шины с различной шириной, схемами отверстий, направлениями гибки и количеством. Заказы могут поступать комплектами, а не большими сериями. В таких условиях время, сэкономленное между операциями, может превысить преимущество специализированной высокопроизводительной рабочей станции по времени цикла.
- Частая переналадка: Единая среда настройки сокращает количество приспособлений, настроек упоров и записанных вручную измерений, которые необходимо обновлять после изменения чертежа.
- Ограниченная площадь производства: Одна интегрированная технологическая ячейка требует меньше места для проходов и меньше зон промежуточного хранения материалов, чем три отдельных станка с собственными зонами подачи и выгрузки.
- Короткие или средние производственные партии: Преимущество наиболее заметно, когда дисциплина настройки так же важна, как и скорость пресса.
- Детали с взаимосвязанными позиционными параметрами: Расстояние между отверстиями относительно гибов, торцевых резов и осевых линий легче контролировать, когда операции выполняются в рамках единой управляемой системы координат.
- Ограниченное внутреннее перемещение: Сокращение перемещений уменьшает вероятность повреждения поверхности, смешивания готовых и незавершенных шин или передачи детали на гибку до выполнения всех отверстий.
Решение становится менее выгодным, если пробивка, резка и гибка постоянно заняты разными изделиями. На стабильной линии с большими объемами отдельные станки позволяют выполнять работы параллельно. Один оператор может подготавливать материал на участке резки, пока другой выполняет пробивку, а третий занимается гибкой. Интегрированный агрегат обрабатывает деталь последовательно, поэтому его производительность следует оценивать с учетом фактического состава изделий, а не теоретической скорости трех станков, работающих одновременно.
Сравнивайте весь производственный поток, а не только заявленную производительность
Номинальное усилие станка часто воспринимается как прямой показатель пригодности, однако оно отвечает только на часть вопросов. Производительность пробивки зависит от толщины материала, диаметра отверстия, состояния инструмента и доступной глубины зева. Возможности гибки зависят от ширины и толщины шины, геометрии гиба, выбора матрицы и требуемого внутреннего радиуса. Номинальное значение производительности не подтверждает, что конкретная шина может быть обработана без появления следов, трещин, деформации или чрезмерного пружинения.
Медь и алюминий также следует рассматривать отдельно. Их поведение при пробивке и гибке различается, а состояние поверхности имеет значение. Защитная пленка, окисление, заусенцы после предыдущей резки или нестабильная толщина шины могут влиять на совмещение и качество поверхности. Если медная шина имеет полированную или плакированную поверхность, каждая дополнительная точка перемещения создает еще одну возможность появления царапин, которые могут быть недопустимы в видимых узлах шкафов.
Не рассматривайте автоматизацию и интеграцию как одно и то же решение
Система CNC подходит, когда основными ограничениями являются программируемые размеры, повторяемость и контролируемая последовательность операций. Компактный интегрированный гидравлический станок может быть целесообразен при меньшей загрузке, временной установке или необходимости выполнять обработку шин рядом с участком сборки, а не в специализированной зоне заготовки. Это разные производственные задачи, хотя оба решения объединяют резку, гибку и пробивку.
Например, переносной гидравлический станок для обработки шин DXJ-200A объединяет эти три функции для медных и алюминиевых шин шириной до 200 мм и толщиной 3–12 мм. Заявленное усилие пробивки составляет 35T, а усилие резки и гибки — 20T. Стандартные пуансоны охватывают диаметры от 7 мм до 20,5 мм. Эта спецификация важна при сравнении мобильной гидравлической установки с отдельными переносными инструментами, однако ее не следует рассматривать как замену позиционированию CNC, когда требуется сложная повторяемая геометрия.
Это различие помогает избежать распространенной ошибки при закупке: выбора станка только потому, что он имеет три рабочие станции, с последующим обнаружением, что настоящим узким местом были контроль компоновки, управление программами, время смены инструмента или загрузка материала. И наоборот, указание системы CNC только потому, что деталь включает несколько операций, может привести к дополнительным затратам и усложнению там, где небольшое количество простых шин изготавливается периодически.
Оценивайте стоимость координации
Отдельное оборудование обычно имеет меньший риск полной остановки процесса, поскольку проблема на одной рабочей станции автоматически не выводит из строя остальные. Это преимущество следует сопоставлять с необходимостью координации, обеспечивающей движение материала. При обработке шин в разных местах становятся необходимыми стеллажи для незавершенного производства, этикетки, маршрутные листы и контрольные точки. Без строгой идентификации похожие медные детали могут перепутаться после пробивки, особенно если левосторонние и правосторонние гибы выполняются позднее.
Интегрированный станок упрощает маршрутизацию, но концентрирует ответственность за техническое обслуживание. Износ инструмента, состояние гидравлической системы, направляющие, зажимы, датчики и данные программ должны контролироваться как части единого процесса. Перед выбором агрегата убедитесь, что вокруг станка достаточно места для загрузки длинных шин, извлечения готовых деталей, замены матриц, регулярной очистки и сервисного обслуживания. Компактные габариты, указанные в рекламном буклете, не учитывают пространство, необходимое для безопасного поворота и поддержки материала.
Электропитанию и поддержке материала следует уделить такое же внимание. Длинные шины могут провисать или скручиваться без опоры, создавая ошибку позиционирования, которая выглядит как неисправность станка. Система поддержки должна соответствовать длине самой длинной шины, предполагаемому весу и направлению подачи. Станок также должен соответствовать доступному напряжению и условиям установки на объекте. Эти детали легко отложить на этапе закупки, но после поставки их исправление обходится дорого.
Оптимальный выбор определяется составом изделий
Станок для обработки шин CNC 3 в 1 наиболее эффективен там, где производство требует стабильной геометрии для разнообразных комплектов шин, где перемещение и повторные измерения приводят к предотвратимому браку и где площадь не позволяет разместить несколько независимых рабочих ячеек. Отдельное оборудование остается оправданным, когда объем выпуска в основном состоит из длинных стабильных серий, поддерживающих параллельную загрузку каждой специализированной рабочей станции.
Итоговое сравнение следует проводить на основе реальных чертежей текущих заказов: размеров материала, диаметров отверстий, количества гибов, размеров партий, частоты изменений, допусков готовой длины и расстояния перемещения материала между процессами. Эти факторы показывают, является ли ограничением производительность пресса или координация процесса. Для многих смешанных заказов на обработку шин координация представляет собой более дорогостоящую проблему, и интеграция является прямым способом ее устранения.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.