


Какие производственные возможности должен подтвердить производитель гибочных станков для шин с ЧПУ?
Для производителя автоматических станков с ЧПУ для гибки шин спецификация оборудования — лишь отправная точка. Отделам закупок нужны доказательства того, что завод способен стабильно изготавливать, тестировать, обслуживать и адаптировать оборудование под фактически используемые ими размеры шин, материалы, допуски и производственные процессы.
Поставщик может корректно указать усилие гибки, максимальную рабочую ширину и оси ЧПУ, но при этом не иметь систем контроля, необходимых для стабильного выпуска деталей в течение длительного времени. Практический вопрос заключается в том, может ли производитель доказать контроль факторов, определяющих точность гибки: жёсткости рамы станка, качества оснастки, калибровки перемещений, обращения с материалом, соблюдения дисциплины сборки и оперативности сервиса. Завод, способный продемонстрировать такие возможности, даёт покупателю более обоснованную основу для сравнения совокупных эксплуатационных затрат, а не только цены покупки.
Запросите подтверждение производственного процесса, лежащего в основе станка
Первая характеристика, которую следует оценить, — степень контроля поставщика над изготовлением критически важных узлов станка. Это не означает, что каждый компонент должен производиться собственными силами. Системы ЧПУ, гидравлические клапаны, подшипники, электрические компоненты и двигатели часто поставляются специализированными производителями. Важно, владеет ли производитель процессами проектирования, механической обработки, подгонки и проверки, которые определяют конечную производительность станка.
При выборе станка с ЧПУ для гибки шин покупателям следует внимательно оценить гибочную головку, систему зажима, направляющие поверхности, систему привода и несущую раму. Эти элементы должны работать совместно при повторяющихся нагрузках. Тяжёлая или хорошо окрашенная рама сама по себе не является доказательством жёсткости. Уточните, как изготавливается и снимается внутреннее напряжение рамы, какие размеры обрабатываются после сварки и как проверяется выравнивание перед окончательной сборкой.
Поставщик также должен уметь объяснить, как он контролирует производство гибочных матриц и штампов. Оснастка напрямую влияет на радиус гиба, появление следов на поверхности, стабильность пружинения и риск деформации кромок. Производитель, который способен изготавливать или точно контролировать прецизионную оснастку, как правило, лучше подготовлен к требованиям покупателя по нестандартной ширине шины, толщине, геометрии гиба или марке материала.
- Запросите фотографии или видео механической обработки, сборки, подготовки оснастки и финального тестирования, а не только изображения готового станка.
- Уточните, какие основные узлы изготавливаются внутри компании, а какие закупаются.
- Проверьте, спроектирован ли предлагаемый комплект оснастки под заявленные покупателем размеры медных или алюминиевых шин, а не является ли он просто стандартной конфигурацией.
- Потребуйте от поставщика указать быстроизнашивающиеся детали, рекомендуемые интервалы их замены и обычный срок поставки запасных частей.
Эти вопросы помогают отличить завод с воспроизводимым производственным контролем от торговой компании или сборщика, работающего с типовыми конфигурациями станков.
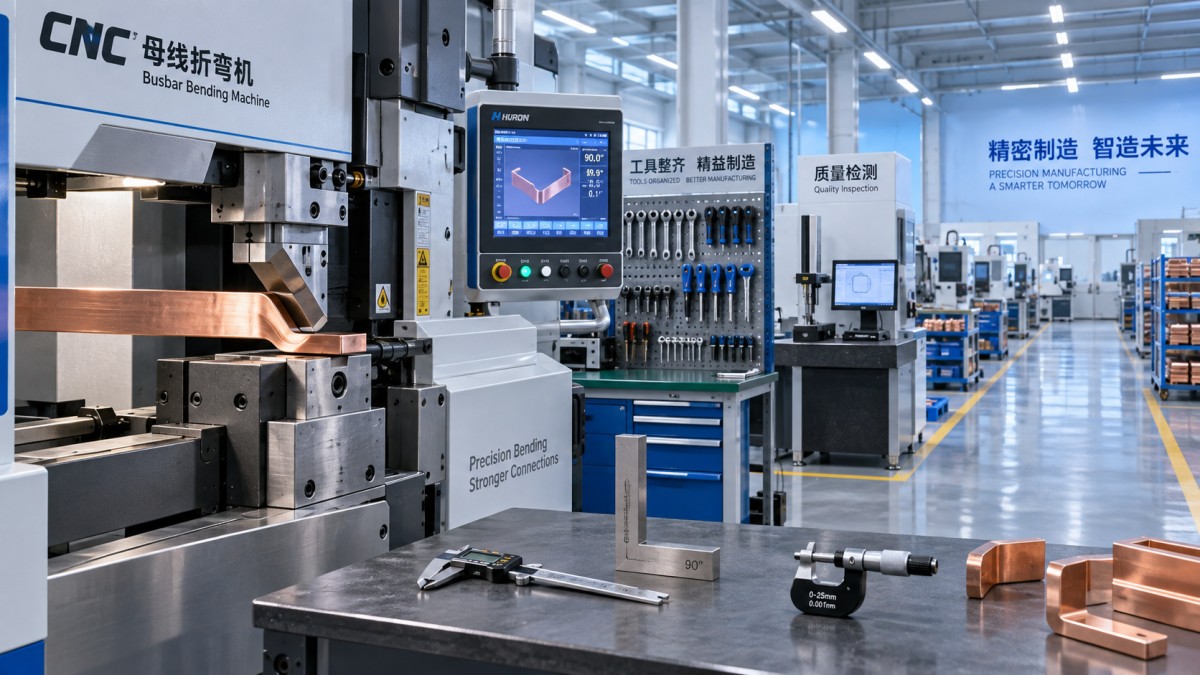
Проверяйте точность в ходе наблюдаемого процесса изготовления детали
Заявленная точность позиционирования имеет ограниченную ценность, если поставщик не может показать, как она поддерживается на протяжении полного цикла гибки. При обработке шин на готовый результат могут влиять колебания толщины материала, твёрдость электротехнической меди, свойства алюминия, состояние заусенцев, предварительная пробивка и выбранный радиус гиба. Компетентный производитель должен обсуждать эти переменные до обещания конечного допуска.
Наиболее полезный подход к приёмке — заранее определить типовые детали. Предоставьте чертежи с указанием материала, ширины, толщины, отверстий или пазов вблизи зоны гиба, угла гиба, внутреннего радиуса и допустимого отклонения размеров. Затем попросите завод изготовить образцы или провести дистанционные заводские приёмочные испытания на согласованных условиях. Цель состоит не в том, чтобы требовать нереалистичного результата с нулевым отклонением, а в том, чтобы установить, как станок работает с деталями, аналогичными продукции покупателя.
В ходе такой проверки отделам закупок следует уточнить, как оператор вводит данные о материале, как система управления учитывает компенсацию гиба и могут ли программы сохраняться и вызываться без повторной установки каждого размера. Если станок будет обрабатывать шины нескольких размеров, необходимо продемонстрировать переход от одной задачи к другой. Высокая скорость цикла менее ценна, если настройка, корректировка или пробные детали занимают значительную часть смены.
Также важны доказательства наличия процедур калибровки. Поставщик должен быть способен описать, как он проверяет положение осей, выравнивание инструмента, гидравлическое давление или отклик сервопривода, а также повторяемость после сборки. Документированный протокол контроля полезнее общего заявления о том, что каждый станок проходит испытания.
Оценивайте индивидуальную адаптацию как инженерную возможность, а не как обещание отдела продаж
Многие задачи по гибке шин близки к стандартным, однако даже это «близко» может создавать дорогостоящие трудности в производстве. Производители шкафов, распределительных устройств, монтажные предприятия и изготовители электротехнического оборудования могут использовать разные профили шин, правила компоновки, потоки материалов и семейства деталей. Поэтому покупателям следует различать поставщика, готового изменить цвет или этикетку, и поставщика, способного разработать функциональную адаптацию.
Полезная индивидуальная адаптация может включать нестандартные штампы, изменённую рабочую длину, специальные опоры для материала, решения для загрузки и выгрузки, защитные ограждения, требования к языку системы управления или интеграцию с оборудованием для пробивки и резки. Каждое изменение влияет на поставку, ввод в эксплуатацию и последующее обслуживание. Производитель должен быть способен предоставить пересмотренные чертежи, подтвердить проектные допущения и указать, изменяет ли модификация производительность, требуемую производственную площадь, электропитание или совместимость оснастки.
Следует также учитывать определённую границу. Чрезмерная индивидуализация может превратить серийный производственный станок в уникальный актив с затруднённой поддержкой запасными частями. Отделу закупок следует уточнить, какие детали остаются стандартными и взаимозаменяемыми, а какие становятся уникальными для проекта. Наиболее эффективное решение часто сохраняет стандартные механические и электрические модули, адаптируя только интерфейсы, необходимые для конкретного применения.
В этом обсуждении следует уделить внимание состоянию исходного материала. Изогнутые или неровные заготовки могут ухудшить результат работы последующего оборудования для пробивки и гибки, особенно когда плоскостность влияет на базирование и повторяемость. Для производств, обрабатывающих медные или алюминиевые шины шириной до 160 мм и толщиной 3-12 мм, станок DXJ-160 для правки и выравнивания медных шин может рассматриваться как часть линии, а не как отдельный вспомогательный аксессуар. Его ценность зависит от того, вызывает ли кривизна входящего материала ошибки при обработке, нестабильное позиционирование или устранимые регулировки на последующих участках.
Смотрите не только на сертификаты, но и проверяйте работу системы качества
Сертификация может иметь значение, особенно если оборудование приобретается для экспорта или должно соответствовать установленному процессу соблюдения нормативных требований. Однако сертификаты сами по себе не подтверждают, что конкретный станок был собран с использованием правильных компонентов, практик электромонтажа, защитных ограждений и испытательной дисциплины. Покупатель должен сопоставить заявленные сертификаты с фактической комплектацией оборудования и требованиями рынка назначения.
Более содержательный разговор должен быть сосредоточен на прослеживаемости и контроле выпуска. Может ли завод идентифицировать основные закупные компоненты, установленные на станке? Использует ли он контрольный лист сборки? Проверяется ли электрическая проводка по электрической схеме? Осматриваются ли гидравлические соединения на отсутствие утечек в рабочих условиях? Испытываются ли устройства безопасности перед отгрузкой? Может ли покупатель получить руководства по эксплуатации, электрические схемы, перечни запасных частей и протокол приёмки на пригодном для использования языке?
Для отдела закупок эти документы снижают риск передачи оборудования в эксплуатацию. Они также упрощают обслуживающему персоналу диагностику неисправностей, подбор одобренных замен и обучение новых операторов после ввода в эксплуатацию. Более дешёвый станок без чёткой документации может стать затратным, когда простая электрическая проблема или проблема с оснасткой останавливает производство.
Проверьте сервисные возможности до размещения заказа
Послепродажная поддержка часто обсуждается на позднем этапе переговоров, хотя с самого начала должна быть критерием выбора. Оборудование с ЧПУ для обработки шин связано с механическими, электрическими, гидравлическими и программными вопросами. Производителю не обязательно иметь сервисного инженера в каждой стране, чтобы быть надёжным поставщиком, но он должен продемонстрировать работоспособный процесс поддержки для местонахождения покупателя.
Уточните, кто будет отвечать за рекомендации по монтажу, обучение операторов, устранение неисправностей, вопросы по программному обеспечению, гарантийные решения и отправку запасных частей. Проясните часы работы службы поддержки, каналы связи, ожидаемую диагностическую информацию, а также возможность предоставления дистанционной помощи посредством чертежей, видео или доступа к контроллеру, где это применимо. Запросите рекомендуемый комплект запасных частей с учётом конфигурации станка, а не соглашайтесь на типовой перечень.
Сервисные возможности особенно важны, когда оборудование будет единственной гибочной станцией на производственной линии. В этом случае покупателям следует рассчитать стоимость простоя и решить, следует ли хранить на месте критически важные датчики, уплотнения, выключатели, вставки оснастки или компоненты системы управления. Способность поставщика определить критически важные запасные части сама по себе является полезным показателем зрелости продукции.
Сравнивайте поставщиков по рискам жизненного цикла, а не по заявленной цене
Самое низкое коммерческое предложение может быть экономически выгодным, если станок действительно стандартный, производственные требования умеренные, а местные ресурсы для технического обслуживания значительны. Оно становится менее привлекательным, когда заказ включает нестандартную оснастку, жёсткие допуски деталей, несколько типоразмеров материала или сжатый график ввода в эксплуатацию.
При сравнении производителей автоматических станков с ЧПУ для гибки шин оценивайте предложение по четырём практическим вопросам: способен ли завод стабильно изготавливать критически важные узлы? Может ли он подтвердить работу станка на типовых деталях? Может ли он документировать и контролировать индивидуально адаптированные элементы? Может ли он поддерживать производительность станка, когда требуется сервис или запасные части?
Поставщик, отвечающий на эти вопросы чертежами, протоколами испытаний, прозрачностью процессов и конкретными сервисными обязательствами, предлагает больше, чем просто оборудование. Он снижает неопределённость, которая обычно возникает после оформления заказа на поставку.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.