


Что вызывает деформацию кромок при резке медных и алюминиевых шин?
Шина может соответствовать своей номинальной длине и всё же быть забракована. Завальцованная кромка, смятый угол, заусенец, за который цепляется перчатка, или небольшой поворот на отрезанном конце могут показаться незначительными у станка, но позднее создать проблемы при гибке, укладке, изоляции, сборке болтовых соединений и проверке электрических зазоров. При обработке медных и алюминиевых шин качество кромки — это не только вопрос внешнего вида. Оно влияет на подгонку, обращение с проводником и, в некоторых случаях, на надёжность готового электрического узла.
Деформация кромок обычно возникает в результате взаимодействия оснастки, свойств материала, состояния станка и действий оператора. Самая распространённая ошибка — считать любую некачественную резку проблемой ножа. Изношенные ножи действительно часто являются причиной, однако их замена без проверки зазора, зажима, выравнивания и состояния заготовки нередко приводит к повторному появлению того же дефекта уже через несколько смен.
Износ ножа изменяет характер разделения металла
Чистый рез шины зависит от контролируемого среза. Верхний нож прикладывает усилие, материал пластически деформируется в узкой зоне, а разрушение завершается возле кромки нижнего ножа. Когда режущие кромки закругляются, получают сколы или изнашиваются неравномерно, материал сначала продавливается и рвётся, а уже затем отделяется. На меди может появиться широкая завальцовка или размазанная кромка; на алюминии — более крупные заусенцы, локальные разрывы или заметно сплющенный угол.
Не оценивайте состояние ножа только по наличию очевидных повреждений. Нож может выглядеть целым, но при этом иметь достаточное закругление кромки, чтобы ухудшать качество поверхности. Специалисты по качеству должны сравнивать характер дефекта с обеих сторон шины. Если заусенец постепенно увеличивается в нескольких производственных партиях при использовании одной и той же оснастки, вероятной причиной является постепенный износ ножа. Если дефекты появляются внезапно, следует проверить нож на наличие сколов, крепёжные элементы, правильность зазора или возможный удар станка.
После замены или переточки ножа необходимо выполнить пробную резку в контролируемых условиях. Проверьте перпендикулярность поверхности реза, высоту заусенца, деформацию торца и повторяемость результата во всём предусмотренном диапазоне ширины и толщины шин. Нож, хорошо работающий с тонкой медной полосой, может не дать такого же результата на более толстой алюминиевой шине.
Неправильный зазор ножей часто является скрытой причиной
Зазор между верхней и нижней режущими кромками напрямую влияет на деформацию. Чрезмерный зазор позволяет шине изгибаться и рваться до завершения разрушения, что приводит к большой завальцовке и грубому выступающему заусенцу. Недостаточный зазор может увеличить нагрузку при резке, вызвать сильное сжатие материала и ускорить износ ножа. Кроме того, вместо прямоугольной кромки может образоваться отполированная, но деформированная зона среза.
Не существует единой настройки зазора, подходящей для всех проводниковых материалов. Её необходимо выбирать с учётом фактической марки материала, толщины, состояния поставки и геометрии инструмента. Это особенно важно, когда на производстве чередуются медь и алюминий. Алюминий обычно более склонен к прихватыванию и разрыву кромки при неподходящих условиях резки, тогда как медь может заметно деформироваться, если во время рабочего хода не обеспечивается её полная опора.
Практическое предупреждение: иногда операторы пытаются компенсировать низкое качество кромки повышением давления резки. Это может заставить станок выполнить рез, но не устраняет неподходящий зазор. Более того, дополнительное усилие способно скрыть проблему, одновременно увеличивая нагрузку на гидравлическую систему, станину и оснастку.
Различия материала важнее, чем ожидают многие производства
Проводниковый материал шины не является полностью однородным только потому, что размеры в заказе одинаковы. Изменение толщины, окисление поверхности, остаточные напряжения после прокатки, повреждения при хранении и различное состояние материала могут менять поведение при резке. Слегка изогнутая шина может приподниматься во время зажима. Поцарапанная или окисленная поверхность способна увеличивать трение в инструменте. Мягкая отожжённая медь и более твёрдый медный материал могут демонстрировать разные характеристики завальцовки при одинаковой настройке станка.
При входном контроле, если обнаруживаются повторяющиеся дефекты, стоит фиксировать не только ширину и толщину. Записывайте партию материала, видимую плоскостность, состояние поверхности и то, возникает ли дефект в определённой точке по длине шины. Если деформация связана с одной катушкой, связкой или партией поставщика, возможно, станок выявляет проблему заготовки, а не создаёт её самостоятельно.
Это особенно важно при производстве трансформаторов, где подготовка проводника связана с качеством намотки. Чисто отрезанный плоский проводник легче обрабатывать перед намоткой, и он с меньшей вероятностью создаёт опасность острых кромок. Оборудование, такое как автоматический станок для намотки тороидальных катушек DXJ-RX800, предназначено для контролируемой намотки плоского провода размером до 3 × 10 мм и использует систему ЧПУ для укладки с заявленной точностью 0,01 мм. Это не заменяет правильную практику резки шин, но показывает, почему состояние кромки на предыдущем этапе следует рассматривать как часть общего процесса обработки проводника.
Несоосность и плохой зажим создают односторонние дефекты
Если заусенцы постоянно крупнее с одной стороны или поверхность реза не перпендикулярна длине шины, перед изменением материала или настроек ножа проверьте выравнивание. К распространённым причинам относятся смещённый относительно центра верхний нож, изношенная направляющая, ослабленный держатель инструмента, неравномерная опора стола или неправильно установленная нижняя матрица. Небольшая несоосность становится более заметной с увеличением ширины и толщины шины.
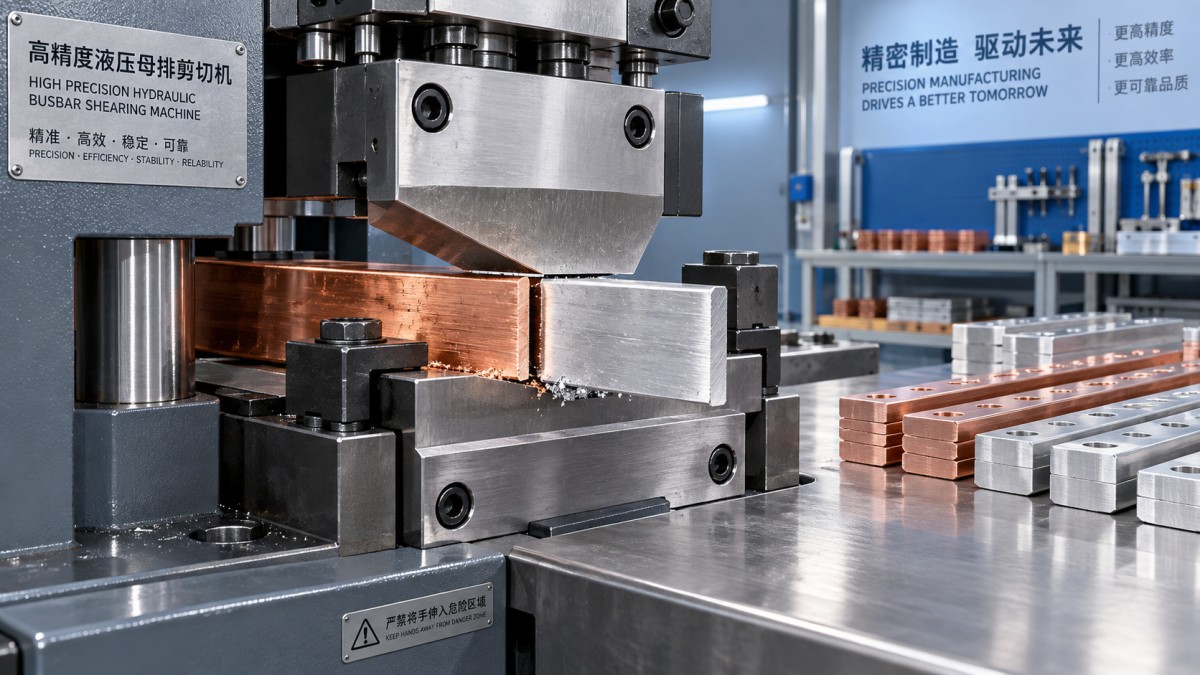
Зажиму следует уделять такое же внимание. Заготовка должна оставаться неподвижной до завершения резки. Если шина смещается, приподнимается или поворачивается под ножом, получившаяся кромка может быть загнутой или деформированной по диагонали. Короткие детали особенно уязвимы, поскольку имеют меньшую опору и с большей вероятностью поворачиваются после разделения. Надёжный станок для резки шин должен прочно удерживать заготовку и равномерно направлять режущее движение, однако состояние приспособления и дисциплина настройки по-прежнему определяют результат непосредственно на производстве.
С точки зрения безопасности не позволяйте оператору удерживать нестабильную шину рукой вблизи зоны резки. Если существующая конструкция упора, зажима или стола не обеспечивает безопасную опору материала, процесс необходимо скорректировать. Некачественный рез и опасное происшествие часто имеют одну и ту же первопричину: неконтролируемое перемещение заготовки.
Гидравлическое давление и жёсткость станка необходимо проверять комплексно
Низкое или нестабильное гидравлическое давление может привести к неполному срезу, протягиванию и шероховатым поверхностям разрушения. Однако давление редко является единственной причиной. Станок может развивать требуемое усилие и при этом формировать деформированные кромки, если его станина, направляющие ползуна, держатель ножа или крепление матрицы допускают прогиб. Часто это проявляется в непостоянстве результата: один рез выглядит приемлемо, а на следующем появляется заметный заусенец, хотя размеры материала не изменились.
Техническое обслуживание должно включать проверку гидравлических утечек, состояния масла, работы цилиндра, затяжки крепежа, износа направляющих и состояния режущих матриц. Производители оборудования для обработки шин на станках с ЧПУ обычно уделяют особое внимание жёстким конструкциям, прецизионным матрицам и стабильным приводным компонентам не случайно: повторяемость зависит от всей системы резки, а не только от номинального усилия. Компания Dexinjia, основанная в 2014 году, поставляет оборудование для гибки, пробивки, резки и тиснения шин, включая станки 3-in-1 и переносные гидравлические модели, с контролем качества, подтверждённым сертификатами ISO, 3A, CE и EAC. При выборе конфигурации для производственной линии следует учитывать фактический диапазон размеров шин и требуемые критерии качества кромки, а не только максимальную режущую способность.
Превратите контроль кромки в полезный процессный контроль
Эффективная процедура контроля не обязательно должна быть сложной. Проверяйте первый отрез после замены инструмента, изменения настройки, смены партии материала и технического обслуживания. Затем используйте установленную периодичность отбора образцов в ходе обычного производства. При контроле следует проверять направление и степень выраженности заусенца, завальцовку, трещины, перпендикулярность, скручивание и любые острые выступы, которые могут повредить изоляцию или травмировать работника.
- Проверьте, равномерно ли распределён дефект по ширине шины или сосредоточен только с одной стороны.
- Различайте «заусенец» и «завальцованную кромку»: они указывают на разные вероятные причины.
- Перед внесением регулировок зафиксируйте настройку станка, комплект ножей, идентификацию материала и наблюдения оператора.
- Удаляйте заусенцы с забракованных деталей только в том случае, если оставшиеся размеры и состояние кромки по-прежнему соответствуют чертежу и требованиям сборки.
- Повторяющиеся дефекты следует передавать на дальнейшее рассмотрение, а не превращать ручную доводку в постоянный обходной способ.
Лучшее корректирующее действие соответствует характеру дефекта. Равномерный крупный заусенец указывает на зазор или износ ножа; односторонний заусенец сильнее указывает на несоосность; случайная деформация заставляет проверить зажим, плоскостность материала или стабильность станка. Рассмотрение этих случаев как отдельных видов отказа ускоряет поиск неисправности и не позволяет временной регулировке превратиться в стандартный процесс.
Чистые кромки шин обеспечиваются контролируемым срезом, стабильной опорой, подходящей оснасткой и контролем, который выявляет отклонения до того, как операторы начнут компенсировать их вручную. При изменении качества реза исследуйте технологическую цепочку на раннем этапе. Кромка часто является первым видимым признаком того, что на предыдущем этапе требуется внимание.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.