


Совокупная стоимость владения станком для резки шин при мелкосерийном производстве
Для производителей, работающих небольшими партиями, цена покупки станка для резки шин — лишь самая заметная часть затрат на инвестицию. Более существенные расходы возникают после установки: время на переналадку, потери материала из-за неточной резки, незапланированные простои, замена оснастки, зависимость от квалификации оператора, расход электроэнергии и задержки, если станок не может работать с новым размером шины или выполнять новые требования к заказу. Станок с более низкой ценой может неожиданно быстро обойтись дорого, если он нарушает рабочий ритм цеха.
Это особенно важно при производстве электрощитов, распределительных устройств, трансформаторов и оборудования для распределения электроэнергии, где заказы часто различаются по объему, размерам проводников, схемам расположения отверстий и срочности поставки. Для небольших партий редко оправдана производственная линия, оптимизированная под одну повторяющуюся деталь. Необходимо гибкое оборудование, которое обеспечивает чистый и стабильный результат без длительной переналадки при каждом новом заказе.
Почему цена покупки — не лучший критерий для сравнения
При сравнении станков для резки шин отделы закупок часто сопоставляют коммерческие предложения и сосредотачиваются на разнице в первоначальных затратах. Это понятно, но такой подход может скрыть различия в эксплуатации, от которых зависят реальные расходы за несколько лет. Станок, который стоит немного дороже, может быть проще в настройке, требовать меньше регулировок, иметь более долговечные компоненты и сокращать необходимость в ручной доработке. В мелкосерийном производстве эти практические преимущества часто важнее заявленной продолжительности цикла.
Полезно спрашивать не «Какой станок сегодня стоит дешевле?», а «Во сколько обойдется каждый приемлемый рез с учетом затрат на труд, брак, обслуживание и перебои в работе?» Ответ зависит от типа обрабатываемой шины. Медь и алюминий ведут себя по-разному в эксплуатации и при обработке; на расчет также влияют толщина, ширина, допустимый размер заусенца и требования последующих сборочных операций.
В простой модели совокупной стоимости владения следует учитывать стоимость станка, перевозку и ввод в эксплуатацию, если они применимы, оснастку, ожидаемые расходы на запасные части для обслуживания, обучение операторов, электроэнергию, потери материала и внутренние затраты на простой. Также нужно учитывать мощность, которая может понадобиться в будущем. Покупка станка, подходящего только для нынешнего узкого диапазона задач, может оказаться ложной экономией, если для следующего контракта потребуются более широкие или толстые шины.
При небольших партиях переналадка обычно становится скрытой статьей расходов
В крупносерийном производстве длительная первоначальная настройка распределяется на сотни или тысячи одинаковых деталей. Небольшие цеха такой возможности не имеют. Если при каждой смене заказа оператору приходится снова измерять заготовку, зажимать ее, выполнять выравнивание, пробный рез, удалять заусенцы и проверять результат, станок слишком большую часть рабочего дня простаивает вместо того, чтобы производить детали.
Внимательно оцените, как станок обеспечивает позиционирование материала и контроль длины. Система резки должна позволять получать детали повторяющейся длины, не полагаясь исключительно на опыт одного квалифицированного оператора. Ручное оборудование может быть разумным выбором для редких работ или ремонта на месте, но при увеличении разнообразия заказов возрастают трудозатраты. Если цех обрабатывает несколько размеров шин в неделю, повторяемость становится вопросом эксплуатационных расходов, а не только качества.
Попросите поставщиков подробно описать фактическую последовательность переналадки. Для каких регулировок нужны инструменты? Может ли один человек безопасно работать с заготовкой? Как устанавливается и проверяется упор? Нужно ли обычно выполнять пробный рез после смены размера? Ответы на эти вопросы говорят гораздо больше, чем общее заявление об «удобстве эксплуатации».
Качество реза влияет не только на количество брака
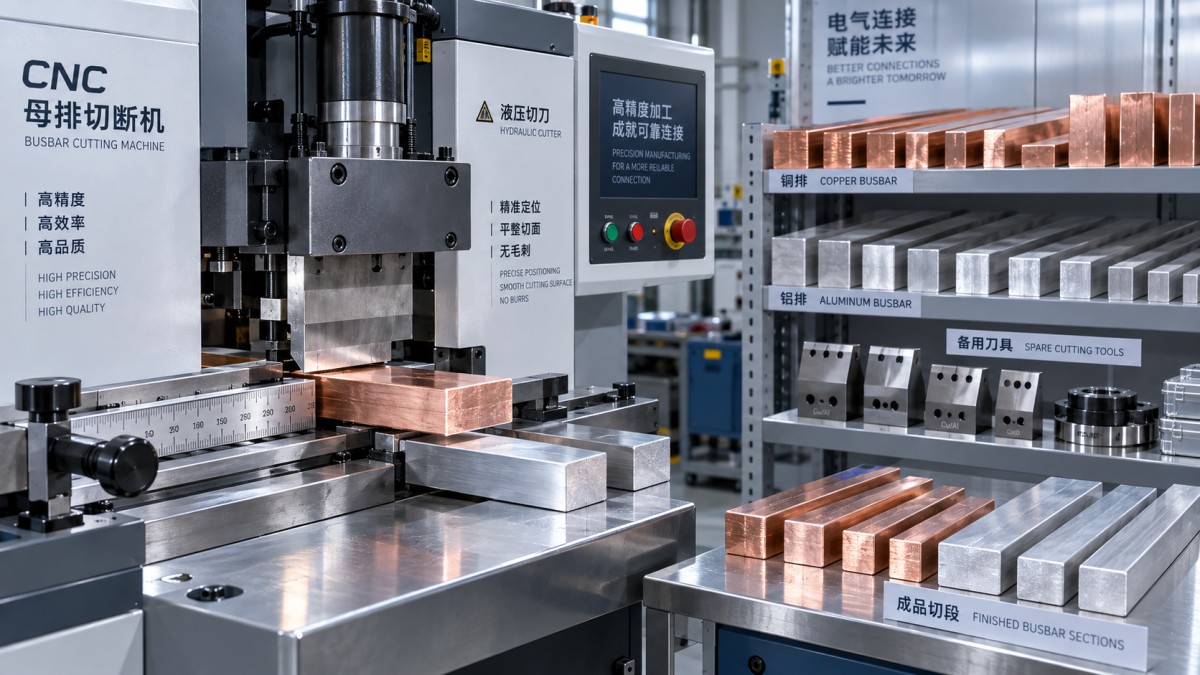
Низкое качество реза приводит к затратам, которые легко недооценить. Чрезмерные заусенцы могут потребовать опиливания или удаления перед гибкой, пробивкой отверстий, изоляцией или сборкой. Рез под углом может осложнить установку шины внутри шкафа и ухудшить внешний вид даже правильно изготовленной детали. Если торец приходится многократно дорабатывать, предполагаемая экономия от простого станка исчезает в затратах на труд.
На результат влияют принцип резки, состояние ножа, жесткость рамы и опора заготовки. Покупателю не следует считать, что максимальная номинальная производительность равна надежной производительности в повседневной работе. Узнайте у поставщика, какие размеры шин он рекомендует для регулярной эксплуатации, и запросите образцы реза для тех размеров медных или алюминиевых шин, которые используются чаще всего. Проверьте кромку, перпендикулярность реза, деформацию рядом с местом реза и стабильность результата на нескольких деталях, а не только на первом демонстрационном образце.
Предприятиям, которые также пробивают отверстия и гнут шины, стоит учитывать суммарные допуски на всех этапах обработки. Небольшая ошибка при резке может стать более серьезной проблемой после пробивки отверстий и гибки. По этой причине комплексные системы 3-в-1 могут быть коммерчески оправданы при выполнении разнообразных работ, если компоновка станка и смена оснастки соответствуют реальному рабочему процессу.
На оснастку и обслуживание нужно предусмотреть отдельный бюджет
Оснастка — не случайный дополнительный расход. Ножи, матрицы, направляющие, уплотнения, гидравлические компоненты и электрические детали влияют на долгосрочные затраты. Важно сравнивать не только стоимость запасных частей, но и их доступность, наличие четких спецификаций и возможность практичной замены без длительного простоя.
Например, при пробивке отверстий для разных проектов могут понадобиться разные диаметры. Указанная в каталогематрица для пробивки отверстий стоимостью $66 дает представление о цене одной единицы оснастки, но отделу закупок следует уточнить совместимую модель станка, область применения для конкретного материала, требования к размерам и количество матриц, которое может потребоваться для запланированного набора работ. Низкая цена одной единицы оснастки не поможет, если нужный размер недоступен в срок приближающегося дедлайна.
При планировании обслуживания также следует различать регулярный уход и устранение неисправностей. К регулярным проверкам могут относиться смазка, осмотр крепежа, контроль состояния гидравлического масла, если оно используется, проверка ножа, очистка направляющих и рабочих поверхностей. Эти работы требуют времени, но обычно обходятся дешевле ремонта повреждений, вызванных нарушением центровки или загрязнением гидравлической системы. Поставщики должны предоставлять график обслуживания, рекомендации по запасным частям и понятный порядок получения технической поддержки.
Энергия и трудозатраты: небольшие расходы, которые накапливаются
Энергопотребление редко становится крупнейшей статьей расходов в небольшом цехе по обработке шин, однако игнорировать его не следует. Важнее то, насколько эффективно станок расходует электроэнергию в режиме ожидания и стабильно ли работает привод при обычной нагрузке. Качество двигателя, конструкция гидравлической системы и архитектура управления влияют на надежность в реальных условиях. Тихий и стабильный станок удобнее эксплуатировать в течение полной смены, чем оборудование, вызывающее вибрацию, шум или необходимость частых регулировок.
Затраты на труд часто имеют большее значение. Станок для резки, который помогает сократить ошибки измерения и избавляет от тяжелой ручной обработки, позволяет квалифицированным сотрудникам уделять больше времени разметке, проверке, сборке и срочным проектным работам. Однако уровень автоматизации должен соответствовать объему производства. Сложное решение с ЧПУ может быть оправдано, если размеры часто меняются, важна прослеживаемость или регулярно повторяются заказы. Для периодических работ на выезде переносное гидравлическое оборудование может обеспечить более выгодную совокупную стоимость владения, поскольку транспортировка и доступ к месту работ являются частью задачи.
Что проверить перед оформлением заказа
Тщательно принять решение о покупке обычно помогает проверка, а не рекламные формулировки. Подтвердите требуемые диапазоны размеров медных и алюминиевых шин, включая ожидаемые будущие задачи. Сверьте требования станка к электропитанию с электроснабжением объекта. Уточните, какая оснастка входит в комплект, что предлагается отдельно и как заказывать запасные части. Если важна бесперебойная работа станка, узнайте, где координируется сервисная поддержка и какие сведения понадобятся техническим специалистам для удаленной диагностики неисправности.
Конструкцию станка следует оценивать наряду с его техническими характеристиками. Компания Dexinjia, основанная в 2014 году и работающая под брендом DXJ™, поставляет оборудование с ЧПУ для обработки шин, включая резку, гибку, пробивку отверстий и тиснение. В ассортимент входят станки 3-в-1, станки с ЧПУ для гибки и переносные гидравлические решения. Заявленный компанией акцент на прецизионных пресс-формах, двигателях с чисто медной обмоткой, контроле качества и сертификации ISO, 3A, CE и EAC может иметь значение для покупателей, однако практический подход остается прежним: необходимо убедиться, что предлагаемая конфигурация, документация и условия послепродажного обслуживания соответствуют предполагаемому рынку и условиям работы цеха.
Лучшее решение с точки зрения совокупных затрат редко означает выбор самого дешевого станка или оборудования с максимальным уровнем автоматизации. Это станок, который точно обрабатывает шины нужного диапазона, позволяет переналаживать его без потери времени квалифицированных сотрудников, имеет обслуживаемую оснастку и получает поддержку, когда производство не может ждать. Прежде чем сравнивать окончательные коммерческие предложения, опишите один типичный заказ: от поступления шины до готовой детали после резки. Обычно наиболее выгоден в долгосрочной перспективе тот станок, который снижает неопределенность на каждом этапе этого процесса.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.