


Контрольный список обслуживания оснастки для надежной пробивки и резки шин
Чистое отверстие и ровный прямоугольный рез способны сделать дальнейшую сборку шинопровода практически беспроблемной. Когда при пробивке остаются заусенцы, при резке образуется грубая кромка или отверстия слегка смещаются, проблема часто возникает задолго до того, как готовая деталь попадёт на контроль. Во многих случаях причиной является состояние оснастки.
Станок для пробивки и резки шин работает под значительным усилием, особенно при обработке толстых медных или алюминиевых шин. Пуансоны, матрицы, ножи, направляющие и гидравлические соединения требуют регулярного внимания. Систематическое техническое обслуживание обеспечивает точность деталей, снижает количество брака и помогает операторам избежать неприятной неожиданности в виде остановки станка в середине производственного цикла.
Этот контрольный список предназначен для практического применения в мастерских по сборке электрических щитов, на заводах распределительных шкафов и в условиях производства трансформаторов. Он охватывает компоненты, которые наиболее непосредственно влияют на качество отверстий, качество реза и безопасность ежедневной эксплуатации.
Начинайте каждую смену с быстрой проверки оснастки
Ежедневная проверка не обязательно должна быть сложной, но она должна проводиться регулярно. Перед обработкой первой медной или алюминиевой шины удалите пыль, металлическую стружку и остатки материалов из рабочей зоны. Небольшие обрезки, попавшие под шину, могут повлиять на её позиционирование; стружка вокруг отверстия матрицы также может оставлять следы на материале или препятствовать полному ходу пуансона.
Визуально проверьте комплект пуансона и матрицы. Обращайте внимание на сколы режущих кромок, уплощение кончика пуансона, трещины, ржавчину или яркие отполированные участки, указывающие на неравномерный контакт. Исправный пуансон чисто входит в материал. Если он начинает рвать, а не срезать материал, полученное отверстие может иметь крупный заусенец или неровную кромку.
- Убедитесь, что установлен пуансон правильного диаметра и соответствующая матрица.
- Убедитесь, что крепёжные болты, держатели матриц и зажимы полностью закреплены.
- Проверьте, что опорная поверхность для шины чистая и ровная.
- Перед началом серийной работы проверьте ножную педаль и отклик системы управления.
- Прислушайтесь к необычному шуму гидравлики, вибрации или задержке возвратного движения.
При высокой загруженности производства легко не придать значения незначительному изменению звука или ощущений при работе. Однако такие ранние признаки часто указывают на ослабление оснастки, недостаточную смазку, проблемы с гидравлическим давлением или начинающийся износ компонента.
Поддерживайте соответствие, центровку и остроту пуансонов и матриц
Выравнивание оснастки является основой надёжной пробивки. Если пуансон не отцентрирован над матрицей, во время хода на него действует боковая нагрузка. Это может повредить кромку пуансона, деформировать отверстие, ускорить износ матрицы и в тяжёлых случаях привести к поломке пуансона.
При выключенном станке и сброшенном давлении в соответствии с рабочей процедурой проверьте выравнивание, медленно подводя пуансон к матрице без установленного материала. Пуансон должен входить по центру, не задевая кромку матрицы. Если это не так, остановитесь и исправьте настройку, а не пытайтесь компенсировать её ручным смещением шины во время производства.
Оснастка также должна подбираться в соответствии с материалом и требованиями работы. Медь мягче, но может оставлять липкие остатки; алюминий может налипать на поверхности инструмента. Очищайте пуансон и матрицу после работы, особенно при обработке алюминия, и используйте смазочный материал, подходящий для данного материала и соответствующий рекомендациям производителя оснастки. Избыток смазки притягивает загрязнения, а её недостаток увеличивает трение и нагрев.
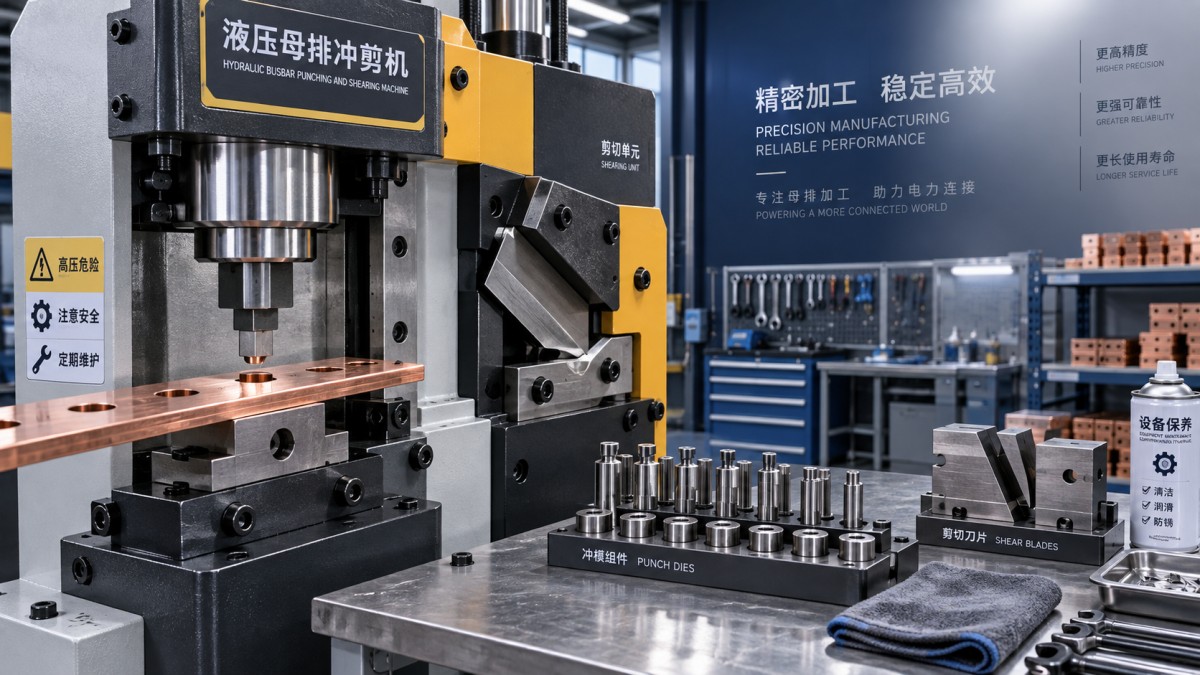
Заточка — это не просто косметическая операция технического обслуживания. Затуплённые кромки пуансона требуют большего усилия и оставляют более крупные заусенцы. Аналогично, изношенное отверстие матрицы может утратить способность к чистому срезанию. Ведите учёт использования инструмента, толщины материала и видимого качества обработки. Это позволяет принимать решения о замене или заточке на основе фактического состояния, а не предположений.
Не относитесь к ножам для резки как к деталям, которые можно установить и забыть
Ножи для резки часто обвиняют только тогда, когда качество реза становится заметно плохим, однако их состояние влияет не только на внешний вид. Изношенный или неправильно отрегулированный нож может привести к наклонной кромке, чрезмерной деформации, протягиванию материала или заусенцу, требующему ручной доработки перед сборкой.
Проверяйте как режущую кромку, так и зону крепления ножа. Острый, но неплотно установленный нож не обеспечит надёжный результат. Проверяйте наличие скопившихся металлических фрагментов за ножом, ослабленных крепежей и признаков неравномерного износа по длине реза. Если одна сторона изнашивается быстрее другой, проверьте опору шины, зазор между ножами и выравнивание подачи материала.
Для повторяющихся работ проверяйте несколько деталей в начале, середине и конце партии. Эта простая привычка помогает отличить разовую ошибку настройки от постепенно развивающейся проблемы с оснасткой. Чистая кромка на протяжении всей обработки обычно является более точным показателем состояния станка, чем один приемлемый образец.
Контролируйте работу гидравлики наряду с состоянием оснастки
Не каждый дефект пробивки или резки связан непосредственно с оснасткой. В гидравлическом станке нестабильное давление или медленное движение цилиндра могут изменить передачу усилия на пуансон, гибочный инструмент или резак. Если станок работает с задержкой, теряет мощность под нагрузкой или не возвращается плавно, проверьте гидравлическую систему перед продолжением работы.
Проверяйте уровень и состояние гидравлического масла с интервалами, указанными в руководстве по эксплуатации станка. Осматривайте шланги, фитинги, цилиндры и клапаны на наличие утечек. Поддерживайте чистоту рабочей зоны, чтобы свежую утечку было легко заметить. Потемневшее масло, загрязнение или воздух в системе могут повлиять на повторяемость и увеличить износ внутренних компонентов.
Станки со встроенным манометром упрощают ежедневный контроль. Например, гидравлический шиногибочный станок DXJ-150 сочетает функции пробивки, резки и гибки и оснащён манометром для контроля в реальном времени. Его усилие пробивки составляет 31T, а усилие резки достигает 15T. Эта производительность полезна только тогда, когда пуансон, матрица, резак и гидравлический контур обслуживаются как единая рабочая система, а не как отдельные детали.
Практический еженедельный и ежемесячный регламент
Ежедневные проверки выявляют очевидные проблемы. Еженедельное и ежемесячное обслуживание предотвращает постепенное ухудшение состояния, которое операторы могут не заметить до увеличения уровня брака.
Еженедельно
- Тщательно очищайте рабочие станции оснастки, держатели матриц, направляющие и зоны сбора стружки.
- Осматривайте пуансоны и матрицы при хорошем освещении на наличие мелких трещин, повреждений кромок и налипания материала.
- Проверяйте крепёж оснастки, защитных устройств, рукояток и рабочих опор.
- Смазывайте разрешённые подвижные точки, не загрязняя поверхность контакта с материалом.
- Проверяйте аварийную остановку, ножную педаль и нормальное возвратное движение.
Ежемесячно
- Проверяйте гидравлические шланги, соединители, уплотнения и состояние масла.
- Проверяйте выравнивание пуансона и матрицы, а также посадку режущего ножа.
- Осматривайте электрические кабели, вилки и соединения двигателя на наличие повреждений или ослабления.
- Проверяйте колёса или крепёжные элементы позиционирования станка, если агрегат является мобильным.
- Обновляйте журнал оснастки, указывая замены, даты заточки и повторяющиеся проблемы качества.
Журнал оснастки может показаться ненужным для небольшой мастерской, но он быстро становится ценным, когда одним и тем же станком для пробивки и резки шин пользуются несколько операторов. Он обеспечивает преемственность между сменами и не позволяет многократно устанавливать изношенный инструмент, историю которого никто не знает.
Распространённые признаки и их обычные причины
Крупные заусенцы вокруг отверстий: Начните с проверки остроты пуансона, износа матрицы, выравнивания и правильности опоры материала. Не предполагайте, что повышение давления решит проблему; чрезмерное усилие может усугубить повреждение инструмента.
Овальные, деформированные или смещённые отверстия: Проверьте центровку пуансона и матрицы, зажим и позиционирование шины. Незакреплённая оснастка или деталь без опоры могут сместиться во время хода пуансона.
Грубые или наклонные резы: Проверьте состояние ножа, зазор между ножами, плотность крепления и прямолинейность подачи материала. Загрязнённая опорная поверхность также может наклонить шину настолько, чтобы повлиять на кромку.
Частая поломка пуансонов: Немедленно проверьте выравнивание. Убедитесь, что размеры пуансона и матрицы правильно подобраны, а толщина материала не превышает возможности станка и оснастки. Никогда не используйте повреждённый пуансон только потому, что он всё ещё кажется работоспособным.
Медленная или нестабильная работа: Проверьте гидравлическое масло, утечки, клапаны, электропитание и характеристики давления. Проблема может быть не видна в зоне оснастки, но продолжение работы может создавать ненужную нагрузку на пуансоны и матрицы.
Защищайте инструменты, когда они не используются
Хранение оснастки важнее, чем предполагают многие операторы. Храните пуансоны и матрицы в сухом месте, с маркировкой по размеру и защитой от ударов. Не бросайте их в открытый ящик, где кромки могут ударяться друг о друга. Лёгкий защитный слой масла может помочь предотвратить коррозию при хранении при условии, что перед использованием он будет удалён или контролируемым образом оставлен.
Для оборудования, поддерживающего стандартные и нестандартные размеры матриц, организуйте каждый комплект так, чтобы пуансон, матрица и соответствующий крепёж хранились вместе. Это снижает вероятность ошибок настройки и экономит время при повторном выполнении знакомой работы. Например, модель DXJ-150 может поставляться со стандартными пробивными матрицами от 7 mm до 20.5 mm, а нестандартные размеры пресс-форм могут быть указаны для различных производственных требований.
Техническое обслуживание — часть качества готовой детали
Надёжная обработка шин достигается не только усилием. Она зависит от чистой оснастки, правильного выравнивания, стабильной работы гидравлики и операторов, которые своевременно реагируют на изменение качества реза или отверстий. Краткий осмотр перед каждой сменой вызывает значительно меньше перебоев, чем последующая замена сломанных инструментов или сортировка партии неточных деталей.
Разместите контрольный список на видном месте рядом со станком, обучите каждого оператора распознавать предупреждающие признаки и воспринимайте заусенцы или нестабильные резы как полезную обратную связь. При соблюдении такого порядка работы пробивка и резка становятся более предсказуемыми, безопасными и простыми в управлении — независимо от того, включает ли задача несколько нестандартных медных шин или непрерывную обработку алюминиевых шинных компонентов.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.