


Серво-ЧПУ станки для гибки шин: ключевые параметры для медных шин
Сервоуправляемый станок с ЧПУ для гибки медных шин следует выбирать исходя из фактического диапазона размеров медных шин и геометрии гибки, а не только по номинальному усилию. Станок, который кажется достаточно мощным, всё же может давать нестабильные углы, следы на поверхности или недостаточную повторяемость, если его оснастка, система позиционирования и поддержка материала не соответствуют изготавливаемым деталям. При производстве электрических шкафов и распределительных устройств такие небольшие ошибки могут привести к задержкам сборки всей партии.
Начните с чёткого перечня деталей: марка меди, ширина, толщина, направление гибки плашмя или на ребро, минимальный внутренний радиус гибки, количество гибов на деталь и требуемый допуск по углу. Эта информация полезнее общего запроса на «высокоточный гибочный станок с ЧПУ», поскольку позволяет поставщикам подобрать рабочий диапазон станка и конфигурацию оснастки под конкретную задачу.
Соотнесите производительность станка с наиболее сложной реальной деталью
Медные шины часто обрабатываются в нескольких размерах, однако решение о покупке следует основывать на наиболее требовательной детали, которая будет регулярно производиться. Обычно это самая широкая и толстая шина, наименьший требуемый радиус гибки или компонент с гибами, расположенными близко к существующему отверстию или краю.
Проверяйте заявленные максимальные ширину и толщину как комбинированное рабочее условие. Станок может принимать отдельно широкую шину и толстую шину, тогда как его допустимая производительность снижается при сочетании обоих размеров. Также необходимо уточнить, относится ли указанная производительность к гибке плашмя, гибке на ребро или к обоим вариантам. Эти операции по-разному нагружают материал и оснастку.
Не выбирайте производительность без запаса. Твёрдость меди, состояние поверхности и фактический радиус гибки могут изменять сопротивление формованию. Умеренный рабочий запас помогает сервосистеме сохранять управляемость и снижает нагрузку на инструменты и механические компоненты при серийном производстве.
Сервоуправление должно повышать повторяемость, а не просто быть маркировкой
Ценность сервоуправляемого станка с ЧПУ для гибки шин заключается в его способности стабильно контролировать перемещение пуансона и позиционирование детали от одной заготовки к другой. Это особенно полезно, когда производственный заказ включает повторяющиеся углы, несколько мест гибки или небольшие размерные допуски, влияющие на окончательную сборку.
Уточните, как контроллер учитывает пружинение материала. Медь не сохраняет точно тот угол, на котором останавливается инструмент: после снятия давления она слегка возвращается. Величина этого эффекта зависит от толщины материала, радиуса гибки и состояния материала. Практичная система ЧПУ позволяет оператору вводить компенсацию гибки, сохранять проверенные программы и вносить контролируемые корректировки без многократной перенастройки всей операции.
Хранение программ важно, когда одни и те же конструкции панелей повторяются партиями. Однако большая библиотека программ имеет ограниченную ценность, если операторы не могут быстро определить нужную деталь, подтвердить выбранный инструмент и проверить первую деталь. Интерфейс должен поддерживать обычный рабочий процесс цеха, включая ввод размеров, корректировку углов и понятные предупреждения, когда запрограммированное перемещение превышает пределы станка.
Оснастка и поддержка материала часто определяют разницу между качественным гибом и необходимостью доработки
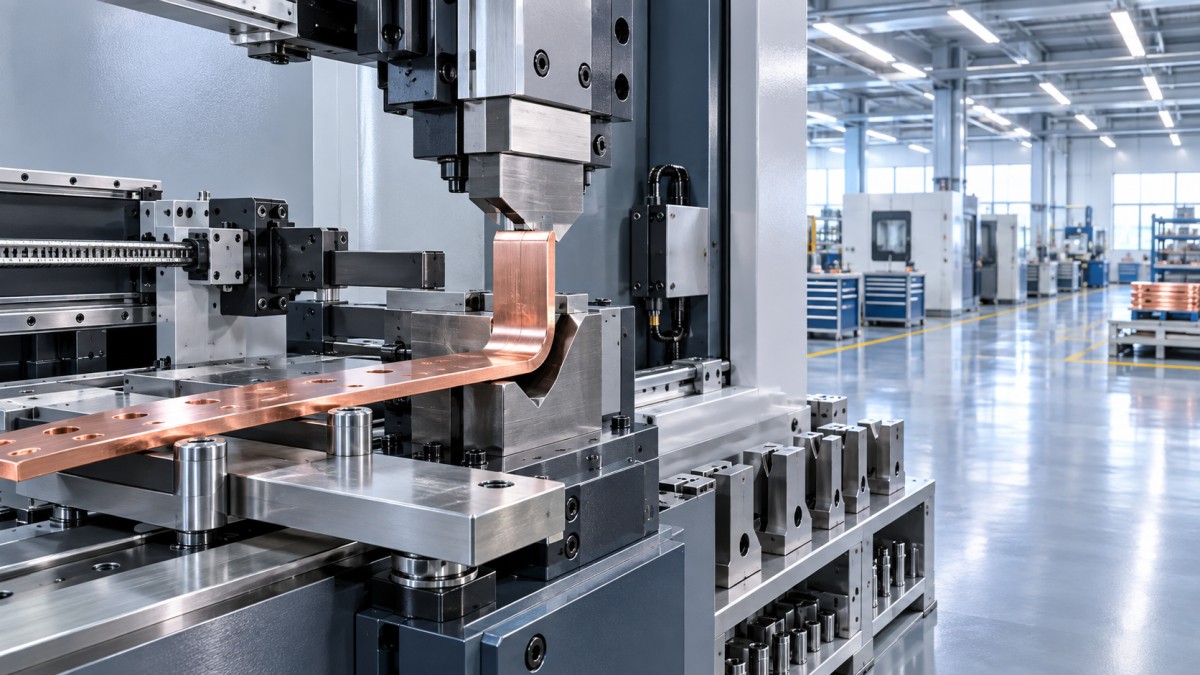
Оснастку следует оценивать вместе со станком, а не рассматривать как дополнительный элемент, который будет выбран позже. Радиус пуансона, раскрытие матрицы, выравнивание инструмента и контактная поверхность влияют на внешний вид и размерную стабильность гибов медных шин. Неподходящие инструменты могут оставлять следы, деформировать внешнюю сторону гиба или создавать радиус, не соответствующий монтажному чертежу.
Для деталей с короткими полками, смещёнными гибами, U-образной формой или гибами рядом с пробитыми отверстиями запросите проверку образца на основе фактических чертежей. Вопрос заключается не только в том, может ли станок создать необходимый угол. Он должен создать этот угол без помех со стороны оснастки, потери базы позиционирования или недопустимой деформации в зоне гибки.
Длинные или широкие шины также требуют достаточной поддержки материала. Если шина провисает или поворачивается во время позиционирования, задний упор ЧПУ может быть точным, но фактическое место гибки — нет. Покупателям следует проверить рабочий стол, боковые опоры, расположение направляющих и возможность оператора безопасно удерживать и базировать крупные заготовки.
Учитывайте состояние материала, прежде чем винить гибочный станок
Некоторые проблемы при гибке начинаются на предыдущих этапах. Медные и алюминиевые шины могут поступать с остаточной кривизной, скручиванием или неравномерной плоскостностью вследствие транспортировки, хранения или предшествующей резки. Подача изогнутой шины в процесс точной гибки затрудняет повторяемое позиционирование и может влиять на фактический угол после формования.
Если входящий материал регулярно имеет такое состояние, выравнивание следует рассматривать как часть технологического маршрута. Для шин шириной до 160 мм и толщиной до 12 мм станок DXJ-160 для правки и выравнивания медных шин предназначен для выравнивания меди и алюминия перед пробивкой, резкой и гибкой. Он актуален для производства электрических шкафов управления, где более ровный материал помогает создать стабильную базу перед поступлением шины на гибочный станок с ЧПУ.
Это необходимо не для каждой операции. Цехам, использующим короткий предварительно нарезанный материал со стабильной плоскостностью, может не требоваться отдельный этап выравнивания. Он становится более актуальным, когда длинные шины обрабатываются после хранения в условиях, аналогичных хранению рулонного материала, когда прямолинейность материала различается между поставками или когда повторяющиеся ошибки позиционирования нельзя объяснить оснасткой и программированием.
Оценивайте продолжительность цикла как полную операцию
Быстрый ход пуансона не означает автоматически более высокую производительность. Общая производительность включает загрузку, позиционирование, смену инструмента, гибку, выгрузку, контроль и исправление отбракованных деталей. Станок с надёжным перемещением заднего упора и простой наладкой может обеспечивать более высокий полезный выпуск, чем более быстрый агрегат, требующий частой ручной регулировки.
Попросите поставщиков описать полный цикл для типовой детали: как базируется шина, поворачивает ли её оператор между гибами, как программа предусматривает использование разных инструментов и как выполняется утверждение первой детали. Для смешанной номенклатуры с небольшими объёмами быстрый переход на другую задачу и гибкая оснастка могут быть ценнее максимальной автоматической скорости. Для повторяющихся партий большее значение имеют сохранённые программы, стабильное позиционирование и предсказуемая компенсация угла.
Надёжность зависит от всей схемы поставки
При закупке станок следует оценивать как производственный актив, для которого может быть обеспечено обслуживание. Подтвердите требования к электропитанию, пространство для установки, доступ для технического обслуживания, наличие быстроизнашивающихся деталей и порядок получения технической поддержки. Замена оснастки, поиск и устранение неисправностей электрооборудования и поддержка контроллера со временем могут оказаться важнее небольшой разницы в первоначальной цене станка.
Производители, поставляющие как гибочное оборудование, так и сопутствующее оборудование для пробивки, резки и подготовки материала, также могут быть полезны, когда цель состоит в создании согласованного процесса обработки шин. Dexinjia производит оборудование с ЧПУ для обработки медных и алюминиевых шин и предлагает стандартные и индивидуальные решения для обработки, что может упростить обсуждение, когда гибка является лишь одним этапом требуемой линии.
Проведите проверку образцов деталей перед оформлением заказа
Наиболее эффективная заключительная проверка — предоставить небольшой набор типовых чертежей, а не только спецификацию максимальных размеров материала. Включите деталь с наиболее толстой шиной, наименьшим радиусом гибки, самой короткой полкой, наиболее сложной последовательностью и любым гибом, расположенным близко к отверстию. Попросите поставщика указать предлагаемую оснастку, последовательность гибки, метод базирования и любую геометрию, требующую специального подхода.
Правильно выбранный сервоуправляемый станок с ЧПУ для гибки шин — это станок, который многократно изготавливает требуемые детали при приемлемом времени наладки и понятной схеме технической поддержки. Производительность является отправной точкой; оснастка, позиционирование, состояние материала и соответствие технологическому процессу определяют, насколько эффективно инвестиция работает в цехе.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.