


Сокращение отходов меди с помощью шинопробивного и отрезного станка
Медный лом редко возникает из-за одной серьезной неисправности. Чаще он накапливается из-за коротких обрезков, отверстий, расположенных на несколько миллиметров не по месту, заусенцев, из-за которых деталь приходится браковать, или раскроя, вынуждающего оператора дважды подрезать материал. В производстве распределительных шкафов или трансформаторов эти потери становятся дорогостоящими, поскольку медь является как ценным материалом, так и часто используемым производственным сырьем.
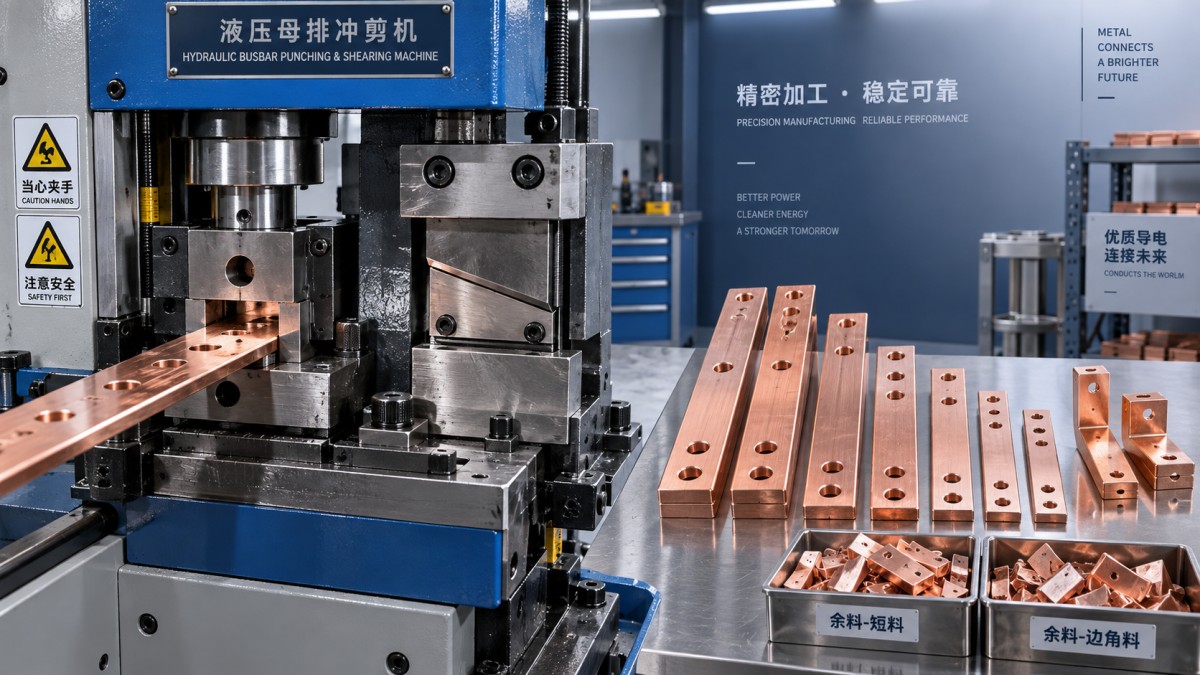
Правильно подобранныйстанок для пробивки и резки шин сокращает отходы, контролируя последовательность операций от разметки до пробивки и резки. Практический подход прост: создать повторяемую схему детали, пробивать элементы от надежных базовых кромок, выполнять резку только после проверки критически важных отверстий и обслуживать штампы и режущие инструменты, от которых зависит качество кромки. Оборудование повышает стабильность, однако наибольшая экономия материала достигается сочетанием точности станка и дисциплинированной подготовки работ.
С чего обычно начинаются потери меди
В отходах часто обвиняют операцию резки, поскольку именно на ней потери наиболее заметны. Однако первопричина может возникнуть раньше. Заготовка шины может быть отрезана до правильной длины, но все равно стать непригодной, если смещен рисунок отверстий, не учтен припуск на гибку или установлен неправильный пробивной штамп. После формирования отверстий или изгибов возможности исправления ограничены; медь можно переработать, но она уже не имеет ценности готового проводника.
Следует обратить внимание на несколько повторяющихся условий:
- Незапланированные длины реза: Операторы отрезают отдельные детали от исходной шины, не учитывая следующую деталь в заказе. Оставшаяся длина может оказаться слишком короткой для следующей потребности.
- Несогласованный выбор базы: Измерение одного отверстия от левой кромки, а другого — от ранее пробитого отверстия создает накопленную ошибку, особенно на длинных шинах.
- Корректировка на поздней стадии: Резка до проверки расположения отверстий может превратить исправимую ошибку позиционирования в забракованную деталь.
- Изношенная или несоответствующая оснастка: Тупые ножи, поврежденные пробивные штампы или неправильный зазор между пуансоном и матрицей могут оставлять большие заусенцы, деформированные отверстия или поврежденные кромки.
- Чертежи без технологических припусков: Готовый размер не всегда совпадает с длиной исходной заготовки, если учитываются гибка или торцевые зазоры.
Наиболее полезный способ оценки отходов — отделить неизбежные остатки от предотвратимого брака. Узкая полоса, остающаяся после раскроя деталей, может быть неизбежной. Полноразмерная медная шина, забракованная из-за того, что первое отверстие было задано от неправильной кромки, является проблемой управления процессом.
Планируйте материал до запуска станка
Прежде чем оператор загрузит медь на рабочую поверхность, рассмотрите заказ как группу деталей, а не как ряд независимых резов. Сортируйте шины по ширине, толщине и требуемой готовой длине. Затем распределите длины реза из заготовок одного размера так, чтобы сначала учитывались более длинные детали, а короткие по возможности изготавливались из пригодных остатков. Для каждой работы не требуется сложное программное обеспечение; даже понятный список резки может предотвратить превращение пригодных остатков в случайные короткие обрезки.
Список резки должен содержать не только длину. Включите размер материала, количество, базовую кромку, расположение отверстий, места гибки и указание, измеряется ли размер до или после формовки. Если требуются идентичные детали, определите одну утвержденную первую деталь и держите ее доступной для сравнения в ходе производства.
Для деталей, которые будут сгибаться, определите последовательность формовки до резки большой партии. Требуемая длина заготовки зависит от геометрии гибки, оснастки и толщины материала. Изготовление небольшой пробной детали часто обходится дешевле, чем обнаружение после десятков резов того, что сформированная шина не соответствует монтажному размеру. Это особенно важно, когда зазоры внутри шкафа ограничены или несколько шин должны совмещаться с неподвижными клеммами.
Используйте стабильную базу для точности пробивки
Расположение отверстий является основным источником скрытого брака, поскольку неправильно расположенное отверстие может нарушить электрическое соединение, изоляционный зазор или выравнивание при сборке. Разметка каждого места рулеткой может подойти для нерегулярных работ, но она вносит различия между операторами и замедляет серийное производство. Неподвижный упор, направляющая или четко определенная базовая кромка обеспечивают повторяемую начальную точку процесса.
Если чертеж позволяет, измеряйте все связанные отверстия от одной и той же базы. Например, группу отверстий для клемм обычно следует располагать от одного конца или одной стороны шины, а не последовательно от отверстия к отверстию. Такой подход предотвращает накопление небольших отклонений измерения по всей детали.
Перед обработкой производственной партии проверьте на первой детали четыре параметра:
- Подтвердите, что ширина и толщина меди соответствуют выбранному инструменту и возможностям станка.
- Проверьте диаметр пуансона по чертежу и в соответствии с предполагаемым крепежом или клеммной арматурой.
- Измерьте расстояние до центра от выбранной базы, а не только визуальное положение отверстия.
- Осмотрите обе стороны на наличие чрезмерных заусенцев, деформации или признаков несоответствующего зазора матрицы.
Контроль первой детали следует проводить до пробивки остальных заготовок. Эта короткая пауза защищает значительно большее количество материала. Она также дает производственной команде возможность выявить неоднозначные размеры на чертеже, неправильный выбор пуансона или настройки упора, сместившиеся во время переналадки.
Качество резки влияет на пригодность детали
Чистый срез — это не только вопрос внешнего вида. Шероховатый или деформированный торец может потребовать удаления заусенцев, ухудшить качество подгонки или создать острую кромку, требующую дополнительной обработки. При серьезном повреждении деталь может потребоваться укоротить, что сделает ее непригодной. Медь сравнительно мягкая, однако толстые или широкие шины все равно создают значительную нагрузку на режущую систему.
Обслуживайте режущие компоненты в соответствии с их фактическим состоянием, не дожидаясь явного отказа. Проверяйте наличие сколов кромок, неравномерного износа, ослабленных крепежных элементов и проблем с выравниванием. Станок, который начинает давать косой рез, выраженное завальцовывание или заметно более крупный заусенец, следует проверить до того, как проблема повторится во всем производственном заказе.
Также важна поддержка материала. Длинная шина, провисающая или скручивающаяся во время резки, может сместиться относительно упора. Поддерживайте заготовку так, чтобы она оставалась плоской и перпендикулярной линии реза. Не полагайтесь на давление рукой для компенсации нестабильной установки; это непоследовательно и может привести как к проблемам качества, так и к угрозам безопасности.
Соотносите производительность с фактически обрабатываемой работой
Покупка оборудования с большим усилием, чем необходимо, не снижает отходы автоматически. Более важный вопрос заключается в том, может ли станок обрабатывать запланированные размеры медных шин со стабильным контролем, подходящей оснасткой и рабочим процессом, соответствующим производственным условиям. Портативный станок может быть подходящим решением, если детали шкафов обрабатываются небольшими партиями, работу необходимо перемещать между участками или медь и связанные металлические компоненты обрабатываются в одной зоне.
Например, портативный гидравлический станок для шин DXJ-200A объединяет функции резки, гибки и пробивки и предназначен для медных и алюминиевых шин шириной до 200 mm и толщиной 3–12 mm. Диапазон пробивки охватывает Φ6 до Φ20.5, а в перечень стандартных матриц входят Φ7, Φ9, Φ10.5, Φ13.8, Φ17.5 и Φ20.5. Перед принятием решения о покупке эти размеры следует сверить с фактическими чертежами шин и требованиями к крепежу.
Заявленное гидравлическое усилие составляет 20T для резки, 20T для гибки и 35T для пробивки. Эти значения помогают определить предполагаемый диапазон обработки станка, но не должны заменять подтверждение точной марки материала, толщины, состояния инструмента и операции. Практическое преимущество комбинированного агрегата заключается в том, что резка, пробивка и гибка могут выполняться в рамках одного контролируемого подхода к настройке, сокращая количество передач между операциями, при которых могут быть утрачены ориентация детали или базы измерения.
Организуйте последовательность для защиты наиболее ценной работы
Во многих работах предпочтительная последовательность заключается в пробивке критически важных элементов, пока шина еще достаточно длинная для надежного упора, проверке этих элементов и последующей окончательной резке. Это оставляет больше возможностей, если расположение отверстия требует корректировки до задания готовой длины. Однако правильная последовательность зависит от формы детали. Короткие детали может быть трудно безопасно удерживать перед пробивкой, тогда как некоторые конфигурации гибки требуют сначала выполнить резку. Главное — не универсальный порядок, а определение порядка в технологической карте и его последовательное соблюдение.
Если деталь имеет и отверстия, и изгибы, определите, заданы ли размеры отверстий от не согнутой заготовки или от готовой сформированной кромки. Путаница между этими двумя базами создает частую и дорогостоящую ошибку. Четко обозначьте базу и используйте образец детали, чтобы убедиться, что изгиб не смещает соединительное отверстие от предусмотренного положения при сборке.
Контролируйте небольшие потери, которые становятся постоянными
Сокращение отходов также зависит от того, что происходит между работами. Разделяйте пригодные остатки меди по ширине и толщине, маркируйте их фактическую длину и не допускайте смешивания с неопознанным материалом. Чистый стеллаж для остатков позволяет использовать подходящие куски для коротких перемычек, соединительных шин или компактных шин шкафов без угадывания их размеров.
Фиксируйте причины брака в простых категориях, таких как неправильная длина, неверное расположение отверстия, заусенец, ошибка гибки или повреждение поверхности. Цель заключается не в ведении документации ради нее самой. После нескольких производственных циклов повторяющиеся категории покажут, является ли основной проблемой схема резки, интерпретация чертежа, состояние оснастки или настройка оператора. Эти данные полезнее для повышения эффективности использования материала, чем рассмотрение всей выброшенной меди как неизбежных отходов.
Станок для пробивки и резки шин становится наиболее эффективным, когда он является частью контролируемого производственного метода: запланированные длины реза, одна надежная база, проверка первой детали, обслуживаемые инструменты и документированный порядок обработки. Эти практики сокращают предотвратимый брак и помогают готовым медным шинам поступать на сборку с более чистыми кромками, правильным расположением отверстий и меньшим количеством корректировок в последний момент.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.