


Контроль качества при пробивке, резке и гибке на одном станке
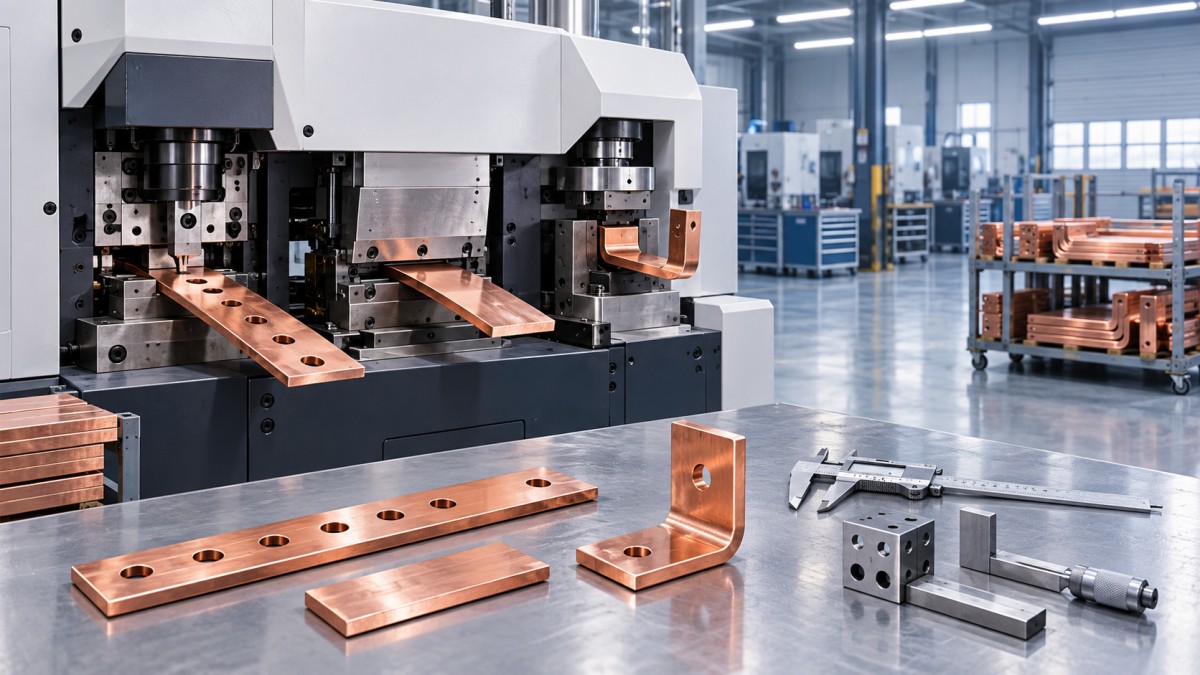
Комбинированный станок для пробивки отверстий, резки и гибки может сократить время на перемещение заготовок, но при этом объединяет риски возникновения нескольких дефектов в одном процессе. Деталь, прошедшая отдельную проверку после пробивки, всё ещё может оказаться бракованной после гибки: например, если положение отверстия сместилось относительно базы, заусенец вызвал трещину в зоне гиба или угол гибки изменил необходимый электрический зазор. Поэтому план контроля для специалистов по качеству и менеджеров по безопасности должен предусматривать проверку готовной шины, а не трёх изолированных операций.
Для станка с ЧПУ для обработки шин 3 в 1 важнейшие точки контроля — состояние материала и базирование до обработки, взаимное расположение отверстий, кромок реза и гибов в ходе производства, а также ограждения станка и состояние инструмента в течение всей смены. Стабильный результат зависит не только от точности программы ЧПУ, но и от соблюдения правил наладки и технического обслуживания инструмента.
Начните с материала и базовой поверхности
Перед подачей в станок медные и алюминиевые шины следует идентифицировать по марке, ширине, толщине, состоянию материала и состоянию поверхности. Эти характеристики влияют на усилие пробивки, образование заусенцев, деформацию при резке и достижимый радиус гиба. Материалы одинакового номинального размера нельзя считать взаимозаменяемыми: это может привести к нестабильным результатам, особенно если программа гибки была настроена для одного состояния материала, а в производстве используется партия более твёрдого или мягкого материала.
Следует также уделить внимание поверхности. Окисление, царапины, внедрившиеся частицы или остатки защитной плёнки могут влиять на зажим и оставлять следы, которые становятся проблемой на видимых панелях или в электрических соединениях с высокой контактной нагрузкой. Для шин с покрытием или гальваническим покрытием в плане контроля до начала производства следует определить, допустимо ли повреждение покрытия вокруг отверстий, на торцах реза и в зонах гибки.
Следующая точка контроля — выбор базы. Отверстия и места гибки следует измерять от заданной физической кромки или торца, а не от первого обработанного элемента. В противном случае отклонение длины реза в начале рабочего процесса может сместить все последующие элементы. Операторы должны убедиться, что материал установлен у нужного упора, а запрограммированное начало координат соответствует базе чертежа, особенно после изменения ширины или толщины шины либо схемы оснастки.
Проверяйте пробивку как функциональный элемент
Пробитые отверстия часто оценивают только по диаметру и внешнему виду. Для шин, которые должны сопрягаться с выводами, изоляторами, отверстиями в панелях или соединительной арматурой, этого недостаточно. Для диаметра отверстия, межосевого расстояния, расстояния до кромки и взаимного положения каждого отверстия и будущей линии гибки необходимо установить допустимые пределы.
Практическая проверка первого изделия должна включать сопоставление всей схемы отверстий с чертежом до продолжения обработки партии. Если предусмотрено несколько размеров отверстий или пазов, проверьте, что установлена правильная пара пуансона и матрицы, а не только наличие отверстия в ожидаемом месте. Внешне похожая оснастка может привести к дефекту, который останется незамеченным до сборки.
Не менее важен контроль заусенцев. Чрезмерные заусенцы могут мешать контактным поверхностям, создавать опасность порезов, повреждать изоляцию или вызывать трещины, если отверстие находится рядом с зоной гибки. Осматривайте как сторону входа пуансона, так и сторону выхода. Чистый внешний вид со стороны входа не доказывает, что сторона выхода соответствует требованиям.
- Проверяйте диаметр отверстия или ширину паза подходящими калибрами или калиброванными измерительными инструментами.
- Измеряйте положение отверстия от утверждённой базы и проверяйте расстояние до кромки.
- Проверяйте высоту заусенцев, завал кромки, деформацию и неполностью срезанные участки.
- Убедитесь, что отверстия рядом с зонами гибки соответствуют заданному расстоянию от линии гибки.
- Записывайте результаты проверки первого изделия после смены инструмента, программы или материала.
Износ инструмента часто проявляется ещё до полного выхода пуансона из строя. Полезные предупреждающие признаки — увеличение заусенцев, неровные стенки отверстий, повышенный шум при работе, деформация материала или растущая потребность в ручном удалении заусенцев. Продолжение производства после появления таких признаков может избавить от остановки для переналадки, но привести к более масштабной сортировке и переделке на последующих этапах.
Качество реза влияет и на сборку, и на безопасность
Резку иногда считают операцией с наименьшим риском, поскольку длину легко измерить. На практике перпендикулярность торца и состояние кромки могут быть не менее важны, чем номинальная длина. Торец с отклонением от перпендикулярности может помешать шине ровно прилегать к выводу или уменьшить предусмотренную площадь контакта. Сильно заусенённая кромка создаёт непосредственную опасность при обращении и может повредить защитный рукав, термоусадочный материал или соседнюю изоляцию при монтаже.
Проверяйте длину реза от той же базы, которая указана на чертеже детали. Также проверяйте скручивание, местный изгиб и деформацию торца. Это особенно важно для более узких сечений, длинных деталей и алюминиевых шин, поскольку обращение с ними и зажим могут повлиять на плоскостность.
В критериях приёмки следует различать небольшие заусенцы, которые можно безопасно устранить, и заусенцы, требующие дополнительной обработки. Если удаление заусенцев необходимо, это должна быть регламентированная операция с чёткими требованиями к контролю. Неконтролируемая ручная обработка напильником может изменить размеры, скруглить функциональные углы и привести к различиям в состоянии поверхности у разных операторов.
Гибку необходимо проверять с учётом ранее обработанных элементов
Одного угла гибки недостаточно, чтобы определить пригодность шины. Инспектор должен оценить угол, внутренний радиус гиба, длину полок, плоскостность и положение пробитых элементов после формовки. От готовой геометрии зависит, поместится ли деталь в корпус без принудительной установки, не создавая нагрузки на выводы и не нарушая требуемые зазоры.
Упругое пружинение зависит от свойств материала, толщины, направления гибки и состояния инструмента. Поэтому значение компенсации в ЧПУ следует проверять при каждом изменении спецификации материала или вводе нового комплекта оснастки. Ранее утверждённая программа не гарантирует постоянного соответствия, если эти исходные параметры изменились.
Внимательно осматривайте наружную поверхность гиба на наличие трещин, побеления, глубоких царапин или повреждения гальванического покрытия. Медь и алюминий могут по-разному реагировать на одну и ту же настройку гибки. Радиус гиба, приемлемый для одного состояния материала, может быть слишком мал для другого. Если на чертеже указан минимальный радиус, настройку производства следует проверять непосредственно на соответствие этому значению, а не полагаться на визуальную оценку.
Контролируйте состояние станка, а не только деталей
Контроль деталей позволяет выявлять дефекты, а проверка состояния станка помогает предотвращать их повторное появление. Перед началом производства и с установленной периодичностью проверяйте состояние пуансона и матрицы, режущего ножа, соосность гибочной матрицы, работу зажимов, наличие смазки, если она предусмотрена, а также исправность упоров и базовых поверхностей. Ослабленный крепёж, изношенные направляющие или повреждённые матрицы могут вызывать постепенное смещение размеров, которое трудно выявить при периодических визуальных проверках.
Проверка средств безопасности должна быть частью того же регламента. Перед работой проверяйте ограждения, блокировки, аварийные остановы, педальное управление, гидравлические соединения и порядок на рабочем месте. При пробивке и резке образуются острые отходы, а гибка создаёт зоны защемления и накапливает механическую или гидравлическую энергию. Если план контроля качества вынуждает операторов тянуться в работающую зону, чтобы удалить обрезки, это также является нарушением безопасности.
В производственных записях следует связывать партию деталей с партией материала, редакцией программы, использованной оснасткой, результатом проверки первого изделия, межоперационными проверками и внесёнными корректировками. Это не должно превращаться в чрезмерный объём документации. Такие записи помогают отличить единичный дефект от изменения процесса и не допустить, чтобы несогласованное изменение параметров стало новой нормой.
При производстве трансформаторов контроль шин также следует отделять от критериев приёмки намотки катушек. Такое оборудование, как автоматический станок для намотки тороидальных катушек DXJ-RX800, обеспечивает точность намотки и контроль натяжения, тогда как обработка шин требует собственных проверок размеров, качества кромок и формовки. Раздельное применение этих критериев упрощает поиск причин проблем при окончательной сборке.
Наиболее эффективный контроль — проверка готовой детали с учётом её функции при монтаже: правильно ли она позиционируется, обеспечивает ли надёжное электрическое соединение, сохраняет ли требуемые зазоры и безопасна ли в обращении? Если оценивать пробивку, резку и гибку как элементы единой геометрии, инспекторы смогут выявлять дефекты, которые часто остаются незамеченными при раздельном контроле отдельных операций.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.