


Пробивка и резка шин: какие допуски важны при производстве распределительных устройств?
Перфорация и резка шин: какие допуски важны при производстве распределительных устройств?
При производстве распределительных устройств шина может выглядеть простым изделием: отрезать ее по длине, выполнить необходимые отверстия, согнуть в нужных местах и установить. Однако многие задержки при сборке и проблемы безопасности начинаются с небольших отклонений размеров, к которым на этапе обработки отнеслись слишком небрежно. Немного смещенное отверстие, кромка реза с чрезмерным заусенцем или скрученная медная шина могут пройти быструю визуальную проверку. Но после установки в заполненную панель они могут нарушить выравнивание, зазоры, контакт в соединениях или увеличить время монтажа.
Для специалистов по контролю качества и безопасности практический вопрос состоит не в том, должна ли каждая шина изготавливаться с минимально возможными допусками. Важно определить, какие допуски влияют на готовую сборку распределительного устройства и как обеспечить их стабильный контроль. Ответ зависит от размера и материала шины, конструкции соединения, компоновки корпуса, применимых требований проекта и возможностей оборудования. Тем не менее несколько категорий допусков требуют внимания практически при любой операции перфорации и резки.
Расположение отверстий: размер, определяющий сборку
Расположение отверстий обычно является наиболее чувствительным допуском при перфорации, поскольку от него зависит, будут ли соединения шин, изоляторы, клеммы и опорные кронштейны совмещаться в соответствии с проектом. Отверстие может иметь правильный диаметр, но все же создавать ненадежное соединение, если его центральная линия смещена относительно торца шины, ее края или другого отверстия в шаблоне.
Ключевыми контрольными размерами обычно являются расстояние от центра отверстия до базовой кромки, расстояние от центра отверстия до отрезного торца и межосевое расстояние в шаблоне. В процедурах контроля качества следует использовать ту же логику базирования, что и в производственном чертеже. Измерение каждого отверстия от наиболее удобной кромки может скрыть накопленную ошибку, особенно на длинных распределительных шинах с повторяющимися монтажными позициями.
Распространенная ошибка — оценивать положение отверстия только по возможности вставить болт. Болты могут входить даже тогда, когда соединение испытывает боковое напряжение или крепеж смещен от центра. В готовой панели такое смещение может изменить прокладку проводника или уменьшить предусмотренный зазор до соседних токоведущих частей. Поэтому допустимое позиционное отклонение следует определять по сборочному чертежу и доступному зазору вокруг соединения, а не только по диаметру болта.
Размер и форма отверстий, состояние инструмента
Диаметр пуансона важен для зазора крепежа, но его следует оценивать вместе с формой отверстия. Изношенный комплект пуансона и матрицы может создавать некруглые отверстия, конические стенки, деформацию возле края или выраженные заусенцы. Эти дефекты могут влиять на посадку шайбы и создавать острые участки, которые остаются скрытыми после сборки. Тонкий материал может деформироваться иначе, чем толстая медь или алюминий, поэтому не следует считать, что один стандарт контроля подходит для каждого сечения шины.
Износ инструмента также происходит постепенно. Поэтому контроль первой детали важен, но недостаточен. Рациональный план контроля включает проверки через установленные производственные интервалы, после смены оснастки, а также всякий раз, когда операторы замечают изменение усилия перфорации, шума, качества кромки или выброса отхода. Точная периодичность контроля должна учитывать размер партии, материал, историю инструмента и последствия несоответствия в конечной сборке.
При поставке оснастки для шин сменный инструмент должен тщательно соответствовать требуемой геометрии отверстий и толщине материала. Указанныепуансоны и матрицы по цене $66 могут быть полезным ориентиром при базовой закупке оснастки, однако пригодность никогда не следует оценивать только по цене. Зазор матрицы, материал инструмента, стабильность размеров и совместимость с системой оснастки станка — все это влияет на готовое отверстие.
Точность резки — это больше, чем общая длина
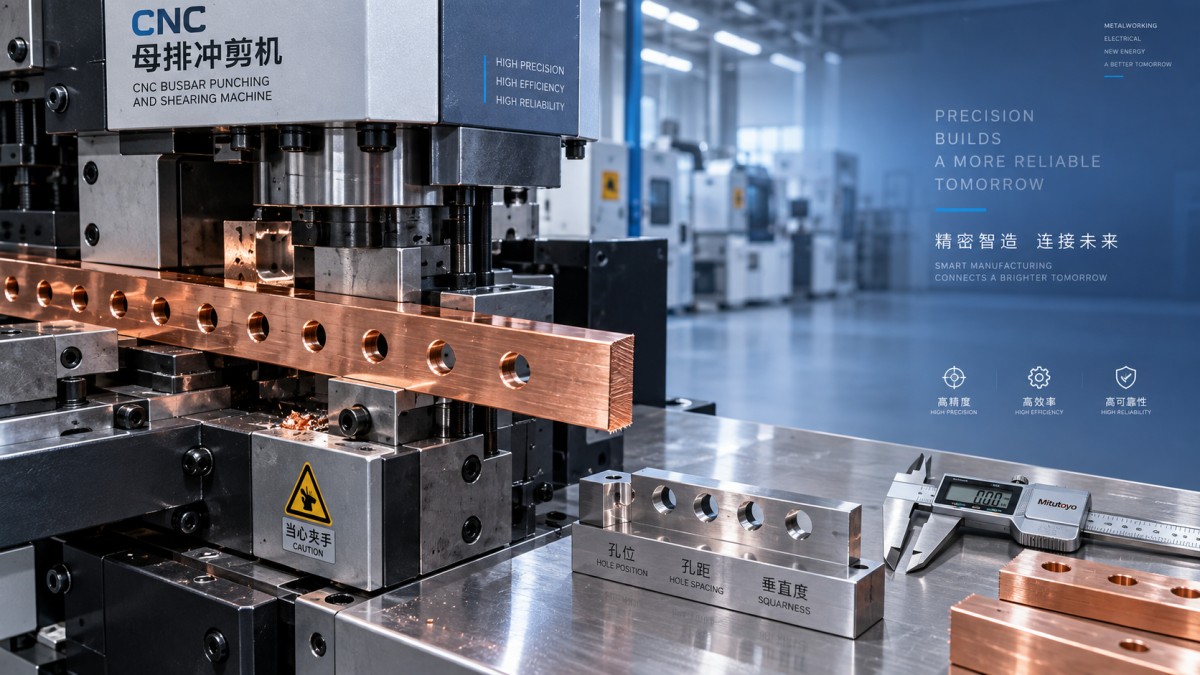
Длина реза — первый результат резки, который фиксирует большинство производств, и она, безусловно, важна. Слишком длинная шина может мешать перегородкам, стенкам корпуса или соседним проводникам. Слишком короткая шина может вынудить использовать неудобную схему соединения или оставить недостаточное перекрытие в месте подключения. Однако одно измерение длины не подтверждает качество реза.
Не менее важна перпендикулярность поверхности реза. Если линия среза расположена под углом, эффективная базовая точка на торце шины изменяется по ее ширине. Это может сместить размеры от отверстия до торца, привести к неровному виду параллельных шин и усложнить многослойные соединения. На более широких шинах даже небольшое отклонение от перпендикулярности становится заметнее при подгонке.
Высоту заусенца и деформацию кромки необходимо проверять отдельно. Небольшой контролируемый заусенец может быть допустим там, где конструкция предусматривает удаление заусенцев, но отслаивающийся материал, острые кромки или сильно завальцованные углы не следует считать лишь косметическими дефектами. Они могут травмировать монтажников, повредить изоляцию при обращении, препятствовать плотной посадке в соединении или концентрировать напряжение возле гиба. Алюминий требует особого внимания, поскольку его поверхность может задираться или деформироваться при неподходящих условиях работы инструмента.
Плоскостность, скручивание и взаимосвязь операций
Перфорация и резка не выполняются изолированно. Давление зажима, выравнивание направляющих, острота инструмента и обращение с материалом могут вызвать локальную деформацию. Шина может соответствовать требованиям к отверстиям и длине, но не прилегать плотно к контактной площадке клеммы. Поэтому входной контроль готовых шин должен учитывать посадку: остается ли деталь достаточно плоской для предусмотренных поверхностей соединения и нет ли видимого скручивания, которое может вызвать принудительную деформацию при затяжке болтов?
Это становится еще более важным, когда перфорированные детали затем сгибают. База гиба должна быть правильно связана с шаблоном перфорации. Если расстояние от шаблона отверстий до линии гиба отклоняется, клемма или опора может больше не располагаться в предусмотренной проектом плоскости. План качества должен отслеживать всю размерную цепочку, а не утверждать перфорацию, резку и гибку как несвязанные операции.
Устанавливайте допуски исходя из функционального риска, а не привычки
Производственные команды иногда получают в наследство единый «стандартный допуск» для всех шин. Это удобно, но может вводить в заблуждение. Допуск, необходимый для короткой перемычки с монтажными пазами с большим запасом, не обязательно подходит для длинной главной шины, проходящей через несколько отсеков. Аналогично, некритичное монтажное отверстие не следует рассматривать так же, как отверстие, определяющее положение силового соединения или изолирующей опоры.
Полезный анализ разделяет размеры на три группы:
- Функциональные размеры, определяющие посадку соединения, положение опоры или электрические зазоры.
- Контролируемые производственные размеры, влияющие на внешний вид, удобство обращения и повторяемость, но допускающие больший запас при сборке.
- Некритичные размеры, которые все же требуют стабильности, но не оправдывают расширенный контроль каждой детали.
Требования к электрическому зазору и пути утечки следует проверять по применимому стандарту проектирования распределительных устройств, классу напряжения, системе материалов и спецификации проекта. Станок для обработки не может самостоятельно определить соответствие требованиям. Однако он может многократно изготавливать размеры, заданные проектной группой, при условии надежности настройки базирования, оснастки, управления программой и методов контроля.
Что следует оценивать в станке для перфорации и резки шин
При оценке станка для перфорации и резки шин персоналу по безопасности и контролю качества следует смотреть не только на номинальную производительность. Повторяемость позиционирования, жесткость системы закрепления заготовки, методы базирования станка, взаимозаменяемость оснастки и доступность для измерений — все это влияет на практический контроль допусков. Станок, который работает быстро, но который сложно настраивать от постоянной базы, может создавать предотвратимые отклонения между операторами или сменами.
Также стоит выяснить, как оборудование обрабатывает медь и алюминий во всем запланированном диапазоне толщин. Поведение материала, усилие перфорации и качество реза различаются. Демонстрация типовой производственной детали обычно информативнее, чем рассмотрение общего заявления о производительности. Тестовая деталь должна включать фактический шаблон отверстий, размеры торцов и требования к качеству кромок, важные для конструкции панели.
Основанная в 2014 году компания Dexinjia (DXJ™) производит оборудование с ЧПУ для обработки медных и алюминиевых шин: гибки, перфорации, резки и тиснения. Ее ассортимент включает станки 3 в 1, станки с ЧПУ для гибки и переносное гидравлическое оборудование. Для покупателей, создающих контролируемый процесс, актуален не только вопрос конфигурации станка, но и то, как прецизионные матрицы, стабильные приводные компоненты, поддержка при настройке и практики контроля могут быть согласованы с допусками конкретного чертежа шины. DXJ заявляет, что ее производство соответствует строгому контролю качества, а оборудование имеет сертификаты ISO, 3A, CE и EAC; однако проектным группам все же следует подтвердить, какая документация и конфигурация применимы для их целевого рынка и установки.
Практическая приемочная проверка перед передачей деталей на сборку
Перед выпуском партии после перфорации и резки проверяйте не только случайно выбранную общую длину. Подтвердите критические положения отверстий от утвержденных баз, размер и форму отверстий, межосевые расстояния, перпендикулярность реза, состояние заусенцев, повреждения поверхности и плоскостность там, где задействованы контактные поверхности. При возможности сравните первую деталь с сопрягаемой деталью или сборочным приспособлением. Такая простая проверка посадки часто выявляет взаимодействие размеров, которое не обнаруживается при отдельных измерениях.
Поэтому наиболее надежная стратегия допусков является функциональной, а не теоретической. Определите размеры, обеспечивающие электрические зазоры и механическую посадку, создайте повторяемую систему базирования на станке для перфорации и резки шин, обслуживайте пуансоны и матрицы и проверяйте готовую деталь в контексте конструкции распределительного устройства. Такой подход снижает объем доработок без введения излишней точности там, где она не требуется для сборки.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.