


Предотвращение ошибок упругой отдачи на сервоприводном станке с ЧПУ для гибки шин
Пружинение возникает, когда медная или алюминиевая шина частично восстанавливает свою форму после снятия усилия гибки. Запрограммированный угол может быть правильным, однако готовая деталь разгибается больше заданного угла. На сервоуправляемом станке с ЧПУ для гибки шин наиболее надежный подход — рассматривать пружинение как контролируемую переменную процесса: определить состояние материала, установить проверенное значение компенсации и поддерживать стабильность настройки гибки от первой детали до серийного производства.
Небольшая ошибка угла может стать проблемой при монтаже, если шина должна совмещаться с изолированными опорами, выводами распределительного устройства, зазорами корпуса или параллельным проводником. Попытки вручную корректировать каждую готовую деталь часто создают дополнительные отклонения. Более эффективный подход — обеспечить повторение станком одинакового перегиба при одинаковых условиях материала и оснастки.
Ориентируйтесь на конечный угол, а не на отображаемую команду гибки
Сервоось с высокой повторяемостью управляет положением ползуна и движением гибки, однако положение не идентично конечному углу без нагрузки. Программа должна содержать значение перегиба, компенсирующее упругое восстановление. Например, внутренний гиб, который должен иметь прямой угол после завершения, может потребовать несколько более плотного формования до отвода инструмента. Требуемая величина определяется пробными гибами и измеряется после полного снятия напряжения с материала.
Не создавайте одно универсальное значение компенсации для всех шин. Настройка, установленная для одной партии, может быть неверной для другой, даже если ширина и толщина кажутся одинаковыми. На конечный угол влияет взаимодействие между заготовкой, гибочной матрицей, геометрией пуансона и последовательностью работы станка.
Отделяйте вариации материала от ошибки позиционирования
Два дефекта могут выглядеть одинаково на готовой шине. Если каждая деталь стабильно разгибается примерно на одну и ту же величину, вероятной причиной является недостаточная компенсация угла, неверный выбор инструмента или неточный исходный угол в программе. Если угол меняется от детали к детали, прежде всего проверьте однородность материала, неполное прилегание к заднему упору или ограничителю, смещение матрицы, состояние зажима, а также наличие смазки или загрязнений на поверхностях оснастки.
Ошибки, связанные с длиной, также следует отделять от пружинения. Если угол гиба приемлем, но длина полки неверна, изменение компенсации угла не решит проблему. Проверьте базовую кромку, положение упора, расчет линии гиба и плотно ли заготовка прилегала перед началом цикла. Шина, которая слегка смещается при контакте с пуансоном, может иметь как ошибку угла, так и ошибку расположения, однако для них требуются разные корректировки.
Для деталей с несколькими гибами проверяйте каждый гиб относительно исходной базовой поверхности, а не оценивайте только окончательную общую форму. Первый гиб может повлиять на положение шины при втором гибе. Небольшое раскрытие на первой позиции может изменить точку контакта на следующей позиции и сделать конечную ошибку больше исходного пружинения.
Формируйте компенсацию на основе контролируемых пробных гибов
По возможности используйте обрезки из того же материала, который предназначен для заказа. Материал из другой бухты, от другого поставщика, другого состояния или другой партии хранения может вести себя иначе. Маркируйте образец с указанием марки или состояния материала, толщины, ширины, направления гибки, комбинации оснастки и целевого угла. Эти сведения впоследствии сделают запись о компенсации полезной, а не превратят ее в необъяснимое число в библиотеке программ.
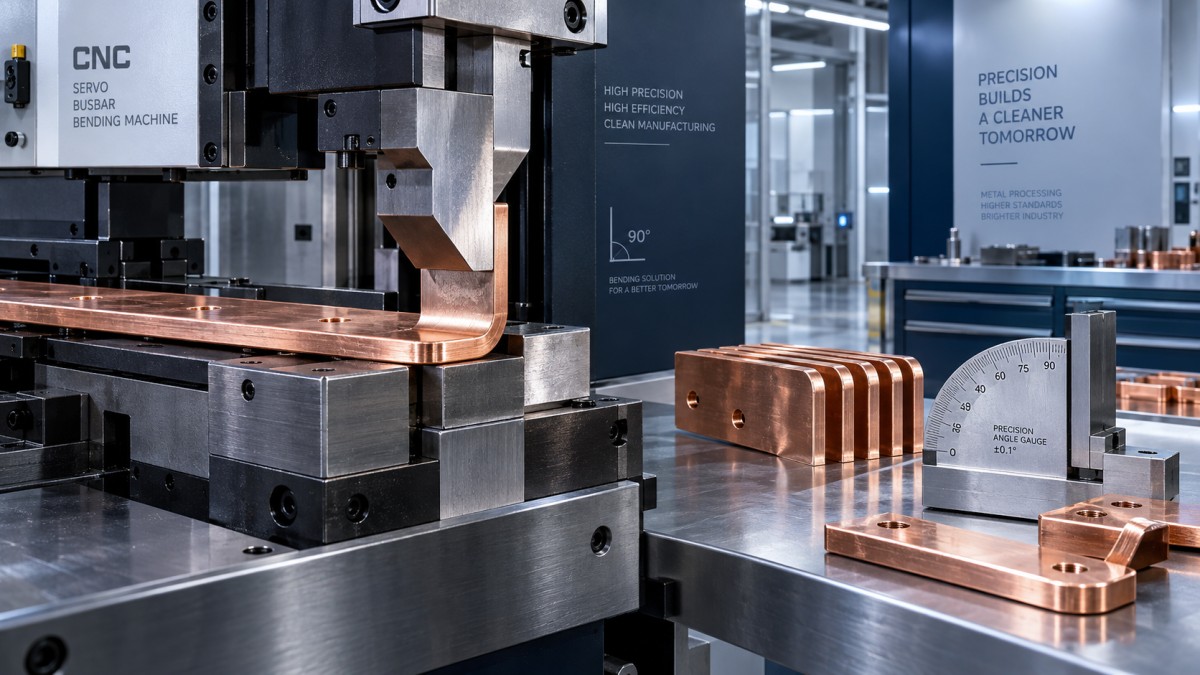
Измеряйте угол после полного отвода ползуна и когда деталь лежит без внешнего усилия. Надежный угломер или специальное приспособление предпочтительнее оценки по угольнику, особенно если чертеж допускает только узкий диапазон отклонений. Измеряйте в нескольких точках по ширине широких шин. Если угол различается по ширине, проблема заключается не только в значении компенсации; это может указывать на неравномерный контакт инструмента, скручивание материала, несоосность матрицы или посторонний материал под заготовкой.
Корректируйте программу небольшими, продуманными шагами. Значительная корректировка может превысить целевое значение и скрыть фактическую зависимость между заданным и конечным углом. После достижения требования чертежа повторите гибку на дополнительных образцах. Повторение подтверждает, что настройка стабильна, а не случайно оказалась правильной для одной детали.
Геометрия инструмента определяет пределы эффективности программы
Сервоуправление не может компенсировать неподходящую оснастку. Радиус носика пуансона и раскрытие матрицы задают внутренний радиус и влияют на то, насколько сильно материал сопротивляется деформации. Слишком малый радиус для данного состояния материала повышает риск повреждения поверхности или образования трещин с наружной стороны гиба. Слишком большой радиус может дать конечную форму, отличающуюся от требуемой для монтажа, и увеличить неопределенность восстановления угла.
Матрица должна равномерно поддерживать шину. Изношенная кромка, сколотый угол или неровная опорная поверхность могут оставить след и сместить фактическую линию гиба. Перед изготовлением образцов оснастка должна быть чистой, правильно сориентированной и надежно закрепленной. Если матрица заменена после утверждения программы, повторно проверьте угол; номинально аналогичная оснастка не всегда дает идентичные результаты.
Качество резки важно еще до начала гибки. Значительный заусенец или деформированный торец могут помешать шине точно расположиться у упора, особенно при коротких полках. Если подготовка заготовки требует замены режущего компонента, следует выбрать правильно подобранную режущую матрицу, обеспечивающую чистую и повторяемую кромку для заданного сечения шины. Ее назначение — точное последующее позиционирование, а не только визуально аккуратный рез.
Используйте последовательность гибки для сохранения точности
Для детали с близко расположенными гибами выберите последовательность, обеспечивающую достаточный зазор для сформированного участка и сохраняющую доступность базовой поверхности. Если сначала согнуть короткую отбортовку, может быть сложно затем ровно расположить более длинный участок у упора. Возникшее отклонение угла может быть отнесено к пружинению, хотя на самом деле заготовка была наклонена при второй установке.
Если чертеж и геометрия детали позволяют, сохраняйте единое направление гибки. Медные и алюминиевые заготовки могут иметь остаточные напряжения после прокатки, выравнивания или предыдущей обработки. Изменение ориентации от одной детали к другой вносит ненужную переменную. Если заказ требует гибов в обоих направлениях, сохраняйте отдельные проверенные записи, а не предполагайте одинаковую компенсацию при обратном направлении.
Температура материала также заслуживает внимания. Шины, хранившиеся в холодной зоне и обработанные сразу, могут вести себя не совсем так же, как материал, стабилизировавшийся при температуре рабочей зоны. Это редко является первой причиной для проверки, однако становится важным, когда проверенная программа начинает давать отклонения без явных изменений оснастки или настройки.
Когда ранее стабильная программа начинает давать раскрытые гибы
Сначала осмотрите фактические матрицу и пуансон, а не увеличивайте сразу перегиб. Проверьте ослабленные крепежные элементы, износ формующих кромок, повреждение направляющих поверхностей, скопившиеся частицы меди или алюминия и неправильную высоту инструмента. Убедитесь, что выбранная программа соответствует установленной оснастке и толщине материала. Затем проверьте, что ось гибки стабильно достигает заданного положения и что процедуры базирования выполнены в соответствии с обычными требованиями настройки станка.
Затем сравните новый образец с ранее одобренной деталью. Оценивайте не только угол: проверьте внутренний радиус, расположение линии гиба, следы на поверхности и ровно ли лежит шина. Изменившийся радиус или смещенная линия гиба указывают на оснастку или позиционирование. Чистый, правильно расположенный гиб с равномерным раскрытием более явно указывает на состояние материала или значение перегиба, которое больше не соответствует материалу.
Храните проверенную программу с четкими идентификаторами материала, толщины, ширины, комплекта матриц, радиуса пуансона, целевого угла и ориентации гибки. Такая запись предотвращает распространенную производственную ошибку: применение значения компенсации от визуально похожей шины к другим условиям формования. Пружинение становится управляемым, когда каждая корректировка привязана к точным условиям, при которых она была получена.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.