


Ручная и автоматизированная пробивка шин: когда автоматизация окупается?
Ручная или автоматизированная пробивка шин: когда автоматизация окупается?
Для лиц, принимающих решения и оценивающих производственные мощности по обработке шин, ключевой вопрос заключается не в том, лучше ли автоматизация сама по себе, а в том, устраняет ли она измеримое производственное ограничение.
Станок для пробивки и резки шин может заполнить промежуток между базовой ручной обработкой и полностью автоматизированным производством с ЧПУ, но только если производственная потребность это оправдывает.
Правильность инвестиций зависит от объема производства, сложности деталей, доступности рабочей силы, требований к качеству, перемещения материалов, а также финансовых затрат, связанных с задержками производства или доработкой.
Ручное оборудование остается коммерчески оправданным для малосерийных и разнообразных работ. Автоматизация становится привлекательной, когда повторяющиеся заказы создают узкие места, нестабильность качества или растущую зависимость от рабочей силы.
Начните с производственной проблемы, а не со спецификации станка
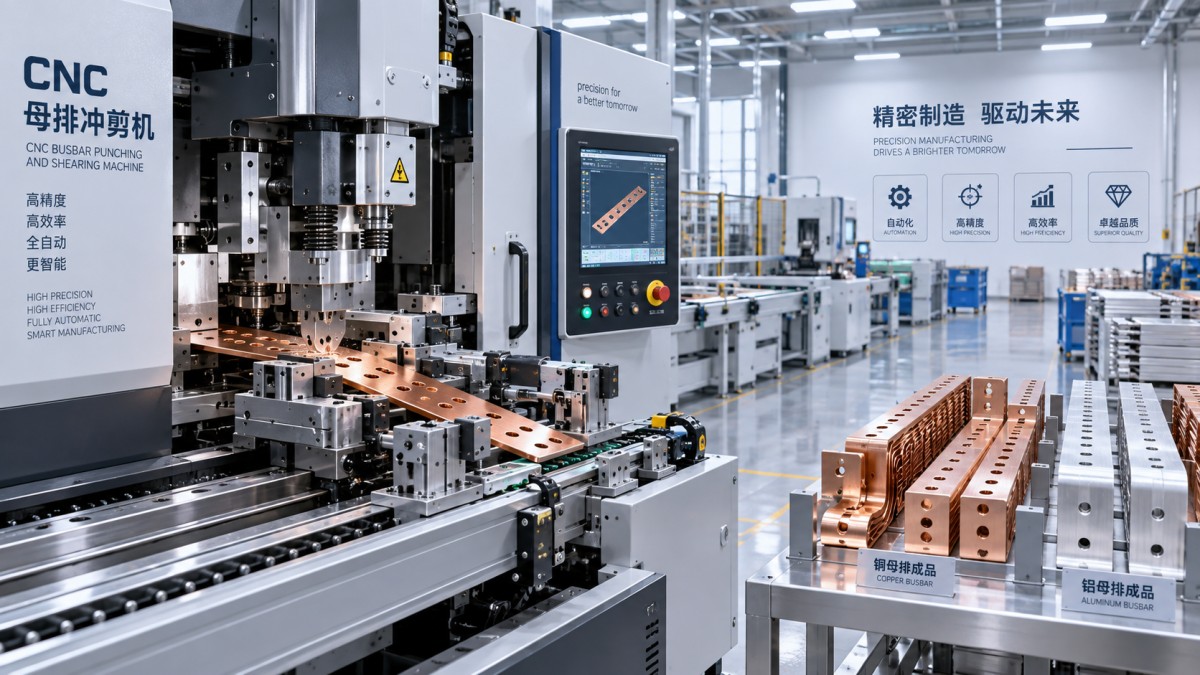
Покупатели часто в первую очередь сравнивают усилие, мощность двигателя и количество инструментальных станций. Эти характеристики важны, но они не показывают, обеспечит ли автоматизированная система окупаемость.
Первоначальная оценка должна определить, где именно теряется производственное время. Типичные проблемы включают ошибки разметки, повторные измерения, медленную смену инструмента, задержки при перемещении материалов и доработку после контроля.
Ручная пробивка обычно требует, чтобы операторы измеряли расположение отверстий, позиционировали материал, выбирали инструменты, приводили станок в действие и проверяли каждую обработанную деталь перед переходом к следующей операции.
Такой рабочий процесс может хорошо подходить для прототипов, ремонтных работ и ограниченных партий. Однако его становится труднее контролировать, когда производственные графики требуют стабильной повторяемости между сменами.
Автоматизированная обработка сокращает объем ручного позиционирования и расчетов благодаря использованию запрограммированных размеров, согласованных траекторий инструмента и повторяемых базовых точек материала для медных и алюминиевых шин.
Экономическое обоснование наиболее убедительно, когда автоматизация устраняет подтвержденное узкое место. Оно слабее, если при низкой загрузке дорогостоящий станок будет простаивать большую часть времени.
Когда ручная пробивка по-прежнему финансово оправданна
Ручное или гидравлическое пробивное оборудование остается подходящим, когда годовой объем выпуска ограничен, конструкции изделий постоянно меняются или работа в основном включает простые отверстия и резы.
Небольшие производители электрических щитов, подрядчики по техническому обслуживанию и мастерские, изготавливающие заказные сборки, могут отдавать предпочтение низкой стоимости приобретения и гибкому контролю со стороны оператора, а не сокращению времени цикла.
Для таких предприятий капиталовложения в систему ЧПУ могут быть неоправданными, если квалифицированные операторы способны выполнить необходимый объем работ без сверхурочной работы.
Ручные станки также являются практичной отправной точкой, когда на текущем этапе ограничены производственные площади, электрическая инфраструктура, возможности программирования или ресурсы для технического обслуживания.
Однако лицам, принимающим решения, следует рассчитывать полную стоимость ручной обработки, а не сравнивать только цены покупки. Трудозатраты, отходы, время наладки, усталость и задержки поставок влияют на маржу.
Станок с низкой стоимостью не обязательно означает низкую себестоимость производства. Если ручная обработка занимает квалифицированный персонал, необходимый в других процессах, кажущаяся экономия может быстро исчезнуть.
Признаки того, что автоматизация готова окупиться
Автоматизация обычно становится экономически привлекательной, когда одни и те же шаблоны шин повторяются достаточно часто, чтобы воспользоваться сохраненными программами и стандартизированными последовательностями обработки.
Повторные заказы особенно важны, поскольку затраты на программирование возникают один раз, тогда как преимущества более быстрой пробивки, резки и позиционирования сохраняются для каждой последующей партии.
Еще одним явным признаком является постоянная загрузка операторов. Если обученные сотрудники значительную часть каждого рабочего дня измеряют, выравнивают, пробивают и проверяют шины, производственные мощности ограничены.
Частые сверхурочные работы также являются предупреждающим сигналом. Увеличение количества рабочих часов может временно обеспечить соблюдение сроков поставки, но повышает затраты и риск нестабильности.
Данные о качестве дают еще один полезный показатель. Повторяющиеся ошибки позиционирования отверстий, доработка из-за заусенцев, неверная длина реза и бракованная медь указывают на необходимость улучшения управления процессом.
Автоматизация особенно ценна там, где ошибки дорого обходятся. Стоимость меди и алюминия делает небольшую ошибку в размерах более значимой, чем аналогичную ошибку при работе с недорогим материалом.
Лицам, принимающим решения, следует также учитывать давление по срокам выполнения заказов. Более быстрый отклик может помочь получить заказы, когда клиентам требуются распределительные устройства, соединения трансформаторов или распределительные сборки в сжатые сроки.
Сравните полную стоимость готовой шины
Обоснованное решение об автоматизации должно основываться на полной стоимости готовой шины, а не только на цене покупки станка. Это дает более ясное представление об экономике производства.
Рассчитайте текущую стоимость, включая прямые трудозатраты, трудозатраты на наладку, отходы материала, расход инструмента, энергию, контроль, доработку, техническое обслуживание и стоимость невыполненных обязательств по поставке.
Затем оцените автоматизированный процесс, используя реалистичные допущения. Включите время программирования, загрузку и выгрузку, контроль со стороны оператора, обучение, профилактическое обслуживание и затраты на финансирование.
Сравнение должно основываться на фактических семействах деталей, а не на идеальном демонстрационном компоненте. Сложные схемы и часто выпускаемые детали обычно обеспечивают большую экономию.
Например, станок для пробивки и резки шин может сократить время цикла, но его финансовая ценность также заключается в меньшем количестве ошибок разметки и снижении зависимости от контроля.
Оцените годовую экономию, умножив сокращение трудозатрат, экономию материала и дополнительную производственную мощность на ожидаемый годовой объем. Сравните этот показатель с полной стоимостью владения.
Сроки окупаемости сильно различаются, но расчет должен включать предотвращенные затраты и возможности получения выручки. Дополнительные мощности имеют ценность только тогда, когда спрос на рынке позволяет их использовать.
Выберите подходящий уровень автоматизации
Автоматизация не является единой категорией. Компании могут выбрать переносное гидравлическое оборудование, интегрированные системы «три в одном», полуавтоматические станции или полностью управляемые ЧПУ линии обработки шин.
Станок «три в одном» может стать разумной модернизацией для предприятий, которым требуется скоординированная пробивка, гибка и резка без немедленных инвестиций в высокопроизводительную автоматизацию.
Полностью ЧПУ-оборудование лучше подходит производителям с повторяющимся производством, множеством шаблонов отверстий, повышенными требованиями к точности и необходимостью снизить вариативность, зависящую от оператора.
Лучший выбор должен соответствовать производственной номенклатуре. Избыточная спецификация станка может привести к ненужным капитальным затратам, тогда как недостаточная спецификация может сохранить существующее узкое место.
Доступности инструмента следует уделять не меньше внимания. Стандартные пуансоны и матрицы подходят для повседневных работ, тогда как для нестандартных форм, прорезей или профилей может потребоваться специальная оснастка.
Затраты на сменную оснастку следует учитывать как часть обеспечения непрерывности производства. Например, легкодоступнаярежущая матрица стоимостью $80 может быть незначительной статьей расходов по сравнению с простоем из-за отсутствия изнашиваемой детали.
Оцените риски перед вложением капитала
Автоматизация создает риски внедрения, которыми следует управлять на раннем этапе. Наиболее распространенные из них — недостаточное обучение операторов, слабое производственное планирование, неполные процедуры технического обслуживания и нереалистичные прогнозы загрузки.
Станок с ЧПУ не улучшит производительность автоматически, если материал поступает нерегулярно, чертежи содержат ошибки или задания запускаются без стандартизированной производственной информации.
Лицам, принимающим решения, следует убедиться, что поставщик может обеспечить пусконаладку, обучение, запасные части, консультации по программному обеспечению и техническое устранение неисправностей на рынках, где будет эксплуатироваться оборудование.
Конструкция станка также влияет на экономику его жизненного цикла. Точные пресс-формы, стабильные механические узлы, надежные двигатели и контроль качества снижают риск того, что выгоды от времени безотказной работы будут потеряны из-за ремонтов.
Сертификация и документированные производственные стандарты являются практическими факторами при закупке, особенно для компаний, работающих на международных рынках или обслуживающих клиентов в сфере регулируемого электрооборудования.
Перед покупкой запросите пробную обработку с использованием типовых медных и алюминиевых шин. Проверьте точность отверстий, качество реза, результаты гибки, время цикла, уровень шума и смену инструмента.
Создайте практическую модель принятия решения об автоматизации
Полезная модель принятия решений начинается с трех вопросов: какой объем обрабатывается сегодня, какой объем ожидается в течение двух лет и где ограничены производственные мощности?
Затем разделите заказы на повторяющиеся и разовые работы. Повторяющиеся детали являются наиболее вероятными кандидатами на программируемую автоматизацию и измеримую окупаемость.
Измерьте текущий процесс для нескольких типовых заказов. Зафиксируйте минуты наладки, минуты обработки, время контроля, забракованный материал, участие оператора и общее время выполнения.
Затем консервативно смоделируйте будущий процесс. Не предполагайте работу без оператора, если загрузка, выгрузка, поток материалов и процедуры контроля качества действительно не обеспечивают такую возможность.
Наконец, оцените стратегическую ценность наряду с прямой экономией. Более короткие сроки поставки, повышенная стабильность, снижение зависимости от дефицитных навыков и масштабируемые мощности могут оправдать инвестиции помимо простой окупаемости.
Заключение: автоматизируйте ограничение, сдерживающее рост
Ручная пробивка шин остается правильным выбором для малосерийных, крайне разнообразных работ, где сохранение капитала и гибкость важнее сокращения времени цикла.
Автоматизация окупается, когда повторяющийся спрос, кадровое давление, потери качества или требования к поставке показывают, что ручная обработка является постоянным коммерческим ограничением.
Наиболее убедительное обоснование инвестиций строится на стоимости готовой детали, реалистичной загрузке, экономии материала, показателях качества и поддержке поставщика, а не только на ключевых характеристиках станка.
Для развивающихся производств шин подходящий станок для пробивки и резки шин должен повышать производительность, не создавая избыточных мощностей, ненужной сложности или рисков неподдерживаемого технического обслуживания.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.