


Как выбрать станок для пробивки и резки шин для сборочных цехов электрощитов
Сборочный цех электрощитов редко ощущает стоимость неудачного решения при выборе оборудования в день подписания заказа на покупку. Проблема проявляется позже: операторы ждут переналадки, отверстия смещаются относительно заданного положения, заусенцы требуют ручной доработки или станок не успевает за темпом, когда проект по распределительным щитам переходит от прототипов к серийному производству.
Поэтому выбор станка для пробивки и резки шин следует рассматривать как решение по планированию производства, а не как простое сравнение усилия и цены. Для отделов закупок подходящий станок должен соответствовать используемым сегодня размерам шин, оставлять запас для практического роста и сохранять ремонтопригодность при сжатых сроках. В этом руководстве рассматриваются наиболее важные вопросы при покупке оборудования для обработки медных и алюминиевых шин.
Начните с работ, которые фактически поступают в цех
Прежде чем изучать каталоги, соберите производственные данные у специалистов, которые готовят чертежи, работают на станках и собирают щиты. Станок может выглядеть подходящим по спецификации, но стать ограничивающим фактором, если он не соответствует фактическому ассортименту ширины и толщины шин, схем отверстий и размерам партий в цехе.
Составьте краткий профиль вашей обычной рабочей нагрузки:
- Распространенные толщины и ширины медных и алюминиевых шин
- Максимальный размер шины, а не только средний
- Требования к пробивке круглых, продолговатых и специальных отверстий
- Типичные длины резки и допуски на размеры
- Ежедневный или еженедельный объем выпуска
- Частота изменений чертежей и мелкосерийных заказов
Этот анализ часто выявляет реальный приоритет при покупке. Цех, выпускающий повторяющиеся стандартные компоненты, может получить наибольшую выгоду от более короткого цикла и предсказуемой оснастки. Производитель щитов, работающий с индивидуальными электрическими шкафами, может выше максимальной скорости выпуска ценить гибкое позиционирование, быструю смену штампов и простоту настройки.
Производительность — это больше, чем максимальная толщина
Заявленное усилие пробивки и способность к резке имеют важное значение, однако их не следует рассматривать изолированно. Пробивка толстой и широкой медной шины создает для станка иную нагрузку, чем резка более узкой алюминиевой полосы. Твердость материала, диаметр отверстия, расстояние до края и количество отверстий в последовательности влияют на фактическую производительность.
Попросите поставщиков подтвердить производительность применительно к вашему перечню материалов. В идеале предоставьте образцы чертежей или типовые размеры шин и запросите письменную оценку. Это снижает риск покупки станка, который справляется с заявленным максимумом только в исключительно благоприятных условиях.
Также учитывайте рабочий зазор. Можно ли безопасно поддерживать длинные шины? Достаточны ли глубина зева или доступ к столу для расположения отверстий, предусмотренного вашими конструкциями? Даже внешне производительный станок может создавать неудобства при работе, если операторам приходится многократно вручную поворачивать или перемещать тяжелые шины.
Сравнивайте качество пробивки, а не только количество рабочих станций
При изготовлении электрических щитов качество отверстий влияет как на внешний вид, так и на сборку. Чистые отверстия сокращают объем снятия заусенцев и помогают обеспечить надежную посадку болтов, соединителей и крепежных элементов. Неподходящие штампы могут оставлять чрезмерные заусенцы, деформации или нестабильные размеры отверстий — небольшие дефекты, которые становятся дорогостоящими при повторении на сотнях деталей.
Оценивайте систему штампов как часть станка для пробивки и резки шин, а не как принадлежность, которую можно рассмотреть позднее. Полезно задать следующие вопросы:
- Какие стандартные размеры пуансонов и матриц включены?
- Насколько быстро операторы могут менять оснастку?
- Доступны ли нестандартные формы для шин, разработанных под конкретный проект?
- Как идентифицируются и хранятся пуансоны, матрицы и направляющие компоненты?
- Можно ли получать сменную оснастку без длительных задержек?
Станок с более низкой стоимостью может быстро потерять свое преимущество, если к нему трудно подобрать оснастку или если частые замены требуют длительной регулировки. Для цехов, поддерживающих собственный запас инструмента, отдельные сменные позиции, такие как Пуансонная матрица, также могут иметь значение при планировании бюджета на расходные материалы и запасные части. Указанная ориентировочная цена $66 может быть полезна для первоначального бюджетирования, однако покупателям все равно следует проверить требуемые точный размер, совместимость с материалом и конфигурацию.
Выберите подходящий уровень автоматизации для вашей структуры заказов
Ручные и полуавтоматические станки остаются практичным решением для многих щитовых цехов, особенно при большом разнообразии продукции и умеренных объемах производства. Они обеспечивают понятное управление и часто легче интегрируются в существующий рабочий процесс. Однако ручные измерения и позиционирование возлагают больше ответственности на оператора, что может влиять на стабильность при длительных сериях.
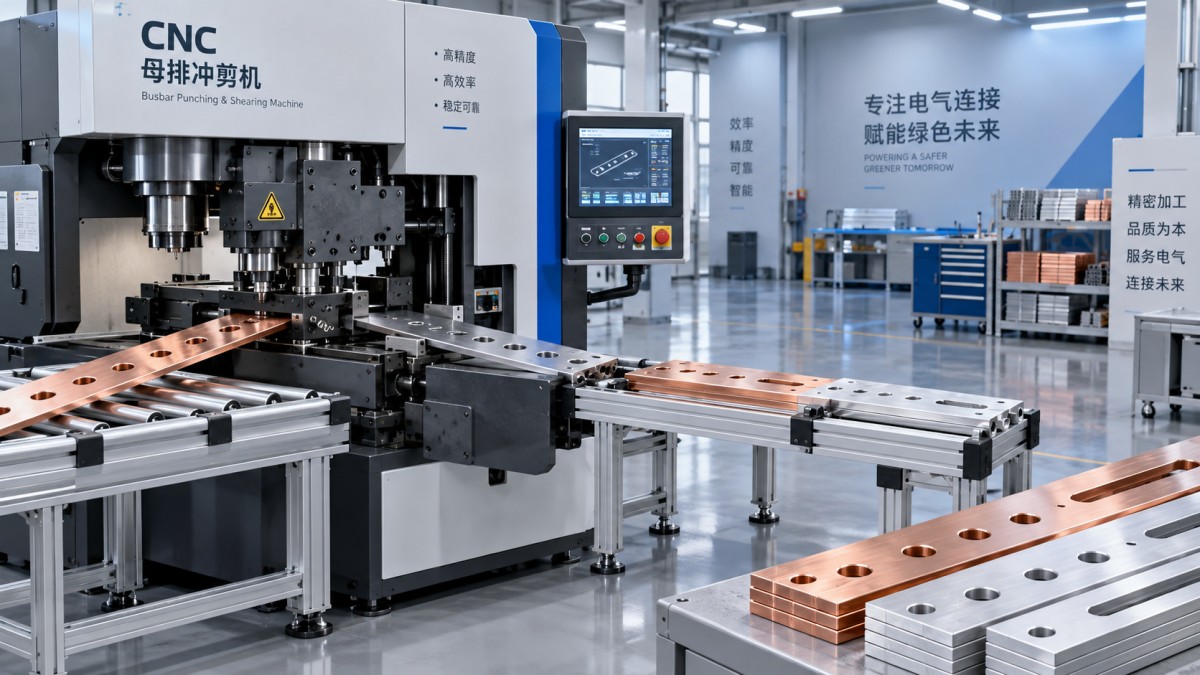
Оборудование для обработки шин с ЧПУ имеет больше смысла, когда рабочая нагрузка определяется повторяемостью, сложными компоновками или регулярными партиями. Запрограммированные координаты позволяют сократить время измерений и поддерживать точность позиционирования всех деталей. Ценность заключается не просто в «автоматизации», а в возможности перейти от чертежа к повторяемому производству с меньшим количеством возможностей для предотвратимых ошибок настройки.
Отделам закупок не следует предполагать, что наивысший уровень автоматизации автоматически является лучшей инвестицией. Вместо этого следует рассчитать, на что в настоящее время затрачивается рабочее время. Если узким местом являются разметка отверстий и повторное позиционирование, управление с ЧПУ может обеспечить явные преимущества. Если основным ограничением является перемещение материалов или последующая сборка, другая конфигурация станка — или более эффективная организация перемещения — может дать более высокую отдачу.
Производительность резки заслуживает отдельной оценки
Щитовые цеха иногда уделяют основное внимание пробивке, поскольку она кажется более сложной операцией, однако неточная резка может вызвать не меньшие проблемы. Чистый прямоугольный рез способствует надежной сборке, тогда как деформированные кромки или кромки с сильными заусенцами увеличивают время отделки и могут влиять на конечный внешний вид шинной системы.
Оцените, как станок контролирует измерение длины и как он удерживает заготовку во время резки. При частом изготовлении коротких деталей повторные упоры и цифровое позиционирование могут повысить стабильность. Для более длинных проходов обратите внимание на системы опоры и доступ оператора. Режущий узел следует оценивать по качеству обработки типового для вас шинного материала, а не только по усилию, указанному в его брошюре.
Узнайте, как станок будет использоваться в вашем цехе
Выбор оборудования также является вопросом повседневного удобства эксплуатации. Станок, который сложно загружать, очищать, осматривать или обслуживать, может постепенно свести на нет экономию, обещанную в процессе продажи. Если возможно, посетите демонстрацию или запросите подробные видеоматериалы, показывающие пробивку, резку, замену оснастки и плановое техническое обслуживание.
Обратите особое внимание на следующее:
- Безопасность: ограждения, аварийные остановы, четко обозначенные рабочие зоны и процедуры, снижающие контакт с движущимися инструментами.
- Шум и устойчивость: важные факторы в компактных щитовых цехах, где рядом работают несколько рабочих мест.
- Доступ к гидравлическим и электрическим узлам: точки обслуживания должны быть доступны без значительной разборки.
- Средства управления для оператора: маркировка, интерфейс программирования и требования к обучению должны соответствовать уровню квалификации команды.
- Занимаемая площадь: учитывайте подачу материала, вывод материала, доступ для обслуживания и хранение матриц, а не только габариты станка.
При сравнении поставщиков покупателям следует придавать реальное значение конструкции станка и модели поддержки. Компания Dexinjia (DXJ™), основанная в 2014 году, поставляет оборудование с ЧПУ для обработки шин: гибки, пробивки, резки и тиснения, включая станки 3-в-1, станки с ЧПУ для гибки и портативные гидравлические решения. Заявленное использование прецизионных форм, двигателей с медной обмоткой и производства с контролем качества имеет значение, однако отделу закупок все равно следует сопоставлять конфигурацию каждой модели с предполагаемым применением. Сертификаты ISO, 3A, CE и EAC также могут быть важны, если применяются требования к проектной документации или региональному соответствию.
Смотрите не только на цену покупки, но и на эксплуатационные расходы
Самое дешевое коммерческое предложение не всегда является выбором с наименьшими затратами на протяжении нескольких лет. Включите в сравнение ожидаемый расход оснастки, требования к электропитанию, плановое обслуживание, обучение, запасные части, монтаж и вероятные простои. Если поставщик предлагает очень привлекательную цену станка, но не может оперативно предоставить техническую поддержку или сменные компоненты, риски могут быть существенными для цеха с подтвержденными сроками поставки.
Запросите четкую информацию об объеме гарантии, поддержке при вводе в эксплуатацию, удаленном поиске неисправностей, документации и порядке заказа форм или быстроизнашивающихся деталей. Индивидуальные решения для обработки шин могут быть особенно ценными, когда стандартная оснастка не соответствует схеме соединительных отверстий или геометрии проводника конкретного проекта.
Практическая итоговая проверка решения
Перед утверждением оцените отобранные станки по одинаковым критериям: подтвержденная способность обрабатывать материалы, качество пробивки, точность резки, время переналадки, соответствие уровню автоматизации, безопасность, доступ для обслуживания, доступность оснастки, реакция поставщика и совокупные эксплуатационные расходы. Присвойте каждому фактору вес с учетом реальных условий вашего производства, а не используйте типовой контрольный список.
Лучший станок для пробивки и резки шин — это тот, который позволяет щитовому цеху точно и безопасно выполнять обычную рабочую нагрузку, не создавая новых узких мест. При совместной оценке производительности, оснастки, рабочего процесса и поддержки отдел закупок может принять решение, которое будет поддерживать как текущие проекты, так и следующий этап роста цеха.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.