


Как диагностировать ошибки позиционирования на станке для обработки шин 3 в 1 с ЧПУ
Как диагностировать ошибки позиционирования на 3-в-1 станке с ЧПУ для обработки шин
Именно точное позиционирование отличает качественно обработанную шину от дорогостоящей переделки. На 3-в-1 станке с ЧПУ для обработки шин даже ошибка в несколько миллиметров может привести к тому, что отверстия будут смещены относительно центра, линии сгиба не совпадут с чертежом, а длина отрезанных заготовок перестанет соответствовать требованиям сборки. Станок при этом может работать плавно, поэтому ошибки позиционирования часто ошибочно принимают за «проблемы с ЧПУ», хотя их истинной причиной могут быть ослабленная базовая точка, изношенная оснастка, отклонения материала или неверная привязка в программе.
Чтобы быстрее устранить неисправность, не следует сразу менять все настройки. Сначала выясните, повторяется ли ошибка, возникает ли она при одной или при всех операциях и зависит ли от размера материала. Этих трех наблюдений обычно достаточно, чтобы значительно сузить круг возможных причин.
Изучите характер ошибки, прежде чем вмешиваться в работу станка
Повторяющаяся ошибка отличается от случайной. Если каждое отверстие расположено на одинаковом расстоянии — например, на 2 мм дальше от переднего края, — вероятная причина заключается в базовой точке программы, настройке подачи или значении смещения. Если первое отверстие расположено правильно, а последующие постепенно смещаются, внимательнее проверьте точность подачи, проскальзывание зажима, сигналы энкодера или люфт подвижной системы.
Если при пробивке, гибке и резке смещение примерно одинаковое, причина часто находится до отдельных рабочих станций. Материал может быть не прижат к упорной планке, нулевая точка могла быть задана неправильно или станок может ориентироваться не на ту начальную кромку. Если же резка выполняется точно, а гибка — нет, начинать проверку с оси подачи нет смысла. Сначала проверьте гибочную матрицу, положение пуансона, настройку припуска на гибку и выбранные данные оснастки.
Операторы иногда сравнивают результат с необработанной кромкой шины, не проверив, перпендикулярна ли она. Кромка после резки ножницами или ручной обработки может быть неровной. Если программа ЧПУ рассчитана на ровную базовую кромку, а заготовка имеет перекос, измерения от одного угла могут указывать на ошибку станка, которой на самом деле нет.
Проверьте базирование материала и условия зажима
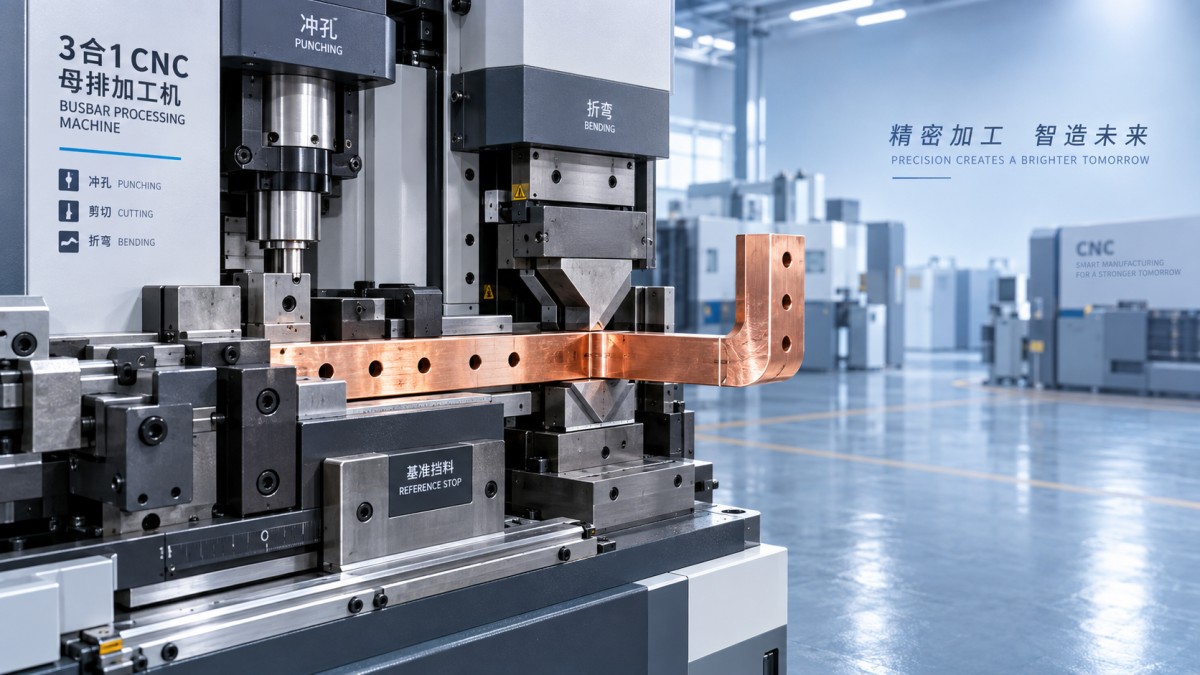
Прежде чем проверять программное обеспечение, осмотрите, как медная или алюминиевая шина подается в станок. Она должна ровно лежать на опорной поверхности, упираться в предусмотренный позиционный упор и надежно фиксироваться во время подачи и обработки. Тонкая масляная пленка, заусенцы на кромке, слой оксидов или стружка под шиной могут приподнять заготовку настолько, что изменятся положение отверстий и качество гибки.
Следы от зажимов могут помочь выявить причину. Если они слабые, неравномерные или перемещаются от детали к детали, материал может проскальзывать под усилием подачи. Это чаще происходит с гладкими алюминиевыми шинами, узкими полосами или заготовками с загрязненной поверхностью. Не увеличивайте усилие зажима, не проверив состояние материала и накладок зажима. Избыточное усилие может оставить следы на мягкой меди, а изношенные или затвердевшие накладки могут не обеспечивать стабильный захват.
Также сравните фактическую ширину и толщину шины с параметрами программы. Номинальный размер не всегда совпадает с размером обрабатываемой заготовки. Если оснастка или параметры станка рассчитаны на одну толщину, а в работе используется другая, могут измениться геометрия гиба и положение боковых баз. Это особенно заметно, когда рисунок отверстий должен точно совпадать с последующим гибом.
Отделите ошибки оснастки от ошибок позиционирования ЧПУ
Износ пуансона и матрицы обычно не меняет заданное в программе положение отверстия, но может создать впечатление смещения. Слишком большой зазор между пуансоном и матрицей может привести к образованию крупных заусенцев или деформации кромки отверстия. Если пуансон сколот, погнут или не отцентрирован относительно отверстия в матрице, отверстие может быть заметно смещено в одну сторону. Измеряйте расстояние от заданной базы до фактического центра отверстия, а не ориентируйтесь на контур заусенца.
При гибке осмотрите плечи матрицы, гибочный пуансон, направляющие поверхности и крепежные болты. Любой люфт в сборке оснастки может сместить линию гиба под нагрузкой. Станок может правильно позиционироваться во время холостого пробного прохода, но смещаться при контакте пуансона с толстой медной шиной. Поэтому полноценная проверка должна включать как тест перемещения без заготовки, так и обработку контрольного образца.
По возможности используйте короткий образец с одной простой операцией: один рез, одно отверстие или один гиб от известной базовой кромки. Диагностика сложных программ занимает больше времени, поскольку задействовано несколько смещений и рабочих станций. Если простой тест проходит правильно, проблема, скорее всего, связана с программой детали или последовательностью операций, а не с базовой системой позиционирования станка.
Проверьте программные привязки, смещения и последовательность операций
Многие жалобы на позиционирование возникают после редактирования программы, замены оснастки или перехода на шину другого размера. Убедитесь, что в программе задана нужная база: передний край, задний край, осевая линия или боковая кромка. На чертеже размеры отверстий могут отсчитываться от левого торца, а оператор загружает шину в противоположном направлении. В результате программа может быть выполнена безупречно, но по неверной схеме.
После замены пуансонов, матриц, ножей или гибочных штампов проверьте смещения инструмента. Фактические размеры новой оснастки могут отличаться от размеров предыдущего комплекта, даже если обозначение оснастки совпадает. Рекомендуется записывать проверенные значения смещений вместе с идентификатором инструмента и подтверждать их после технического обслуживания, а не полагаться на память или старые заметки по заказу.
Имеет значение и последовательность операций. Для некоторых конструкций пробивка после гибки допустима, однако она может затруднить позиционирование, если сформованная деталь больше не прилегает ровно к системе базирования. Аналогично, резка перед последующими операциями изменяет доступную базовую длину. Если исходная программа рассчитана на другую последовательность, координаты необходимо проверить, а не копировать без изменений.
Проверьте механический люфт и работу системы обратной связи
Если ошибка меняется от детали к детали, тщательно проверьте подвижные механизмы. Осмотрите подающие ролики, направляющие, шариковые винты, муфты, приводные ремни (если они установлены) и крепеж подвижной каретки. Люфт часто проявляется при смене направления движения оси: при подходе с одной стороны позиция может быть правильной, а с другой — неверной.
Наблюдайте за станком при медленном перемещении в ручном режиме. Посторонний шум, замедление, вибрация или задержка между движением двигателя и перемещением каретки не являются нормой. На оборудовании с ЧПУ потеря данных о положении может также происходить из-за неисправности энкодера или датчика. Выполняйте эти проверки в соответствии с инструкциями производителя по техническому обслуживанию и электробезопасности; не обходите блокировки и не проверяйте электрические компоненты наугад во время производства.
Станки с жесткой рамой, высокоточными формами и стабильными приводными компонентами меньше подвержены повторяющемуся смещению, однако любое оборудование может изнашиваться, загрязняться или быть неправильно настроено. Поэтому плановая проверка базовой точки полезнее, чем ожидание появления брака.
Практический порядок проверки
После устранения предполагаемой причины не возобновляйте сразу полноценное серийное производство. Обработайте два-три образца из одной партии материала и измерьте каждый от одной и той же базы. Проверьте первый и последний элементы, а не только элемент рядом с начальной кромкой. Так можно определить, устранило ли исправление постоянное смещение или лишь замаскировало нарастающую ошибку подачи.
- Убедитесь, что исходный материал ровный, чистый и прижат к нужному упору.
- Проверьте фактические ширину и толщину перед выбором или редактированием программы.
- Прежде чем менять значения ЧПУ, проверьте выравнивание пуансона, матрицы, гибочного штампа и ножа.
- Используйте одну простую тестовую операцию, чтобы определить, является ли ошибка постоянной или переменной.
- Сохраните подтвержденные значения смещений и задокументируйте комплект оснастки, использованный для заказа.
Для предприятий, выпускающих компоненты распределительных устройств, соединения для трансформаторов или узлы систем распределения электроэнергии, точность обработки шин — лишь одна из составляющих производственной цепочки. Если на том же предприятии выполняются работы с катушками и проводниками, важна повторяемость результатов на каждой рабочей станции. Такое оборудование, как автоматический намоточный станок для тороидальных катушек DXJ-RX800, использует укладку под управлением ЧПУ и заявленную точность укладки 0.01 mm, демонстрируя тот же практический принцип: стабильный результат начинается с надежной базы, контролируемой подачи материала и настроек, соответствующих реальной заготовке.
Когда требуется техническая поддержка
Если позиционирование остается нестабильным после проверки установки материала, оснастки, координат программы и видимых механических компонентов, прекратите компенсировать ошибку повторными ручными смещениями. Постоянное изменение программы в попытке компенсировать дрейф может создать новую проблему и затруднить последующее обслуживание. Зафиксируйте спецификацию материала, версию программы, использованную оснастку, измеренное отклонение и сведения о том, меняется ли ошибка в зависимости от направления или расстояния.
Такие сведения дают специалисту по обслуживанию конкретные данные для проверки. Производители, такие как Dexinjia, выпускающая оборудование для обработки шин с ЧПУ с 2014 года, регулярно сталкиваются с одними и теми же основными причинами: неверный выбор базы, недостаточный зажим, несоответствие данных оснастки и износ системы подачи. Методичная диагностика обычно позволяет быстрее восстановить точность, чем бессистемная замена деталей, и предотвращает превращение очередной партии медных или алюминиевых шин в дорогостоящий брак.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.