


Как оценить производителя автоматических станков с ЧПУ для гибки шин перед заказом
Автоматический гибочный станок с ЧПУ для шин следует оценивать как производственную систему, а не как отдельный гибочный агрегат. Станок может выглядеть производительным в каталоге поставщика, но при этом оказаться неподходящим, если его оснастка не охватывает требуемые размеры шин, система управления не способна выполнять необходимую последовательность гибки или производитель не может продемонстрировать повторяемые результаты на материале самого покупателя.
Наиболее важный вопрос при закупке заключается не в том, может ли поставщик предоставить автоматический гибочный станок с ЧПУ для шин, а в том, способен ли он определить требования, изготовить, испытать, поставить и обслуживать станок в соответствии с измеримыми требованиями к обработке. Это различие особенно важно, когда медные или алюминиевые шины должны устанавливаться в сборки распределительных устройств, трансформаторов, распределительных панелей или электротехнических шкафов с ограниченным допуском на отклонения размеров.
Начните с фактических параметров шин и графика гибки
Прежде чем сравнивать производителей, преобразуйте внутренний комплект чертежей в лист требований к станку. Формулировки «подходит для медных и алюминиевых шин» недостаточно. Поставщик должен получить информацию об ожидаемых марках материала, диапазоне ширины и толщины шин, годовой или посменной производственной потребности, минимальном внутреннем радиусе гиба, углах гибки, схемах отверстий при необходимости и ожидаемых допусках готовых деталей.
Поведение материала необходимо рассматривать отдельно для меди и алюминия. Одинаковые номинальные размеры не гарантируют одинаковое поведение при гибке. Твердость, состояние материала, состояние поверхности и направление зерна могут влиять на пружинение, деформацию кромок и риск образования трещин. Производитель, который приводит один общий показатель производительности, не уточняя состояние материала, еще не продемонстрировал понимание применения.
Также важно различать максимальную теоретическую производительность и нормальный рабочий диапазон. Гибочный станок, рассчитанный на определенную ширину и толщину, может обрабатывать такое сочетание только при определенных предположениях относительно оснастки, радиуса гиба или материала. В закупочной документации следует запрашивать заявленную матрицу производительности, а не полагаться на один основной показатель усилия в тоннах.
- Минимальная и максимальная ширина, толщина и длина шин
- Требования к плоской, вертикальной и смещенной гибке
- Требуемые внутренние радиусы и допустимая деформация внешней кромки
- Количество типов гибки и деталей, программируемых за смену
- Предполагает ли производство единичные детали, повторяющиеся партии или частые изменения конструкции
- Требуемый допуск размеров после компенсации пружинения
Поставщик должен уметь объяснить, где заканчиваются возможности его стандартного станка и где становятся необходимыми специальные штампы, увеличенные рабочие столы, направляющие, зажимы или изменения системы управления. Такой разговор часто дает больше информации, чем тщательно оформленный лист спецификаций.
Уточните, как определяется и проверяется точность
Заявления о точности часто слишком общие, чтобы служить основой для решения о закупке. «Высокая точность» имеет ограниченную ценность, если производитель не указывает, что именно измеряется: точность угла, точность положения гиба, повторяемость между деталями или точность размеров готовой сформованной шины. Эти параметры связаны между собой, но не взаимозаменяемы.
Для гибочного станка с ЧПУ для шин практический вопрос состоит в том, может ли запрограммированная деталь многократно изготавливаться в пределах допусков, требуемых для последующей сборки. Этот результат зависит от позиционирования осей, стабильности зажима, состояния штампа, пружинения материала, программной компенсации и настройки оператором. Станок может точно позиционироваться, но при этом давать нестабильные конечные углы, если эти элементы плохо контролируются.
Запросите документированное приемочное испытание на заводе с использованием репрезентативного материала и чертежей. В испытании должны быть определены количество образцов, точки измерения, допуски, измерительные приборы, метод контроля и порядок обращения с забракованными деталями. Если отгрузка не может ожидать материал, предоставленный покупателем, поставщик должен указать марку и размеры использованного испытательного материала, а также обозначить ограничения результата.
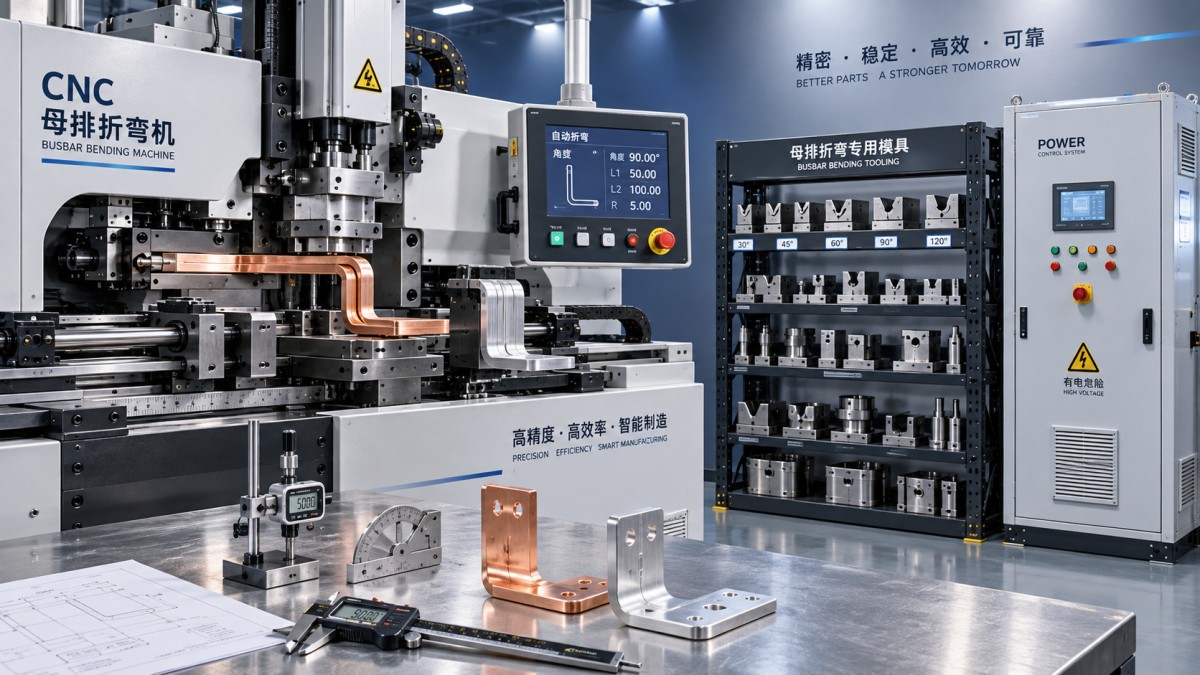
Одного видеоматериала недостаточно в качестве доказательства. Он может показать движение и базовую функциональность, но редко подтверждает повторяемость, время настройки, геометрию гиба или качество поверхности. Протокол контроля размеров, файл запрограммированной детали и соглашение о хранении образцов создают значительно более надежную основу для приемки.
Изучите конструкцию станка, стоящую за каталоговой спецификацией
Два станка с аналогичными показателями усилия гибки могут существенно отличаться по удобству использования и долгосрочной стабильности. Оценка должна охватывать раму, гибочную головку, систему зажима, направляющую систему, конфигурацию привода, гидравлические или сервокомпоненты, электрический шкаф, аппаратную часть системы управления, устройства безопасности и интерфейс оснастки.
Достаточно жесткая конструкция важна, поскольку прогиб под нагрузкой может влиять на стабильность углов и срок службы инструмента. Вопрос заключается не только в массе станка, но и во взаимосвязи между конструкцией рамы, путем передачи нагрузки, механизмом гибки и максимальным обрабатываемым сечением. Спросите производителя, какие компоненты обрабатываются собственными силами, как контролируются критические сборочные единицы и можно ли отследить сменную оснастку по исходным чертежам или номерам деталей.
Система управления заслуживает такого же внимания. Покупателям следует установить, поддерживает ли программное обеспечение сохраненные программы, редактирование последовательностей, настройку компенсации, историю аварийных сигналов, резервное копирование параметров и экспорт или восстановление данных деталей. Контроллер, удобный в эксплуатации, но неспособный сохранять программы или диагностировать неисправности, может впоследствии создавать ненужные простои. Если станок будет интегрирован с операциями пробивки или резки, подтвердите, как выполняются передача данных, базовое позиционирование и последовательность процессов, а не предполагайте, что все функции ЧПУ совместимы между собой.
Оценивайте оснастку как контролируемый производственный ресурс
Оснастка часто недостаточно подробно указывается на этапе коммерческого предложения и становится источником задержек после поставки. В первоначальном предложении должны быть перечислены каждый штамп, пуансон, гибочный формователь, зажим, опорный блок и калибр, входящие в объем поставки. Также следует указать диапазон материалов, закрепленный за каждым инструментом, и необходимость дополнительных комплектов для специальных профилей.
Геометрия инструмента влияет не только на форму гиба. Неподходящая оснастка может оставлять следы на поверхности проводника, создавать неравномерные радиусы, увеличивать проблемы при обращении с заусенцами или снижать повторяемость. Это особенно актуально, когда видимые шины используются в готовом электротехническом оборудовании или когда острые кромки усложняют изоляцию, установку изоляционных трубок или сборку.
Запросите рекомендуемый интервал технического обслуживания, ожидаемые точки износа, требования к хранению и срок поставки сменного инструмента. Низкая первоначальная цена станка может потерять свое преимущество, если фирменные штампы трудно идентифицировать или приобрести. Договор купли-продажи должен включать перечень запасных частей с описаниями компонентов, ссылками на производителя, где применимо, и рекомендуемыми количествами для пусконаладки и начальной эксплуатации.
Сертификация должна быть связана с поставляемым станком
Сертификаты могут способствовать оценке поставщика, но их не следует считать заменой технической валидации. Сертификация системы менеджмента качества на основе ISO может указывать на наличие документированных процессов качества, а маркировка CE актуальна для оборудования, поставляемого на применимые европейские рынки. Ни то ни другое автоматически не подтверждает, что конкретная конфигурация соответствует применению покупателя, электрическим требованиям или местным обязательствам по импорту.
Запросите копии сертификатов и проверьте орган, выдавший документ, область действия, срок действия и юридическое лицо, указанное в документе. Для станка, предназначенного для экспорта, подтвердите документацию, которая будет сопровождать отгрузку: руководство по эксплуатации, электрические схемы, перечень деталей, декларацию или документацию о соответствии, где применимо, инструкции по установке и информацию по безопасности на требуемом языке.
Электрическая совместимость должна быть включена в заказ. Напряжение, частота, схема фаз, требования к заземлению, конфигурация вилки или клемм и стандарты электрического шкафа влияют на установку. Безопаснее указать эти требования на этапе предложения, чем рассматривать их как детали пусконаладки.
Отделяйте реальную индивидуальную адаптацию от вариации по каталогу
Индивидуальная адаптация ценна, когда она решает определенное ограничение обработки, например нестандартное сечение шины, специальную геометрию гиба, более длинный опорный стол, конкретную конфигурацию защитных ограждений или интеграцию с оборудованием до и после процесса. Она становится рискованной, когда производитель соглашается на широкие изменения без пересмотра технического объема, чертежей, графика поставки и критериев приемки.
Компетентный производитель автоматических гибочных станков с ЧПУ для шин должен быть способен предоставить пересмотренную компоновку, подтвержденную электрическую спецификацию, чертеж или описание оснастки и письменное объяснение того, как изменение влияет на производительность и работу станка. Для индивидуально изготовленного оборудования также должна быть четко определена граница между стандартными компонентами и вновь разработанными элементами. Это упрощает будущее обслуживание и заказ запасных частей.
Широта каталога не должна использоваться в качестве доказательства компетентности во всех категориях станков. Например, поставщик может указывать связанное оборудование для производства трансформаторов, такое какгоризонтальный станок для намотки катушек DXJ-RX2T (2 тонны), однако возможности гибки шин все равно необходимо проверять по конкретной конструкции станка, диапазону оснастки, процессу испытаний и схеме поддержки, предлагаемым для заказа.
Оцените риски производства и поставки до подписания договора
Возможности завода лучше всего оценивать на основе доказательств, а не общих заявлений о масштабах производства. Полезные доказательства включают фотографии или видео фактической зоны сборки, оборудования для механической обработки и контроля, изготовления оснастки, сборки электрических шкафов, практики упаковки и станков, проходящих функциональные испытания. Дистанционная проверка завода может быть полезна, когда поездка невозможна, при условии, что она сосредоточена на предложенной модели, а не только на выбранном оборудовании выставочного зала.
Коммерческое предложение должно четко отделять цену станка от стоимости оснастки, дополнительной автоматизации, пусконаладки, обучения, экспортной упаковки, документации, запасных частей, а также дистанционного или выездного сервиса. Условия поставки должны определять, какое событие означает завершение: приемка на заводе, готовность к отгрузке, прибытие в пункт назначения, установка или окончательная приемка на площадке. Неясность в этом вопросе может привести к спорам, даже если сам станок работает корректно.
Этапы оплаты должны быть привязаны к материальным доказательствам. Для индивидуального оборудования это обычно означает, что существенная часть оплаты связана с документированной приемкой на заводе, а не только с отгрузкой. В договоре также следует указать дату начала гарантии, исключения для расходных инструментов, порядок реагирования на технические неисправности и практический процесс получения сменных компонентов.
Возможности поддержки являются частью спецификации оборудования
Ожидается, что станки для гибки шин будут работать годами при изменяющихся конструкциях деталей и смене операторов. Важный вопрос состоит в том, может ли производитель после установки поддерживать настройку параметров, поиск неисправностей программ, устранение электрических неисправностей, гидравлических проблем и идентификацию запасных частей. Ответ поставщика должен включать каналы связи, возможности обслуживания на нужном языке, инструменты удаленной поддержки, типичную предоставляемую документацию и наличие критически важных запасных частей.
Качественная поддержка не означает обещание, что каждая проблема будет решена удаленно. Это означает, что у производителя есть структурированный способ идентифицировать конфигурацию станка, анализировать аварийные сигналы и параметры, поставлять правильную деталь и отличать неисправности станка от проблем материала или настройки.
Наиболее надежный заказ — это заказ, в котором производительность станка, оснастка, приемочные испытания, документы о соответствии, обязательства по поставке и обязанности по сервисному обслуживанию связаны единым письменным техническим объемом. Такая дисциплина превращает выбор поставщика из сравнения коммерческих предложений в обоснованное решение о надежности производства.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.