


Как точная резка токоведущих шин ускоряет сборку электрических шкафов
В цехе по сборке электрических шкафов задержки редко начинаются на завершающем этапе монтажа проводов. Обычно они возникают гораздо раньше — из-за медной или алюминиевой шины, которая на несколько миллиметров длиннее необходимого, кромки реза, требующей дополнительной обработки, или схемы отверстий, которая после гибки больше не совпадает с заданной. Каждая такая проблема сама по себе может показаться незначительной. Однако в рамках производственной партии эти небольшие исправления замедляют подгонку деталей, прерывают работу производственных участков и создают неопределённость для сборочной команды.
Именно поэтому точная резка шин напрямую влияет на скорость сборки электрических шкафов. Правильно подобранныйстанок для резки шин обеспечивает поступление деталей на следующую операцию с заданной длиной, чистыми кромками и стабильной геометрией. Вместо того чтобы рассматривать резку как простой подготовительный этап, производители могут использовать её как основу более предсказуемого процесса изготовления шин и сборки электрических шкафов.
Скорость сборки определяется ещё до того, как шина попадает в шкаф
Шины не являются самостоятельными компонентами. Их размеры влияют на все последующие операции: пробивку отверстий, гибку, установку изоляции, соблюдение межфазных расстояний, размещение опор и окончательный монтаж в корпусе. Если шина отрезана неточно, последствия распространяются по всей производственной линии.
Слишком короткий отрезок может привести к недостаточной площади контакта на клемме. Слишком длинная шина может нарушить допустимые зазоры или потребовать ручной подрезки. Неровная или деформированная кромка усложняет обработку и требует удаления заусенцев до установки детали. В более сложных распределительных устройствах даже небольшое отклонение размеров может помешать правильной установке предварительно пробитого или согнутого компонента.
Для лиц, принимающих решения, важно не только то, возможна ли технически определённая операция резки. Важно, поддерживает ли она стабильность процесса. Стабильная длина реза позволяет производственным командам уверенно подготавливать программы гибки, позиции отверстий и инструкции по сборке. Чем меньше времени специалисты тратят на измерение, регулировку и переделку, тем больше времени остаётся для операций, создающих добавленную стоимость.
Где неточная резка создаёт скрытые затраты
Отходы материала — наиболее заметная статья затрат при низкой точности резки, особенно когда цены на медь растут. Однако более постоянные потери часто скрыты в затратах рабочего времени и нарушении производственного процесса. Производитель может быстро повторно отрезать одну деталь, но сборочный участок уже может ожидать эту замену. Если деталь требует повторной гибки или изготовления новых отверстий, задержка увеличивается ещё сильнее.
К распространённым признакам относятся:
- Операторы повторно измеряют каждую деталь перед гибкой или монтажом.
- Ручная подрезка шин для компенсации отклонений длины.
- Смещение отверстий относительно заданного положения клеммы или опоры.
- Дополнительное удаление заусенцев из-за низкого качества реза.
- Разные сменные команды изготавливают компоненты с неодинаковой точностью сопряжения.
- Сотрудники сборочного участка удерживают незавершённые шкафы в ожидании исправленных шин.
Эти проблемы не всегда отражаются в ежемесячном отчёте об отходах. Они проявляются в увеличении сроков производства, сверхурочной работе перед датами отгрузки и ситуации, когда сборочный отдел постоянно занят, но не достигает запланированной производительности. Поэтому совершенствование этапа резки может стать одним из наиболее практичных способов сохранить ритм работы всего цеха по сборке электрических шкафов.
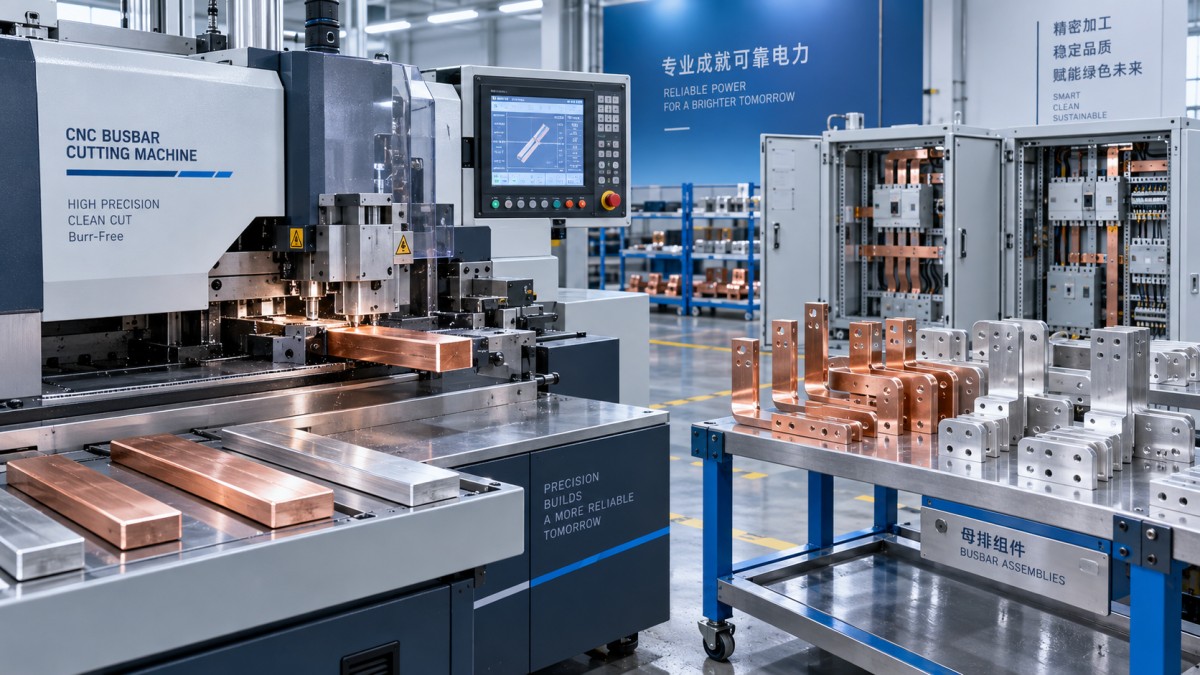
Процесс резки, рассчитанный на весь производственный цикл
Оптимальный подход заключается в планировании резки с учётом полного маршрута изготовления шины, а не в отдельной оценке участка резки. Начните с чертежа готового компонента: необходимой общей длины, положений гибки, пробитых отверстий, требований к расстоянию от кромки, ширины и толщины материала, а также направления, в котором деталь будет перемещаться при сборке.
После этого необходимо установить повторяемую последовательность операций. Во многих случаях резка выполняется до пробивки отверстий и гибки, чтобы базовая линия материала оставалась неизменной от одной операции к другой. Выбранная базовая кромка и положение упора должны быть понятны каждому оператору. Если процесс меняется при переходе от меди к алюминию, это изменение следует документировать, а не оставлять на усмотрение отдельных сотрудников.
Надёжный станок для резки шин должен поддерживать такой порядок работы благодаря жёсткой конструкции режущего узла, точному позиционированию, подходящему инструменту и органам управления, упрощающим повторное выполнение операций. Точность зависит не только от ножа или матрицы; она также определяется стабильностью фиксации материала, тем, как оператор проверяет первую деталь, и способностью станка сохранять повторяемость на протяжении всей партии.
Чистота кромок важнее, чем может показаться
Качество реза влияет как на производительность, так и на качество изготовления. Чистая кромка под прямым углом снижает необходимость во вторичной обработке и помогает шинам правильно прилегать к контактным площадкам клемм, соединителям и опорам. Кроме того, она упрощает контроль. Если кромка заметно деформирована или покрыта большим количеством заусенцев, команде приходится тратить время на оценку того, можно ли безопасно и аккуратно использовать деталь.
Для алюминиевых шин контроль состояния кромки особенно важен, поскольку при обработке этот материал может вести себя иначе, чем медь. На результат влияют выбор инструмента, зазор, состояние станка и правильное обращение с материалом. Нельзя автоматически считать, что процесс, приемлемо работающий с одним материалом, обеспечит такое же качество поверхности для другого.
Соответствие оборудования реальным производственным задачам
Не существует единой конфигурации станка, подходящей для каждого производителя электрических шкафов. Компактная мастерская, выпускающая разнообразные шкафы управления небольшими партиями, может отдавать предпочтение гибкости настройки и малой занимаемой площади. Производитель серийных распределительных устройств может уделять больше внимания программируемой точности, быстрому переналаживанию и согласованной работе операций гибки и пробивки отверстий.
При оценке оборудования отделам закупок и производственным командам следует учитывать не только заявленную производительность. Полезно задать следующие вопросы:
- Шины какой ширины и толщины из меди и алюминия обрабатываются чаще всего?
- Сколько замен деталей происходит в течение обычной смены?
- Требуется ли рабочему процессу только резка или интегрированные операции пробивки и гибки?
- Как размеры передаются от чертежей оператору станка?
- Поддерживает ли инструмент формы и схемы отверстий, используемые в текущих электрических шкафах?
- Какие сервисное обслуживание, запасные части, обучение и техническая поддержка доступны после установки?
Для цехов, где несколько операций выполняются на одном участке, станок для обработки шин 3-in-1 может сократить ненужное перемещение материала между отдельными рабочими станциями. Если приоритетами являются высокая производительность и сложные повторяющиеся операции, оборудование с ЧПУ для обработки шин может обеспечить более эффективный контроль процесса. Портативное гидравлическое оборудование может быть полезно для работ на объекте или в ситуациях, когда использование стационарного оборудования нецелесообразно, однако выбор должен определяться предполагаемым объёмом производства и требуемой стабильностью результатов.
Инструменту следует уделять такое же внимание. Точность пробивки зависит от правильно подобранной матрицы, поддержания необходимого зазора и надёжного выравнивания относительно базовой линии шины. При выборе сменного инструмента или инструмента для конкретного примененияматрицу для пробивки следует рассматривать как часть общей потребности в пресс-формах, а не как второстепенный элемент, о котором вспоминают после начала производства.
От проверки первой детали к повторяемой сборке электрических шкафов
Даже современное оборудование выигрывает от практичной процедуры контроля качества. Перед запуском партии операторы должны проверить первую деталь по чертежу: общую длину, перпендикулярность реза, состояние кромки, расстояние от отверстия до кромки, если это применимо, а также взаимное расположение базовой линии реза и последующих линий гибки. Такая короткая проверка обходится гораздо дешевле, чем обнаружение систематической ошибки после поступления десятков деталей на сборку.
Также важно отделять точность станка от точности процесса. Станок может быть способен выполнять высокоточную обработку, но результаты всё равно будут различаться, если размеры материала отличаются, измерительный инструмент не откалиброван, поверхности упоров загрязнены или программы вводятся непоследовательно. Чёткие рабочие инструкции и контролируемые точки проверки превращают возможности станка в стабильный производственный результат.
Многие предприятия получают преимущества от маркировки шин по шкафу или сборочной группе сразу после обработки. Этот простой шаг снижает риск смешивания похожих деталей и позволяет сборочным командам получать полный комплект. Когда отрезанные, пробитые и согнутые компоненты поступают вместе и соответствуют заданной конструкции, сборка электрических шкафов становится спокойнее, быстрее и проще для планирования.
Почему экономическое обоснование выходит за рамки времени цикла
Одно лишь ускорение рабочего хода резки не гарантирует ускорения работы всего предприятия. Более убедительное экономическое обоснование связано с сокращением перерывов: уменьшением объёма ручной доводки, снижением количества переделок, повышением стабильности сопряжения деталей при сборке, более эффективным использованием материала и меньшей зависимостью от опыта отдельных операторов. Эти преимущества особенно важны, когда квалифицированных специалистов сложно нанять или когда сроки проекта оставляют мало времени на исправления.
Компания Dexinjia (DXJ™), основанная в 2014 году, производит станки с ЧПУ для резки, пробивки, гибки и тиснения медных и алюминиевых шин. В её ассортимент входят станки 3-in-1, оборудование с ЧПУ для гибки и портативные гидравлические решения для обработки. Покупателям, сравнивающим различные варианты, следует оценивать конструкцию станка, точность изготовления пресс-форм, качество двигателя, требования к сертификации и доступность технической поддержки наряду с самой производственной задачей. Надёжный станок имеет высокую ценность, однако оборудование, соответствующее реальному рабочему процессу, с большей вероятностью обеспечит измеримое повышение эффективности производства.
Точная резка шин в конечном итоге даёт сборочным командам то, что им необходимо каждый день: уверенность в детали, поступающей на их рабочее место. Когда размеры стабильны, а кромки готовы к использованию, сборка переходит от исправлений к завершению. Такой переход способствует сокращению сроков производства, более аккуратной сборке электрических шкафов и созданию производственной системы, лучше подготовленной к росту спроса.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.