


Оценка поставщиков гибочных станков с ЧПУ для шин по повторяемой точности гибки
Повторяемая точность гибки не подтверждается одним удачным образцом. Она подтверждается тогда, когда одна и та же программа, партия материала, комплект инструмента и условия работы оператора обеспечивают одинаковый угол гибки и одинаковое взаимное расположение размеров на протяжении всей производственной серии. Для отделов качества и безопасности это различие имеет значение: небольшое отклонение может привести к смещению отверстий, уменьшению зазора внутри сборки, возникновению напряжений в соединениях или необходимости доработки после последующей пробивки и сборки.
При оценке производителя автоматических станков с ЧПУ для гибки шин начните с подтверждений контролируемой повторяемости, а не с заявленного усилия или скорости цикла. Поставщик должен уметь объяснить, как станок позиционирует шину, контролирует ход гибки, компенсирует вариации материала и поддерживает соосность инструмента с течением времени.
Отделяйте точность гибки от повторяемости
Эти термины связаны, но не должны считаться взаимозаменяемыми. Точность гибки описывает, насколько близок один готовый угол к запрограммированному значению. Повторяемость показывает, стабильно ли станок возвращается к этому результату при изготовлении повторяющихся деталей. Станок может обеспечить приемлемый первый гиб после настройки и при этом постепенно отклоняться в ходе длинной серии из-за ошибки позиционирования, износа инструмента, недостаточного зажима или нестабильной подачи материала.
Попросите поставщиков указать оба значения и, что еще важнее, описать условия испытаний, на которых они основаны. Показатель без указания ширины и толщины шины, типа гибки, марки материала, оснастки и метода контроля имеет ограниченную ценность. Медь и алюминий ведут себя по-разному, а изменения толщины или состояния материала могут влиять на пружинение. Надежный поставщик оборудования обсудит эти условия, а не будет подразумевать, что одно заявление о точности без изменений применимо к каждой шине.
Оценивайте всю систему гибки, а не только контроллер
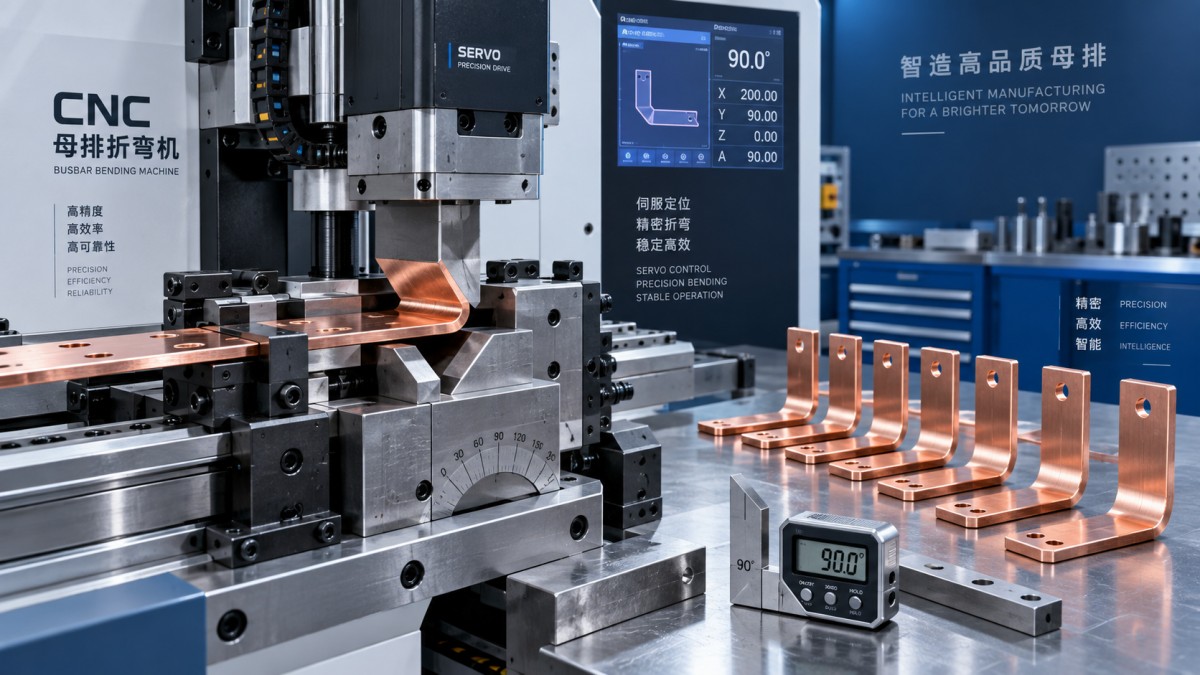
Контроллер ЧПУ повышает стабильность только тогда, когда механическая система способна надежно выполнять его команды. Для автоматической гибки шин критическая цепочка включает серводвигатель, компоненты передачи, упорную линейку или измерительный упор, систему зажима, гибочный цилиндр или привод, комплект штампов и станину станка. Слабость в любой из этих зон может проявляться в виде нестабильного угла, смещения положения гибки, скручивания или царапин на токопроводящих поверхностях.
Прецизионные штампы требуют особого внимания. Они должны направлять шину без чрезмерного зазора, избегая при этом ненужных следов или деформации. Поставщик должен указать, какие инструменты входят в комплект, для каких гибов требуются специальные штампы и как проверяется состояние инструмента. Это особенно важно, когда план качества предусматривает малые зазоры вокруг изоляторов, корпусов или соседних фаз.
Попросите показать запрограммированную последовательность образца, включающую повторяющиеся гибы, а не только одну простую деталь с углом 90 градусов. Полезная оценочная деталь сочетает разные положения и направления гибки, а затем возвращается к ранее заданному размеру. Это выявляет накопленную ошибку позиционирования и позволяет проверить, остается ли заготовка контролируемой после перемещения и зажима.
Не упускайте из виду пружинение и прослеживаемость материала
Поставщики не могут устранить физические свойства материала шины. После снятия усилия медь и алюминий немного восстанавливаются относительно сформированного положения. Величина этого восстановления зависит от сплава, состояния материала, толщины, ширины, радиуса гибки и направления зерна. Программирование ЧПУ может обеспечить повторяемую компенсацию после определения состояния материала, но не может заставить смешанный или плохо документированный материал вести себя как единый контролируемый материал.
Поэтому отделам качества следует связать одобрение станка с практикой входного контроля материалов. Определите утвержденные категории материалов, при необходимости сохраняйте идентификацию партий и установите правило проверки первой детали после смены материала или инструмента. Если детали критичны для безопасности или должны устанавливаться в фиксированную сборку, проверяйте как угол, так и функциональные размеры: расстояние от отверстия до гиба, длину плоского участка, смещение и соответствие сопрягаемому компоненту.
Распространенная ошибка — принимать только измерения угла. Шина может соответствовать допуску по углу, но все равно неправильно устанавливаться, если линия гиба сместилась, шина скрутилась или изменилась длина сформированного участка.
Возможности обеспечения безопасности должны поддерживать повторяемость
Небезопасные методы работы также подрывают стабильность выпуска. Если операторам необходимо проникать в зону гибки для корректировки выравнивания, удерживать неустойчивый материал или удалять отходы во время обычных циклов, процесс недостаточно контролируется. Оцените ограждения, аварийные остановы, блокировки, безопасное пространство для загрузки, расположение ножного управления, если оно используется, а также возможность настройки инструмента без воздействия на персонал непредвиденного движения.
Для более длинных или тяжелых шин поддержка материала — это не просто эргономическая функция. Неподдерживаемый материал может провисать или поворачиваться, изменяя соотношение между запрограммированным положением и фактической линией гиба. Поставщик должен быть способен подобрать системы подачи, поддержки и фиксации заготовки для самых крупных шин в предполагаемом производственном диапазоне.
Используйте приемочные испытания поставщика, отражающие ваше производство
Наиболее надежное сравнение поставщиков — документированные приемочные испытания с использованием репрезентативных чертежей и материала. В них должны быть определены требуемые углы, допуски на размеры, средства контроля, объем выборки и условия повторного испытания после регулировки. Включайте типовые работы, а не только наиболее удобную деталь: широкие гибы по плоскости, узкие гибы на ребро, близко расположенные отверстия и компоненты с несколькими операциями, если они входят в обычный рабочий процесс.
Для крупносерийной обработки медных шин станок с полным сервоуправляемым позиционированием может уменьшить зависимость от ручных штангенциркулей и многократного перепозиционирования. Например, станок для обработки шин с ЧПУ DXJ-80CN PRO оснащен сервоприводным позиционированием по осям X и Y, автоматической подачей, заявленной точностью гибки ±0,2 градуса и точностью повторного позиционирования ±0,02 градуса. Эти показатели имеют значение только после подтверждения того, что планируемые размеры шин, ориентация гиба, оснастка и условия контроля соответствуют предполагаемому применению. Его заявленная производительность включает гибку по плоскости шин до 20 × 300 мм и гибку на ребро до 10 × 100 мм, что делает такую проверку применения необходимой.
Оценивайте поддержку как часть системы качества
Повторяемые результаты зависят от того, что происходит после ввода в эксплуатацию. Оцените способность поставщика предоставлять документацию по оснастке, рекомендации по программированию, запасные части, поддержку по устранению неисправностей и четкую процедуру калибровки или технического обслуживания. Станок может сохранять свои базовые возможности, однако постепенный износ направляющих, штампов, зажимов или компонентов привода увеличивает вариативность, если не определены профилактические проверки.
Сертификаты поставщика могут поддерживать оценку закупки, но не заменяют валидацию процесса. Компания Dexinjia, основанная в 2014 году, заявляет, что производит оборудование для обработки шин с ЧПУ в соответствии с требованиями контроля качества ISO, 3A, CE и EAC, а также предоставляет техническую и глобальную послепродажную поддержку. Для руководителя отдела качества или безопасности практический вопрос заключается в том, преобразуется ли эта поддержка в прослеживаемую документацию, оперативную техническую помощь и инструменты, необходимые для поддержания под контролем конкретного производственного процесса.
Перед утверждением поставщика запросите программу образца, испытание репрезентативной детали, сведения об оснастке, записи контроля, документацию по безопасности и порядок реагирования сервисной службы. Такая последовательность превращает «повторяемую точность гибки» из заявления в каталоге в измеримое приемочное требование для электрических сборок, за выпуск которых отвечает ваша команда.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.