


Оценка экономии трудозатрат от инвестиций в станок с ЧПУ 3-в-1 для обработки шин
Обоснование экономии трудозатрат при использовании 3-в-1 станка с ЧПУ для обработки токоведущих шин следует строить на конкретных операциях, которые он позволяет исключить, а не на громких заявлениях об автоматизации. Сравнивать нужно весь процесс изготовления готовой детали из медной или алюминиевой шины: измерение, разметку, перемещение материала между рабочими позициями, пробивку отверстий, резку, гибку, проверку и исправление ошибок. Если сейчас эти операции выполняются ручным инструментом или на отдельных станках, интегрированная система может существенно сократить непосредственные трудозатраты. Если же существующий процесс уже хорошо сбалансирован и в высокой степени автоматизирован, экономический эффект за счет труда может быть гораздо скромнее.
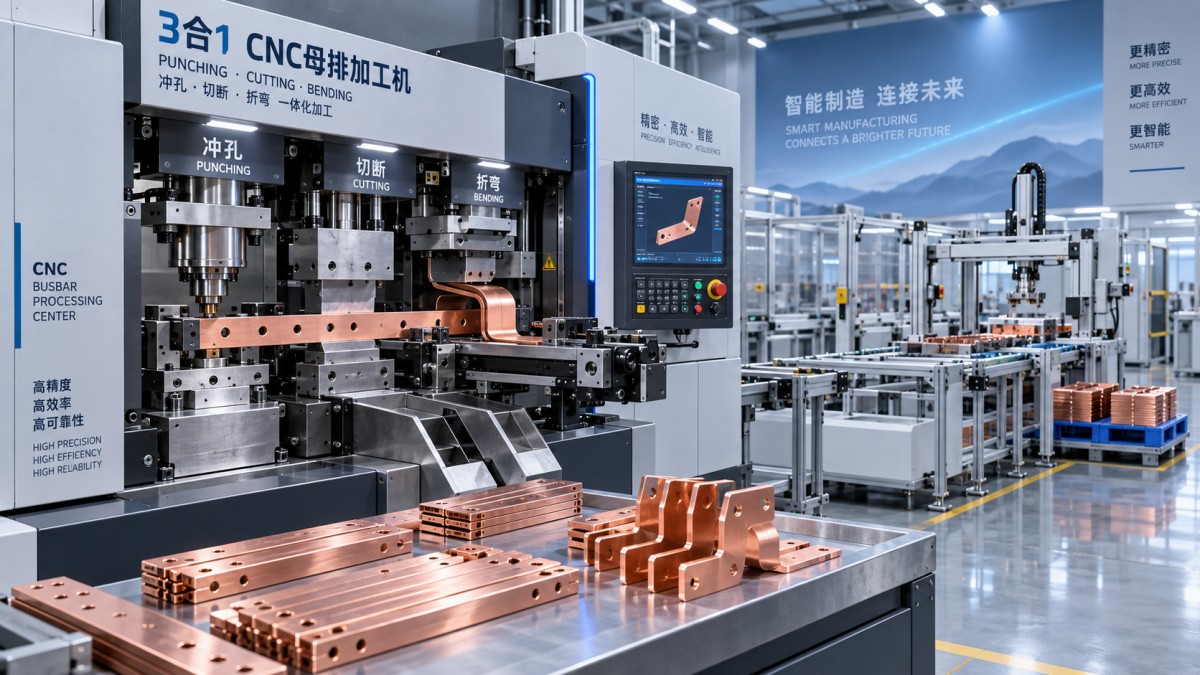
Для большинства покупателей инвестиция оправдана, когда обработка шин предполагает частую смену номенклатуры, выпуск повторяющихся семейств деталей или такой объем производства, при котором перемещение материала и наладка отнимают больше времени, чем непосредственно обработка. Станок с ЧПУ для обработки шин, совмещающий три операции, может объединить пробивку, резку и гибку в более управляемый рабочий процесс. Однако экономия трудозатрат зависит от номенклатуры деталей, движения материала, дисциплины программирования и того, сколько сотрудников действительно удастся перевести на другие задачи после установки оборудования.
Начните с трудозатрат на одну готовую деталь
Не следует начинать расчет только со времени цикла станка. Высокая скорость работы одной позиции не снизит расходы на персонал, если оператор по-прежнему тратит несколько минут на перенос шин, поиск следующего чертежа, разметку отверстий или ожидание, пока освободится другое оборудование.
Составьте карту текущего маршрута обработки для представительной группы деталей. В выборку обычно не стоит включать одну простую шину большого объема. Добавьте детали, требующие существенного времени в цехе: с несколькими отверстиями, разной ориентацией гибов, жесткими допусками и короткими производственными сериями, требующими частой наладки.
Для каждого семейства деталей зафиксируйте трудозатраты в минутах на следующие операции:
- Чтение чертежей, измерение, разметка и идентификация материала.
- Загрузка, позиционирование, зажим и перемещение заготовок между операциями.
- Пробивка отверстий, резка, гибка и смена инструмента.
- Контроль в процессе обработки и исправление дефектов.
- Сортировка, маркировка и перемещение готовых деталей на следующую операцию.
Отделяйте трудозатраты от фактического времени выполнения. Работник может быть занят лишь часть машинного цикла, тогда как деталь может долго ожидать своей очереди. Сокращение трудозатрат влияет на потребность в персонале; сокращение фактического времени выполнения — на производительность, надежность сроков поставки и незавершенное производство. Важны оба показателя, но их объединение в одну цифру часто завышает финансовую отдачу.
Для практической оценки можно использовать следующий расчет:
Годовые прямые затраты на оплату труда для семейства деталей = годовой выпуск x трудозатраты на одну деталь в минутах / 60 x полная почасовая стоимость труда.
Полная стоимость труда должна учитывать не только ставку заработной платы. В зависимости от метода учета компании в нее могут входить налоги на фонд оплаты труда, льготы, надбавки за сверхурочную работу, доплаты за сменность, а также расходы на надзор или временный персонал, привлекаемый для устранения узких мест. При сравнении необходимо использовать одинаковую ставку для обоих вариантов.
Какие трудозатраты может сократить интегрированный станок
Чаще всего наибольшее сокращение трудозатрат достигается за счет уменьшения числа передач между операциями. При разрозненном процессе шину могут измерить на одном верстаке, пробить на другом, отдельно отрезать, а затем переместить на участок гибки. Каждое перемещение требует времени и повышает риск перепутать детали, развернуть их не той стороной или воспользоваться устаревшей инструкцией.
Программирование согласованной последовательности операций позволяет сократить повторные измерения и ручную разметку, особенно при обработке деталей с несколькими отверстиями и гибами. Оператор по-прежнему загружает материал, подтверждает программу, контролирует обработку и выполняет проверку, но ему больше не нужно вручную заново размечать каждое положение. При повторных заказах сохраненные программы также могут сократить время наладки при условии надежного контроля версий.
При расчете следует учитывать и инструментальную оснастку. Производительность пробивки определяется не только характеристиками станка, но и состоянием штампа, геометрией отверстий, толщиной материала и временем, необходимым для смены инструмента. Изношенный или неправильно подобранный штамп может вызывать заусенцы, деформацию и необходимость переделки, сводя на нет ожидаемую экономию труда. При планировании затрат на замену оснастки покупателям следует учитывать ее доступность, совместимость и сроки поставки наряду с ценой. Например, указанная цена штампа для пробивки может помочь оценить резерв на запасной инструмент, но ее не следует считать полной стоимостью обслуживания операции пробивки.
Составьте консервативный прогноз будущего процесса
Для предлагаемого рабочего процесса оцените время оператора на загрузку материала, выбор программы, наладку, смену инструмента, проверку, выгрузку и обычное перемещение материала. Затем добавьте реалистичный запас на проверку первой детали, небольшие остановки и устранение нестандартных ситуаций. Модель трудозатрат, предполагающая непрерывную работу без участия оператора, редко соответствует цеху по обработке шин с разнообразной номенклатурой.
Годовую экономию на трудозатратах можно рассчитать как разницу между текущими и будущими прямыми затратами на оплату труда. Вместо одного прогноза по наиболее благоприятному сценарию используйте несколько вариантов. Базовый сценарий может предполагать нормальную загрузку и текущую организацию работы персонала. В более осторожном сценарии следует учесть более медленное освоение оборудования, более частую смену номенклатуры и сохранение требований к контролю. Благоприятный сценарий следует использовать только при наличии реалистичного плана направить высвободившиеся мощности на дополнительную работу или сократить сверхурочные часы, временный персонал либо запланированный набор сотрудников.
Высвобождение трудовых ресурсов не означает автоматического сокращения расходов на персонал
Это различие важно при утверждении инвестиций. Если два оператора могут выпускать тот же объем продукции, что и трое, компания получила дополнительные мощности. Однако это не обязательно означает сокращение расходов на труд на величину полной ставки. Финансовый результат зависит от того, сократятся ли сверхурочные часы, останется ли вакансия незаполненной, уменьшится ли объем привлечения подрядчиков или будут ли сотрудники переведены на работу, для выполнения которой иначе потребовался бы дополнительный найм.
Руководителям следует задать прямой вопрос о работе производства: на что будут направлены высвободившиеся часы? Если они помогут устранить постоянное узкое место на участке изготовления, соблюдать сроки поставок или перенести обработку шин с подрядчика на собственное производство, выгода может быть реальной даже без немедленного сокращения штата. Если у цеха есть свободные мощности и не планируется менять численность персонала, эффект следует отражать как доступную трудовую мощность, а не как денежную экономию.
Необходимо также учитывать период освоения оборудования. Система с ЧПУ переносит часть работы с ручной разметки на подготовку программ, соблюдение правил установки приспособлений и контроль файлов. В расчет следует включить время на обучение, первоначальную разработку программ и ответственность за поддержание утвержденных версий. Если игнорировать эти задачи, в начале эксплуатации выпуск может замедлиться из-за неопределенности при программировании или предотвратимых ошибок наладки.
Проверьте, соответствует ли станок структуре спроса
Станок с ЧПУ для обработки шин, совмещающий три операции, обычно проще обосновать, если значительная часть продукции требует повторения одного и того же набора операций. Он может быть менее выгоден, если основная масса заказов состоит из единичных деталей, заготовок с сильно различающимися размерами или операций, которые по-прежнему требуют ручной финишной обработки вне станка.
Перед выбором конфигурации сравните фактическую структуру спроса с рабочим диапазоном обработки станка: шириной и толщиной шин, требованиями к меди и алюминию, геометрией отверстий и гибов, допусками и ожидаемыми объемами заказов. Также проверьте способ загрузки материала. Станок, который сокращает время обработки, но требует неудобной ручной подачи, может дать меньшую экономию труда, чем предполагается в предложении.
Попросите поставщиков продемонстрировать обработку типовых чертежей, а не стандартных образцов деталей. Испытание должно показать всю последовательность, включая настройку программы, смену инструмента, проверку первой детали и работу с самым длинным или тяжелым материалом, который предполагается обрабатывать. Это позволит понять, обусловлена ли ожидаемая экономия самим станком или предположениями о вспомогательных операциях, которые не были учтены.
Таким образом, обоснованный инвестиционный расчет должен включать два результата: консервативную оценку годовой трудовой мощности и отдельный план ее использования для снижения затрат, увеличения выпуска или повышения надежности поставок. Когда оба показателя соответствуют фактической номенклатуре деталей, экономия труда благодаря интегрированному станку для обработки шин становится намного понятнее, чем при сравнении только номинального времени цикла.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.