


Может ли станок с ЧПУ для обработки шин 3 в 1 сократить время наладки при изготовлении панелей на заказ?
Может ли станок для обработки шин 3-в-1 с ЧПУ сократить время наладки при изготовлении нестандартных панелей?
Для производителей нестандартных панелей время наладки редко теряется из-за одной значительной задержки. Оно постепенно уходит на небольшие повторяющиеся операции: перемещение медной шины от участка резки к прессу для пробивки отверстий, проверку ориентации перед гибкой, замену инструмента, контроль размеров после каждой операции и исправление положения отверстия, сместившегося во время обработки. При изготовлении стандартного корпуса эти минуты могут быть приемлемыми. Однако при выполнении смешанной партии распределительных устройств, шкафов распределения или панелей управления электропитанием, изготавливаемых под заказ, они быстро превращаются в ограничивающий фактор, снижающий производительность.
Станок для обработки шин 3-в-1 с ЧПУ может сократить эти потери, объединив резку, пробивку отверстий и гибку в один согласованный процесс. Практическая выгода заключается не просто в том, что три функции размещены в одной станине. Основной эффект достигается за счёт уменьшения количества случаев, когда оператору необходимо заново устанавливать базу заготовки, перемещать материал и проверять, соответствует ли следующий элемент чертежу. Для предприятий, работающих с частыми изменениями конструкции и малыми или средними объёмами производства, это может быть важнее заявленной скорости цикла.
Куда на самом деле уходит время наладки при изготовлении нестандартных шин
Изготовление нестандартных панелей создаёт совершенно иные производственные условия по сравнению с серийной обработкой шин. Размеры меняются, расположение клемм варьируется, отверстия могут добавляться для конкретной конфигурации автоматического выключателя или измерительного прибора, а геометрия гибов может изменяться в зависимости от компоновки шкафа. В цехе просто обрабатывают не металл; здесь замысел электрической конструкции преобразуется в физический проводник, который должен правильно установиться уже при первой попытке монтажа.
При разделённом рабочем процессе каждая операция создаёт дополнительную точку наладки. Оператор может отрезать заготовку по длине, перенести её на участок пробивки, снова установить базу, затем переместить её на гибочный станок и ещё раз выровнять ту же деталь. Даже если каждый станок обладает достаточной производительностью и хорошо обслуживается, при перемещении и выборе базы могут возникать отклонения. Особенно заметно это при обработке узких шин, длинных медных заготовок и деталей с несколькими гибами, расположенными близко к пробитым отверстиям.
Это не означает, что отдельное оборудование не имеет сферы применения. Оно часто оправдано на предприятии, специализирующемся на больших объёмах производства стабильных групп деталей. Но когда производственный график включает постоянно меняющийся ассортимент медных и алюминиевых шин, интегрированный подход с ЧПУ позволяет исключить несколько перемещений, которые не повышают ценность готовой панели.
Как интегрированный станок меняет рабочий процесс
При правильной настройке станка для обработки шин 3-в-1 с ЧПУ оператор может подготовить программу и обработать несколько элементов от общей базы. Резка задаёт необходимую длину заготовки, пробивка формирует соединительные и крепёжные отверстия, а гибка выполняется в соответствии с запрограммированной геометрией. Вместо того чтобы рассматривать каждый этап как отдельную операцию, команда может обрабатывать шину как единую деталь в рамках контролируемой последовательности.
Это позволяет усовершенствовать процесс наладки в нескольких отношениях:
- Меньшее количество перемещений сокращает время ожидания, риск появления следов от обработки и вероятность перепутать похожие детали.
- Общая база облегчает сохранение взаимного положения отверстий и гибов относительно одной и той же кромки или торца.
- Запрограммированные последовательности проще повторять при изменении заказа на панель или при необходимости изготовить замену шины позднее.
- Операторы тратят меньше времени на повторную установку упоров и измерение одного и того же элемента на разных рабочих станциях.
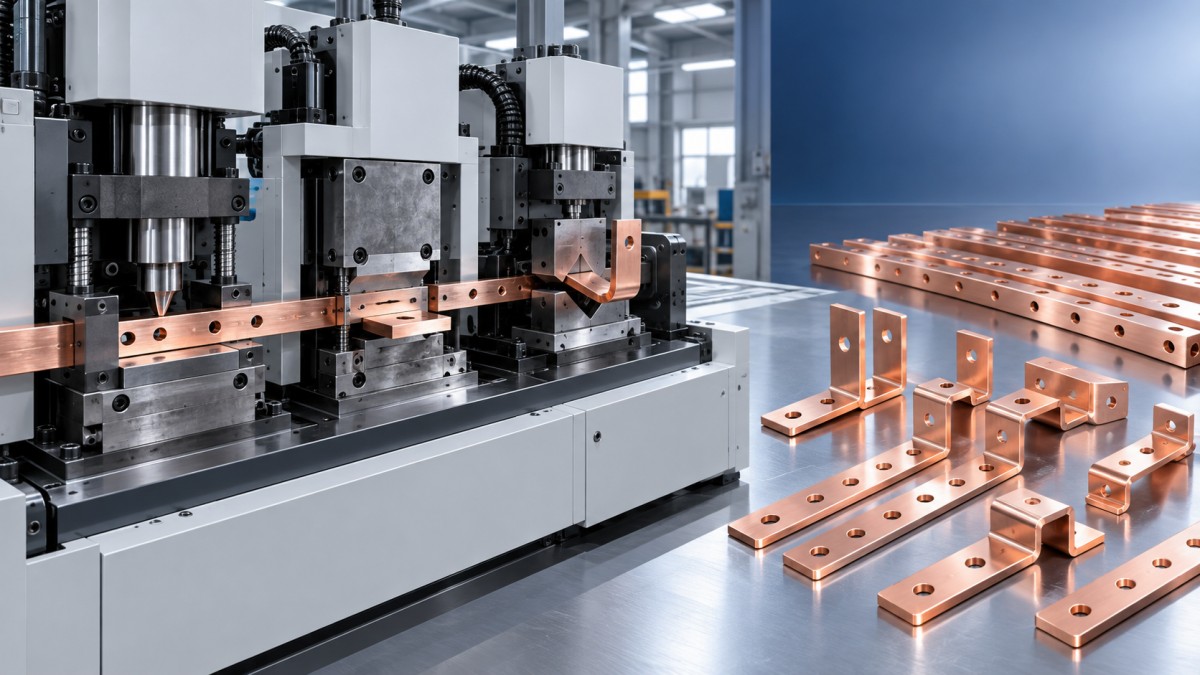
Важно учитывать один момент: интеграция не устраняет наладку автоматически. Система с ЧПУ по-прежнему требует корректных данных о материале, точного чертежа детали, подходящего инструмента и тщательной проверки программы. Устраняется главным образом избыточная наладка, вызванная разрозненным процессом. Эту разницу важно учитывать при оценке ожидаемой отдачи от оборудования.
Точность часто является более важным эксплуатационным преимуществом
Многие лица, принимающие решения, прежде всего обращают внимание на количество деталей в час. Однако при изготовлении нестандартных панелей предотвращение одной ошибки в шине может быть ценнее, чем экономия нескольких секунд на стандартной операции. Неправильно расположенное отверстие или неверный угол гибки могут обнаружиться только на этапе сборки, когда монтажные бригады уже ожидают результат, а изготовление замены становится срочной задачей.
Интегрированная последовательность помогает контролировать накопление погрешностей, поскольку деталь не приходится многократно переустанавливать между независимыми станками. Она также способствует более стабильной работе операторов. Вместо того чтобы полагаться на индивидуальные решения на каждой станции, процесс можно выстроить на основе утверждённых чертежей, проверенных программ, настроек для конкретного материала и контроля первой детали.
Медь и алюминий не следует считать взаимозаменяемыми материалами в этом отношении. На результат влияют их поведение при гибке, состояние поверхности, толщина и ширина шины. Программу, хорошо работающую для одного материала или профиля, необходимо проверить перед применением для другого. На практике опытные команды ведут записи проверенных настроек и всё равно контролируют первую готовую деталь при изменении геометрии, источника материала или инструмента.
Инструмент определяет, оправдает ли станок свои возможности
Сам станок является лишь одной частью уравнения времени наладки. Пуансоны, матрицы, гибочные формы и их состояние определяют, насколько плавно заказ проходит путь от чертежа до готовой шины. Цех, в котором постоянно приходится приостанавливать работу для поиска подходящей матрицы, адаптации неподходящего инструмента или устранения последствий износа кромок, не сможет в полной мере воспользоваться преимуществами интеграции с ЧПУ.
Это особенно важно при выполнении нестандартных гибов. Ограниченное пространство внутри современных панелей может требовать специальных профилей, смещений или схем гибки, которые стандартный инструмент не позволяет удобно реализовать. При необходимости поставки форм для шин с необычной геометрией более подходящим решением может быть специализированный вариант, такой как Other-Special-Dies-bending, а не попытка обработать деталь универсальной матрицей. Правильный выбор зависит от размеров проводника, радиуса гибки, требуемой геометрии и риска повреждения или деформации поверхности.
Перед покупкой интегрированного станка попросите поставщика уточнить, какие стандартные инструменты входят в комплект, как задаются специальные матрицы, каким образом выполняется переналадка и какая техническая поддержка доступна, если чертёж содержит нестандартный элемент. Эти вопросы полезнее, чем простое сравнение функций станков по одному рекламному буклету.
Когда станок для обработки шин 3-в-1 с ЧПУ имеет коммерческий смысл
Наиболее подходящим вариантом он обычно является для производителя панелей, который сталкивается с частыми изменениями конструкции, сжатыми сроками поставки и регулярными переделками, вызванными ручной наладкой или многочисленными перемещениями. Это также может быть разумным выбором для развивающегося предприятия, стремящегося стандартизировать изготовление шин до расширения штата или увеличения количества разрозненных рабочих мест.
В некоторых случаях такой станок может быть менее оправдан: если каждая работа включает только одну операцию, если шины закупаются у сторонних поставщиков небольшими партиями или если исключительно большой объём одной стабильной детали оправдывает использование специализированных автоматизированных линий. Поэтому правильный выбор — это не абстрактное противопоставление «интегрированного» и «традиционного» подхода. Важно определить, где сейчас теряется время: при программировании, перемещении материала, смене инструмента, контроле или переделке.
Полезно провести внутренний анализ, проследив путь одного заказа на нестандартную шину от выпуска чертежа до окончательной сборки. Зафиксируйте, сколько раз шину берут в руки, где она ожидает обработки, когда повторяются измерения и почему первые детали бракуются. После такого анализа узкое место часто становится гораздо заметнее.
Как выбрать практичного партнёра по оборудованию для обработки шин с ЧПУ
Надёжность станка имеет большое значение, поскольку график изготовления нестандартных панелей оставляет мало возможностей для непредвиденных простоев. С 2014 года компания Dexinjia (DXJ™) специализируется на оборудовании для обработки медных и алюминиевых шин с операциями гибки, пробивки, резки и тиснения. В ассортимент входят станки 3-в-1, гибочное оборудование с ЧПУ и портативные гидравлические решения для обработки шин. Компания заявляет, что использует прецизионные формы, высококачественные материалы и двигатели из чистой меди, а также предоставляет стандартные и индивидуальные решения, техническую и послепродажную поддержку.
Оборудование DXJ поставляется с сертификатами ISO, 3A, CE и EAC, однако покупателям всё равно следует подтвердить точную документацию и конфигурацию, применимые к конкретному станку, рынку назначения и предполагаемому использованию. Сертификация является лишь одной частью закупки; не менее важны скорость сервисного реагирования, планирование запасных частей, обучение, доступность инструмента и возможность обработки фактических чертежей шин.
Станок для обработки шин 3-в-1 с ЧПУ действительно может сократить время наладки при изготовлении нестандартных панелей, но только если он внедряется как управляемая производственная система, а не приобретается как отдельное оборудование. Начните с групп деталей, которые требуют наибольшего количества перемещений и переделок. Проверьте инструмент на реальных чертежах. Обучите операторов сохранять единую систему базирования от загрузки материала до окончательного контроля. Именно так экономия времени становится стабильным результатом, а не теоретическим преимуществом.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.