


Выбор станка для резки шин по материалу, ширине и толщине
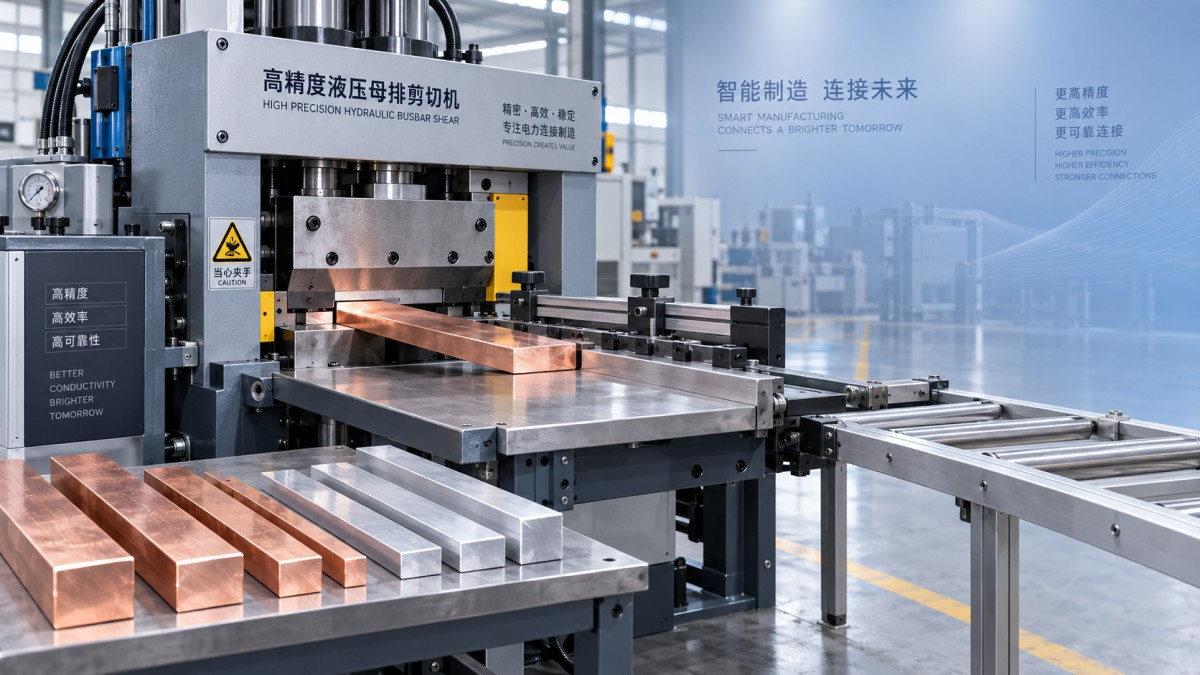
Машину для резки шин следует выбирать, исходя из требований к обрабатываемой заготовке, а не просто по каталогу оборудования. Решающее значение имеют материал проводника, ширина и толщина готовой детали, требуемое качество кромки и характер производства. Даже если номинального усилия машины достаточно, неподходящий зев, расположение ножей или система фиксации заготовки могут привести к заусенцам, деформации, нестабильности результатов и необходимости дополнительной обработки.
Для большинства задач, связанных с электрическими щитами, распределительными устройствами, трансформаторами и распределением электроэнергии, медные и алюминиевые шины поставляются в относительно стандартных прямоугольных сечениях. Но это не означает, что требования к резке стандартны. Медная шина размером 120 mm × 10 mm и алюминиевая шина такого же размера занимают одинаковый объем, однако создают разную нагрузку на систему резки и по-разному ведут себя в зоне реза. Поэтому выбор следует начинать с полного диапазона материалов и сечений, которые могут потребоваться за весь срок эксплуатации оборудования, а не только с размеров, наиболее распространенных в текущих заказах.
Материал определяет усилие резки, поведение кромки и требования к инструменту
Во многих случаях резка меди предъявляет более высокие требования, чем резка других шинных материалов, поскольку медь прочнее и склонна к наклепу при деформации. Для нее необходимы жесткая конструкция узла резки, правильно подобранный зазор между ножами и надежный зажим. Если усилия резки недостаточно, на кромке могут появиться шероховатости и чрезмерные заусенцы, верхняя кромка может замяться, а узкие заготовки — слегка скрутиться. Эти дефекты имеют значение, поскольку концы шин часто используются в болтовых, покрытых, изолированных или плотно расположенных электрических соединениях.
Для алюминия обычно требуется меньшее усилие резки, чем для меди при одинаковых ширине и толщине, однако при выборе станка его не следует считать материалом с низкими требованиями. Алюминий более подвержен появлению следов на поверхности, а затупленные ножи, слишком большой зазор или недостаточная опора заготовки могут привести к заусенцам и вытягиванию материала. Оксидный слой и более мягкая поверхность также делают важной последующую подготовку контактных поверхностей. Визуально приемлемый рез все же может потребовать удаления заусенцев или обработки поверхности перед созданием надежного электрического соединения.
Указанная поставщиком «производительность при обработке меди и алюминия» — лишь отправная точка. При закупке необходимо выяснить, относится ли эта производительность к одинаковому максимальному сечению для обоих материалов, рассчитана ли она на единичный рез или на длительную работу и используются ли для каждого материала одинаковый комплект ножей и схема настройки зазора. Некоторые системы эффективно обрабатывают широкий диапазон сечений только при регулировке геометрии ножей или рабочих параметров. Это не обязательно является недостатком, но его следует учитывать при планировании времени переналадки, подготовке инструкций для операторов и закупке запасного инструмента.
Ширина — это не просто показатель производительности
Максимальная ширина шины влияет не только на то, поместится ли материал под режущей головкой. Широкие плоские шины нуждаются в опоре по обе стороны от линии реза, чтобы их собственный вес не приводил к провисанию или наклонному резу. Это особенно важно при обработке длинных заготовок или резке вблизи неподдерживаемого конца. Станок с заявленной допустимой шириной 200 mm может не обеспечивать одинаковое качество реза по всей этой ширине, если его загрузочный стол, задний упор, боковая направляющая и опора на выходе для этого не предназначены.
Поэтому важно выяснить, какие ширины будут резаться регулярно, при какой длине заготовок и с каким допуском по длине. Для коротких деталей, изготавливаемых сериями, точный механический упор или программируемый задний упор могут сильнее повлиять на стабильность выпуска, чем дополнительная неиспользуемая ширина обработки. Для разнообразных заказов направляющие должны легко перенастраиваться без потери перпендикулярности. Неправильно выставленная направляющая может привести к появлению косых резов, которые станут заметны только при сборке.
Ширина также влияет на необходимый зазор вокруг инструмента. Покупателям следует уточнять фактически обрабатываемую ширину, а не полагаться на внешние габариты станка или общую категорию в каталоге. Защитные ограждения, зажимы, ход ножа и положение упора могут ограничивать реальную рабочую ширину. Если на шинах до резки уже выполнены отверстия, рельефная маркировка или сформованы концы, убедитесь, что эти особенности не будут мешать обработке на станке.
Именно толщина часто делает номинальную производительность обманчивой
Толщина существенно влияет на усилие резки. В упрощенном виде нагрузка увеличивается пропорционально площади сечения, по которому выполняется рез, поэтому даже умеренное увеличение толщины может перевести операцию из обычного режима в верхний диапазон возможностей станка. Учитывается произведение ширины на толщину, однако на фактическую нагрузку и качество реза также влияют состояние материала, состояние ножей и угол сдвига.
Поэтому не следует автоматически выбирать станок с максимальной толщиной реза для непрерывного производства при максимальных ширине и толщине. Заявленное предельное значение может описывать наибольшее допустимое сечение в контролируемых условиях, а не оптимальный режим для частого производства. Если в ассортименте регулярно встречаются заготовки, близкие к пределу производительности, запросите у поставщика допустимое сочетание ширины, толщины и материала, а также рекомендуемый режим работы станка.
Разброс толщины внутри партии — еще один фактор, который необходимо учитывать при закупке. Прокатные шины поставляются с допусками, поэтому фактическое сечение может отличаться от номинального. Станок с небольшим запасом по производительности может давать нестабильное качество кромки, когда материал приближается к верхнему пределу допуска. Производительность следует оценивать по наибольшим вероятным размерам материала, а не только по размеру, указанному в заказе на поставку.
Для тонких шин характерны другие проблемы: при недостаточном зажиме или неправильном зазоре между ножами они могут прогибаться, коробиться или иметь заметное смятие кромки. Подходящее оборудование должно охватывать весь рабочий диапазон. Станок с большим усилием не обязательно лучше для тонкого материала, если в нем нет регулируемого прижима и подходящей геометрии инструмента.
Перед сравнением цен на станки необходимо определить требования к качеству реза
Формулировка «чистый рез» слишком расплывчата для технической спецификации закупки. Допустимое состояние кромки зависит от последующих операций. Для шины, которую будут перфорировать, гнуть и помещать в корпус, могут быть приемлемы иные требования к кромке, чем для проводника, который будет непосредственно подключаться к контактной площадке или поставляться как готовый видимый компонент.
В спецификации следует указать допустимые направление и высоту заусенцев, перпендикулярность торца, допуск по длине и деформацию вблизи реза. Также необходимо определить, допускается ли ручное удаление заусенцев. Это напрямую влияет на затраты. Более дешевый станок, который дает стабильный, но неприемлемый заусенец, увеличивает расходы на труд, обработку и контроль, а также может привести к доработке при сборке. И наоборот, требование исключительно чистой кромки там, где достаточно простого удаления заусенцев, может повлечь неоправданные капитальные затраты.
Важна и последовательность операций. Резку часто выполняют до пробивки и гибки, поскольку так проще обрабатывать и маркировать детали, однако для некоторых конструкций может потребоваться выполнить отверстия или маркировку до окончательного определения длины. При выборе отдельного станка для резки шин или станции в составе комплексной линии проверьте, сохраняется ли единая базовая поверхность на всех этапах обработки. Точность каждой отдельной станции не гарантирует точности готовых деталей, если при каждой операции используется своя кромка или свой упор.
Конструкция станка должна соответствовать характеру производства
Переносной гидравлический инструмент может подойти для работ непосредственно на объекте, небольших объемов или частой смены размеров шин. К его ограничениям обычно относятся необходимость ручного позиционирования, физические усилия при работе и более низкий уровень автоматизации. Оценивая мобильность, не забывайте о необходимости устойчивой рабочей поверхности, безопасной опоры для материала и повторяемого измерения длины.
Стационарные гидравлические гильотины и комплексные станки для обработки шин больше подходят для задач, где важны повторяемость и производительность. Их преимущества связаны не только с более быстрым ходом, но и с лучшим направлением заготовки, контролируемым зажимом, повторяемыми упорами и возможностью согласовать резку с пробивкой и гибкой. Подходящая конфигурация зависит от того, преобладают ли повторяющиеся производственные партии или разнообразные электротехнические сборки небольшими сериями.
Не сравнивайте производительность только по времени рабочего цикла. Реалистичная оценка включает загрузку длинных шин, измерение и настройку упоров, выполнение пробных резов после смены типоразмера, безопасную выгрузку деталей и утилизацию обрезков. При частой смене номенклатуры простота переналадки и повторяемость упора могут быть важнее, чем теоретически более быстрый ход резки.
Плоскостность исходного материала может влиять на точность резки
Режущий узел не может полностью компенсировать изгиб от намотки, продольный прогиб или недостаточную плоскостность поступающих шин. Искривленный материал может непостоянно прилегать к направляющей и упору, что приводит к отклонениям по длине или неперпендикулярности реза относительно кромок шины. Это также может затруднить последующую пробивку и гибку, где важно стабильное позиционирование.
Если проблемы с прямолинейностью возникают регулярно, предварительное выравнивание следует учитывать при выборе оборудования, а не рассматривать как отдельное неудобство. Для медных и алюминиевых шин шириной до 160 mm и толщиной до 12 mm перед операциями пробивки, резки и гибки можно установить роликовый правильный станок, например DXJ-160 Copper Busbar Straightening & Leveling Machine. Его задача — не увеличить возможности резки, а повысить стабильность материала, поступающего на последующие операции. Это различие важно учитывать при оценке общего качества продукции линии.
Что необходимо проверить в предложении поставщика
В практичном коммерческом предложении должны быть отдельно указаны максимальные сечения для медных и алюминиевых шин, метод резки, фактически доступная ширина, диапазон толщины, конструкция упора по длине, комплект поставки инструмента, требования к электропитанию и ожидаемые расходные материалы. Также следует уточнить, входят ли в предложение монтаж, ввод в эксплуатацию, обучение операторов и удаленное или местное сервисное обслуживание.
Ресурс ножей следует обсуждать с учетом практической эксплуатации, а не принимать общие обещания. Уточните, как проверяется состояние ножей, можно ли их переворачивать или перетачивать, как настраивается зазор после замены и доступны ли запасные части с подтвержденными сроками поставки. При закупке оборудования за рубежом эти сведения могут оказаться важнее небольшой разницы в первоначальной цене станка.
Сертификация должна соответствовать рынку назначения и поставляемой конфигурации. Например, маркировка CE сама по себе не является универсальным подтверждением того, что любой станок можно использовать в любых условиях без дополнительной проверки: поставляемое оборудование, ограждения, электрическая система, документация и требования целевого рынка должны соответствовать друг другу. Запрашивайте необходимые документы заранее, особенно если имеют значение таможенное оформление, внутреннее согласование требований безопасности или аудит заказчика.
Лучший выбор — редко модель с самым высоким заявленным усилием. Это станок, чьи подтвержденный диапазон материалов, фактически доступная рабочая зона, качество реза, система опор и удобство обслуживания соответствуют реальному перечню обрабатываемых шин. Определив эти условия до запроса коммерческих предложений, вы сможете превратить покупку станка для резки шин из сравнения каталожных пределов в обоснованное производственное решение.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.