


Гибка толстых алюминиевых шин: требования к сервоприводному станку с ЧПУ
Гибка толстых алюминиевых шин: требования к серво-ЧПУ станку
Толстые алюминиевые шины сложно гнуть не только потому, что для этого требуется большое усилие. Основная задача заключается в равномерном и повторяемом приложении этого усилия без повреждения материала, который относительно мягок на поверхности, но склонен к деформации при недостаточном контроле процесса гибки. Шина может выйти из станка с правильным номинальным углом, но при этом иметь выпучивание кромок, следы на поверхности, скручивание или нестабильный внутренний радиус. В распределительном шкафу или трансформаторной сборке такие дефекты могут вызвать проблемы при сборке спустя долгое время после завершения гибки.
По этой причине выбор серво-ЧПУ станка для гибки шин следует начинать с фактической алюминиевой заготовки, а не с показателя усилия из каталога. Ширина, толщина, состояние сплава, направление гибки, требуемый радиус, схема отверстий и производственная номенклатура — все это влияет на правильную конфигурацию станка. Станок, выбранный только по заявленной максимальной производительности, может стать узким местом, когда в цехе начнется обработка более широких шин или повторных заказов с несколькими гибами и пробивными элементами.
Почему толстый алюминий требует более контролируемого процесса гибки
Алюминий ведет себя при обработке иначе, чем медь. Обычно для гибки шины аналогичного размера требуется меньшее усилие, однако это не следует считать признаком более простой обработки. Некоторые марки алюминия чувствительны к образованию трещин на внешней поверхности гиба, особенно если выбран слишком малый радиус пуансона или материал имеет ограниченную пластичность. Широкие тонкие шины также могут деформироваться по ширине, если гибочная оснастка не обеспечивает надлежащую поддержку заготовки.
Пружинение является еще одним практическим фактором. После снятия давления алюминий стремится частично восстановить угол гибки. Если станок использует простой гидравлический ход с управлением по времени, операторы могут компенсировать это методом проб и ошибок. Это может быть приемлемо для нескольких ремонтных деталей, но не является надежным подходом для партий шкафных шин с жесткими требованиями к сборочным сопряжениям. Сервоуправление ценно тем, что обеспечивает повторяемое позиционирование и упрощает управление компенсацией угла от одной детали к другой.
Цель не состоит в устранении всех регулировок. Партии материала, обработка поверхности и фактические допуски по толщине по-прежнему могут изменять поведение при гибке. Цель состоит в том, чтобы сделать регулировку измеримой и повторяемой, а не зависящей от навыков одного опытного оператора.
Что должен обеспечивать серво-ЧПУ станок для гибки шин
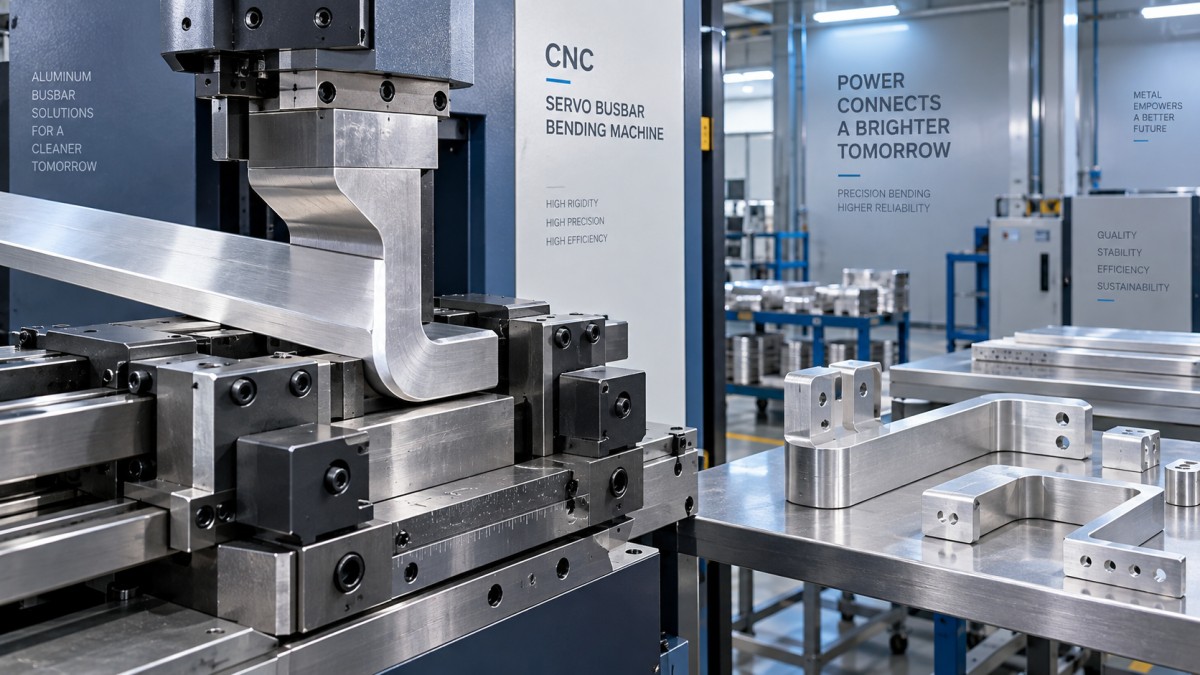
Подходящему станку прежде всего необходима жесткая конструкция для гибки, а уже затем сложное программное обеспечение. Прогиб рамы под нагрузкой изменяет фактический угол гибки и может приводить к различиям между первыми и последними деталями в производственной партии. Покупателям следует уточнять, как гибочная головка, крепление цилиндра, направляющие поверхности и опоры матриц спроектированы для сопротивления перемещениям при предполагаемой рабочей нагрузке. «Максимальное усилие» является полезной информацией, но более важна стабильная подача усилия на протяжении всего хода гибки.
Сервоуправляемое ЧПУ-позиционирование должно позволять оператору точно задавать углы гибки и повторно запускать программы для деталей с несколькими гибами. На практике полезные вопросы просты: Может ли станок сохранять программы? Можно ли внести корректировку в один гиб без перестроения всей программы детали? Достаточно ли понятна последовательность гибки для использования в цехе? Если на оборудовании работают разные операторы, ясность программирования так же важна, как и перечень функций контроллера.
Оснастка заслуживает такого же тщательного внимания, как и корпус станка. Для толстого алюминия матрицы и пуансоны должны обеспечивать достаточную площадь контакта и внутренний радиус гибки, соответствующий шине и состоянию материала. Острая оснастка может создавать впечатление чистого, четкого угла, однако она может оставлять напряженную внешнюю поверхность, на которой впоследствии появляются видимые трещины. Выравнивание оснастки также имеет значение. Даже слегка смещенная настройка может увести широкую шину в сторону и вызвать скручивание, которое трудно исправить после гибки.
Производительность следует оценивать по всей операции, а не по одному параметру
Поставщики станков обычно указывают максимальную ширину и толщину, но эти показатели требуют контекста. Шина шириной 200 мм и толщиной 12 мм представляет собой совершенно иную задачу гибки, чем узкая полоса той же толщины. Ориентация гиба, геометрия матрицы и требуемый радиус влияют на нагрузку. В разумный анализ спецификации следует включать наибольшую планируемую алюминиевую шину, наиболее сложный гиб и обоснованный запас для будущих работ, а не только текущие типовые детали.
Не отделяйте решения по гибке от решений по пробивке и резке
Многие детали из алюминиевых шин требуют не одного гиба. Им может потребоваться подготовка резкой в размер, монтажные отверстия, пазы, тиснение или последовательность смещений перед окончательной формовкой. Покупка отдельных станков может иметь смысл для высокопроизводительной линии с выделенными рабочими постами. Однако при смешанном производстве каждая дополнительная передача увеличивает время обработки и создает еще одну возможность потерять базовую привязку детали.
Переносное гидравлическое оборудование может быть разумным дополнением при разнообразных работах, ограниченной площади цеха или необходимости обработки деталей рядом со сборкой. Например, переносной станок для гибки шин DXJ-200B сочетает резку, пробивку и плоскую вертикальную гибку медных и алюминиевых шин шириной до 200 мм и толщиной до 12 мм. Его заявленное усилие гибки и пробивки составляет 35 тонн, а усилие резки — 20 тонн. Он не заменяет серво-ЧПУ систему, когда ключевое значение имеет повторение запрограммированных углов, поскольку не использует систему PLC. Однако он может быть актуален для мелкосерийной обработки, работ на объекте, доработки или в качестве вспомогательного станка для цеха по обработке шин.
Это различие важно учитывать при закупке. Компактный многофункциональный станок может сократить перемещение деталей и обеспечить полезную гибкость, тогда как серво-ЧПУ станок обычно является лучшим выбором для повторяющихся сложных гибов, стандартизированных программ и контролируемого результата в разных сменах. Оптимальное решение может включать оба типа оборудования, но их не следует оценивать по одним и тем же производственным требованиям.
Вопросы, которые показывают, понимает ли поставщик задачу
Компетентный поставщик должен запросить чертежи шин до рекомендации модели. Если обсуждение ограничивается вопросом «Какая ширина и толщина?», техническая оценка неполна. Чертежи показывают, выполняются ли гибы на ребро или плашмя, расположены ли пробитые отверстия близко к линиям гиба, имеются ли ограничения по зазорам и должна ли готовая деталь соответствовать сопрягаемой панели или соединению трансформатора.
Попросите поставщика уточнить поставляемую оснастку, дополнительные радиусы, объем пусконаладочных работ, наличие запасных частей и порядок выполнения корректировок угла после установки. Если алюминиевые шины имеют покрытие, ламинацию или чувствительную отделку поверхности, предоставьте эту информацию заранее. Стандартная компоновка инструмента может потребовать изменения для предотвращения повреждения поверхности. Также обоснованно запросить обработку образца или техническое подтверждение на основе наиболее сложного чертежа, при условии что поставщик может изучить сведения о материале.
Производственная дисциплина важна в этой категории, поскольку точность станка зависит не только от контроллера. Компания Dexinjia, основанная в 2014 году, производит ЧПУ-оборудование для обработки шин, предназначенное для гибки, пробивки, резки и тиснения, включая станки 3-в-1, ЧПУ-системы гибки и переносное гидравлическое оборудование. Заявленные ею сертификаты ISO, 3A, CE и EAC, а также процесс контроля качества могут быть важными контрольными пунктами при закупке, однако покупателям все равно следует проверять область действия сертификации, конфигурацию станка и требования местного законодательства для конкретного заказа.
Практический путь к составлению спецификации
Перед отправкой запроса на коммерческое предложение подготовьте краткий пакет данных по обработке: максимальные и стандартные размеры шин, марку или состояние алюминия, если известно, чертежи сложных деталей, диапазон месячного количества, требуемые допуски на гибку, доступное электропитание и ожидаемое соотношение операций гибки, пробивки и резки. Это даст поставщикам достаточно информации для рекомендации станка и комплекта оснастки, которые можно сравнить на сопоставимой основе.
Для толстых алюминиевых шин лучшим серво-ЧПУ станком для гибки шин редко является тот, у которого самый длинный перечень функций. Это станок, чьи усилие, жесткость рамы, сервоуправление, геометрия оснастки и условия поддержки соответствуют фактически изготавливаемым деталям. Подтвердите это соответствие по чертежам и образцам материала до размещения заказа. На этом этапе уточнить спецификацию оснастки значительно дешевле, чем устранять неисправности деформированных шин на сборочном участке.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.