


Планирование производительности станка 3 в 1 с ЧПУ для обработки шин в мастерских по производству комплектных распределительных устройств
Цех по производству распределительных устройств может казаться загруженным, не испытывая при этом реального дефицита производственных мощностей. Медные шины могут ожидать обработки у пробивного станка, согнутые детали — скапливаться перед сборкой, а операторы — тратить больше времени на перемещение материала между операциями, чем на его обработку. В такой ситуации покупка самого крупного из доступных станков не обязательно будет правильным решением. Лучше выбрать станок с ЧПУ для обработки шин 3 в 1, ориентируясь на фактическое узкое место цеха, диапазон обрабатываемых материалов, состав деталей и требуемый ритм поставок.
При планировании производительности для большинства решений о закупке следует отталкиваться от самой напряжённой реалистичной производственной недели, а не от среднегодовых показателей. Оцените количество шинных деталей, которые необходимо отрезать, пробить и согнуть за этот период, затем сопоставьте спрос с фактически доступным временем работы станка с учётом наладки, смены инструмента, контроля, загрузки и выгрузки, а также планового обслуживания. Станок, который на бумаге кажется достаточным, может стать ограничением при частом выпуске небольших партий или обработке деталей со сложными схемами отверстий.
Начните с производственного потока, а не с характеристик станка
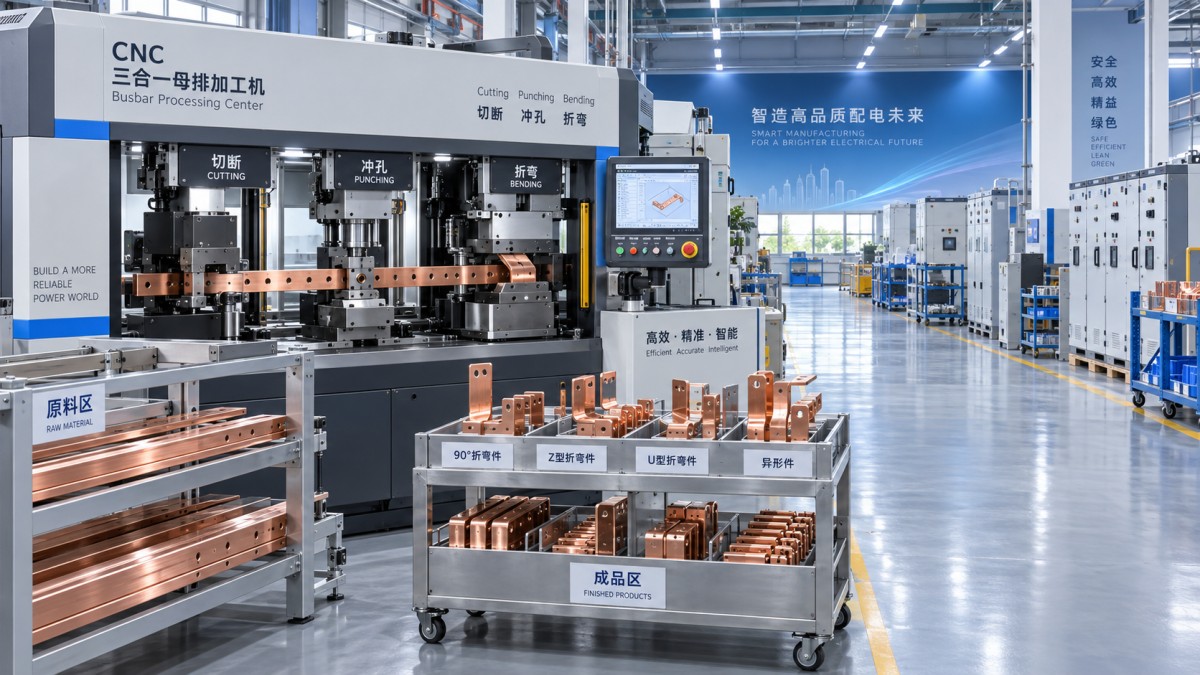
Станок с тремя функциями может сократить перемещение материала между операциями резки, пробивки и гибки, однако его фактическая производительность по-прежнему зависит от организации подачи и выгрузки заготовок. Проследите путь типичной шины от стеллажа с материалом до готовой маркированной детали. Определите, где материал ожидает обработки, где операторы повторно измеряют размеры и где детали возвращают на доработку. Эти наблюдения часто помогают понять, связана ли проблема с производительностью станка, программированием, доступностью оснастки или подготовкой материала.
В цехе, выпускающем повторяющиеся конструкции распределительных панелей, станок может работать длительными партиями с небольшим количеством переналадок. В этом случае производительность в основном определяется скоростью обработки, толщиной материала и количеством деталей за смену. У цеха, выполняющего множество индивидуальных заказов на распределительные устройства, ситуация иная: частое переключение между шириной шин, схемами отверстий, углами гибки и версиями деталей может занимать значительную часть рабочего дня. Для таких операций удобство программирования, быстрая наладка и упорядоченная оснастка могут быть не менее важны, чем номинальная скорость цикла.
Перед сравнением моделей разделите объём работ на три группы:
- Стандартные детали большого объёма: повторяющиеся перемычки, соединители, монтажные шины и типовые шины для панелей.
- Изменяемые детали по чертежам: компоненты с различным расположением отверстий, смещениями или последовательностью гибки.
- Периодические тяжёлые или крупногабаритные детали: заготовки, которые могут определять требуемое усилие, глубину зева или диапазон гибки, хотя их не производят ежедневно.
Станок должен эффективно обрабатывать первые две группы и подходить для третьей, не вынуждая использовать непрактичные обходные решения. Не выбирайте оборудование только по наиболее часто обрабатываемой небольшой детали, если более крупные токоведущие шины необходимы для ассортимента продукции цеха.
Переведите спрос в фактически доступные часы работы станка
Для надёжного расчёта производительности не нужна выдуманная точность — нужны реалистичные допущения. Сначала составьте перечень ожидаемых недельных или месячных объёмов по семействам деталей. Для каждого семейства укажите количество резов, отверстий, пазов, операций тиснения (если применимо) и гибов на одну деталь. Затем оцените среднее время обработки вместе со временем на операции, не связанные непосредственно с резанием: позиционирование материала, выбор программы, смену инструмента, контроль качества, удаление отходов и перемещение готовых деталей.
Учитывайте доступное производственное время, а не календарное. В номинальную смену могут входить перерывы, совещания, задержки с материалом, утверждение первой детали и регулярная уборка. Оставьте резерв времени для срочных запасных деталей, доработки и изменения приоритетов. Если в расчёте производительности предположить, что каждая запланированная минута используется продуктивно, даже небольшой сбой может привести к задержке поставок.
Полезный вопрос при закупке — не «Сколько деталей в час он может изготовить?», а «Сколько готовых и принятых шинных деталей цех может выпустить за смену при обычном графике производства?». Второй вопрос учитывает реальные условия, от которых зависит, действительно ли оборудование снижает нагрузку на сборочный участок.
Подберите диапазон обработки под характеристики шин
Производительность — это не только скорость выпуска. Диапазон обработки должен охватывать как максимальные, так и типичные размеры шин, используемых в цехе. Отдельно проверьте допустимые ширину и толщину шин при резке, пробивке и гибке. Станок может принимать заготовку определённого размера на одной рабочей станции, но иметь другие ограничения для остальных операций. При оценке возможностей гибки также учитывайте требуемую ориентацию гиба, минимальный внутренний радиус, длину полки и зазоры вокруг уже выполненных отверстий.
Медь и алюминий не следует считать взаимозаменяемыми материалами только потому, что их размеры похожи. Свойства материала влияют на усилие гибки, риск повреждения поверхности, удаление заусенцев и пружинение. При оценке оборудования покупателям следует предоставлять типовые чертежи и сведения о материале, особенно если речь идёт об алюминиевых профилях, покрытиях поверхности или строгих требованиях к электрическим зазорам.
Требования к пробивке заслуживают такого же внимания. Учитывайте не только круглые отверстия, но и продолговатые отверстия, специальные пазы и повторяющиеся схемы крепления. Недостаток оснастки может стать скрытым ограничением: оператору придётся перемещать материал, выполнять несколько отдельных ударов или использовать неподходящую форму инструмента. Это увеличивает время и может затруднить контроль размеров. Если планируется закупка дополнительной или сменной оснастки, можно рассмотреть совместимый инструментPunch Die для необходимого комплекта штампов для обработки шин при условии, что его размеры и назначение соответствуют станку и требуемой схеме отверстий.
Определите фактическое узкое место, прежде чем увеличивать производительность
Когда объёмы выпуска отстают от графика, в первую очередь часто обвиняют обрабатывающий станок. Однако ограничение может возникать на этапе предварительной подготовки материала или последующей передачи деталей на сборку. В течение нескольких обычных производственных дней наблюдайте за очередями перед каждым этапом. Увеличивающаяся очередь перед пробивкой может указывать на недостаточное время обработки или слишком частую смену инструмента. Очередь после гибки может быть вызвана задержками контроля, неясной маркировкой деталей или отсутствием организованного места для хранения готовых компонентов.
Иногда большую часть задержек вызывает одна операция. Например, резка может выполняться быстро, а гибка сложных деталей занимать много времени из-за необходимости вручную проверять ориентацию каждой заготовки. Или пробивная станция может быть занята небольшими срочными заказами, прерывающими запланированные партии. Станок с тремя функциями полезен, если он вписывается в общий производственный поток, однако важно понимать, не станет ли одна общая платформа ограничением при росте объёмов.
При оценке оборудования задайте следующие вопросы об организации производства:
- Можно ли планировать резку, пробивку и гибку в последовательности, необходимой для текущих заказов?
- Как часто операторам придётся менять штампы, инструмент для гибки или настройки программ в течение обычной недели?
- Расположены ли стеллажи с материалом и места для готовых деталей достаточно близко, чтобы избежать повторного подъёма и поиска?
- Должен ли один станок обслуживать и производственные заказы, и срочные сервисные детали?
- Обеспечивает ли планировка доступ для загрузки длинных шин, технического обслуживания и безопасного удаления обрезков?
Планируйте исходя из повторяемости, а не только максимальной скорости
Шины для распределительных устройств должны точно подходить к соответствующим сборочным узлам без повторной подгонки. Высокая номинальная скорость обработки мало что даёт, если смещается положение отверстий, приходится корректировать углы гибки или чрезмерно обрабатывать кромки после резки. При технической оценке обратите внимание на систему позиционирования станка, способы хранения и вызова программ, а также на то, как операторы проверяют первые детали после переналадки. Повторяемость особенно важна, когда в нескольких панелях используются одинаковые комплекты шин или детали подготавливают заранее, до сборки.
Состояние инструмента также следует учитывать при расчётах. Изношенный пробивной инструмент может увеличивать количество заусенцев, ухудшать качество отверстий и приводить к ненужной доработке. Маркируйте часто используемые штампы по размеру и назначению, а также ведите простой учёт замен. Низкая цена штампа не обязательно означает низкие эксплуатационные затраты, если срок его службы, посадка или качество обработки приводят к постоянным остановкам. Указанная цена инструментаPunch Die составляет $66, однако перед тем, как считать его запасным инструментом для производства, покупателю всё равно следует проверить совместимость и правильность спецификации.
Определите оправданный резерв для роста
Некоторый резерв производительности разумен, поскольку заказы на распределительные устройства редко поступают равномерно. Однако чрезмерный запас может связать бюджет, занять производственную площадь, увеличить требования к электропитанию и загрузку операторов, не решив реальную проблему цеха. Практический резерв должен учитывать ожидаемые изменения объёмов заказов, размеров токоведущих шин и сложности работ, а не расплывчатое предположение, что большая производительность всегда безопаснее.
Выбирайте больший диапазон обработки, если в ближайших планах вероятно производство более толстых или широких шин, выполнение более сложной геометрии гибки или значительное увеличение объёмов выпуска деталей. Если спрос разнообразный, индивидуализированный и срочный, отдайте предпочтение конфигурации, обеспечивающей быструю наладку и надёжную работу с программами. При стабильном спросе, но жёстких сроках поставки уделите такое же внимание организации потока материалов, оснастки и контроля: именно эти факторы часто определяют, будет ли фактически доступна заявленная производительность станка.
Эффективный план производительности обеспечивает цеху достаточное время обработки для запланированных заказов, гибкость при обычных колебаниях спроса и чёткое понимание ограничений при выполнении работ, выходящих за пределы возможностей выбранного станка. Это позволяет закупщикам сравнивать оборудование по соответствию производственным задачам, а не только по основным характеристикам.
Отправьте нам сообщение
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.
Первоклассное качество обслуживания и профессиональная команда послепродажного обслуживания.